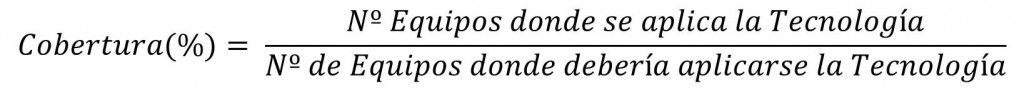
Etiqueta: Sector Quimico

El Dataline IS, equipo para zonas intrínsecamente seguras, y su poca evolución así como el uso de filtro ESP; que colapsaba «de lleno» con mi formación en probabilidades de error en vibraciones …. pues poco más que decir.

Copiando algún trabajo de compañeros la «estudio termografico (seals)» es completo, para detección de fallos en sistemas de cierre en grupos de bombeo.

  • Optimizacion Procesos Productivos Nov

    Optimizacion Procesos Productivos Nov

    Una de las grandes particularidades del Sector Químico es la importancia que se presta como criterio de Optimizacion Procesos Productivos a la obtención de un adecuado valor añadido fundamentalmente por la existencia de

    Elevados Costes Fijos,

    que se precisa amortizar precisamente a través de la mejora ese valor agregado en sus diferentes procesos.

    invención 1

    No se trata de un tema baladí pues la optimizacion persigue reducir el ratio

    Costes fijos/Valor añadido

    , al existir alta rivalidad entre empresas, y suponer una barrera de salida para cualquier empresa del sector.

    Así, en el contexto del año 2006 y en previsión de males mayores (se ve que la dirección de esta empresa vio lo que se venía encima), una

    empresa líder a nivel mundial

    (General Electric, GE en el resto del artículo), concretamente una planta de su división de plásticos decidió acometer acciones de optimizacin procesos productivos para reducir el ratio anterior, aumentando el valor añadido.

    El estudio determinó que se podría obtener vía

    Mejoras en Mantenimiento.


    Los «lastres» del proceso productivo eran :

    • Predictivo
      • Con varios Inspectores para Medida Portátil
      • Equipos de Medida Online para Activos de Mayor Criticidad.
    • GMAO
      • Para el Seguimiento de Ordenes de Trabajo
      • Establecimiento de Gamas Basadas puramente en Calendario
      • Gestion de Recursos.
    optimizacion procesos productivos 1

    Pero separadas como plataformas independientes.

    Nuestros colegas de profesión eran «lastre» porque existieron

    Fallos Repetidos

    en multitud de equipos de planta.

    Ello no se justificaba ante un plantel no escaso de inspectores y equipos de medida, además de un montón de años de trabajo con el sistema.

    Por ello se pensó en contar con un departamento propio de análisis de fiabilidad (causa raíz), dentro del que se encontrarían las personas ya implicadas en actividades de optimizacion en la empresa (es decir que iba a ser una especie de cajón desastre).


    La empresa ya contaba con apoyo externo (diagnostico remoto) por parte de nuestra compañía, pero no optó por incrementarlo sino contar con personal nuestro desplazado, incrementando así la plantilla de optimizacion procesos productivos.

    De este modo se lograría un mayor grado de implicación de todo el mundo en el logro de objetivos, y un control más exhaustivo por parte de la Dirección de Ingeniería.

    Esta contratación no afectaba a nivel de costes fijos (estaban en nuestra nómina de empleados – Preditec / IRM) ni de manera directa al Valor Añadido de los Procesos Productivos (nadie es un superdotado hasta que no se demuestre lo contrario).

    Por esta razón se preparó un

    Plan de trabajo

    con la empresa General Electric para que pudieran contar con 1 ingeniero de fiabilidad en sus instalaciones.

    Sería una persona más dentro su organigrama con total dependencia funcional y jerárquica de la dirección de Ingeniería de GE, siendo nuestra responsabilidad únicamente:

    • Formación
    • Pago de Nóminas
    • Aspectos Administrativo.

    Ahora bien, nuestra empresa debía plantearse cómo dar respuesta a esta demanda pues no se contaba con disponibilidad en ninguno de los ingenieros, y contratando a un nuevo empleado el planteamiento de GE incrementaba nuestros Costes de manera importante.

    En definitiva, que también que tendríamos que plantearnos realizar un

    Estudio de Modalidades de Servicio

    para obtener un adecuado beneficio a la demanda planteada por este importante cliente en relación a la optimizacion procesos productivos.

    Se plantearon varias alternativas:

    • Cobrar

    en Función de los Resultados. 

    Difícil, puesto que Mantenimiento basa sus ahorros en estimaciones de consecuencias caso de producirse el fallo en una máquina, no siendo casi nunca aspectos que se puedan trasladar en forma de cash para la empresa.

    • Cobrar

    por Asesoría Remota.

    Esa parecía la única vía para obtener beneficio.

    Obviamente, con un importante cargo en €/hora pues se debían amortizar un nuevo sueldo.

    Este planteamiento no resultaba difícil por cuanto

    • la persona contratada carecía de experiencia para realizar el trabajo de manera autónoma,
      • , de ahí nuestra supervisión para la optimizacion procesos productivos; por un mayor conocimiento de las tecnologías existentes en el mercado.

    Además, esta solución permitía además contar con una aliado dentro del área de mantenimiento de GE para orientar la asignación de futuras inversiones hacia recursos de nuestra compañía: monitores, equipos de vibración, cursos, ….

    optimizacion procesos productivos 2

    No se ha de olvidar que el objeto por parte de General Electric era contar con un departamento específico para la

    Optimizacion Procesos Productivos.

    Así desde GE se pensó que este nuevo Ingeniero de Fiabilidad debería tener las siguientes responsabilidades:

    • Supervisión de Medidas de vibración u otras tecnologías
    • Informes de salud de activos y Seguimiento de Resultados
    • Comunicación con Dirección de Ingeniería
    • Rediseño de Activos

    Pero nuestra intención iba más allá de garantizar que nuestra persona cumplía con estas responsabilidad, sino obtener unos

    por los servicios de supervisión que justificara el sueldo y el tiempo dedicado a este cliente.

    Además se trataba de un nuevo modelo de trabajo que de triunfar en una compañía como esta nos abriría muchas posibilidades futuras de incrementar nuestro nivel de negocio.

    optimizacion procesos productivos 3

    Pero el mayor rédito vendría por búsqueda de nuevas oportunidades para la empresa, es decir si se detectan necesidades tratar de subsanarlas con lo que vendíamos.

    Además, este planteamiento no iba en contra de los objetivos de optimizacion procesos productivos planteados, pues serían perfectamente imputables como

    gastos de asesoría

    en las partidas contable de GE sin incidencia directa en lo que se entiende por «Valor Añadido».


    Ello requería de un contacto continuo con «el desplazado», pero sin caer en un control excesivo que mermara sus capacidades, iniciativa, y motivación hacia el proyecto.

    Por otro lado, por parte de GE se nos limitaba el acceso a ordenadores, reuniones y otros, algo normal.

    Por otro lado las horas requeridas para la supervisión, se definirían en

    Contrato de Servicio.

    En base a él el procedimiento seguido fue:

    • Existencia de dirección FTP dedicada que sirviera como plataforma de intercambio de información.
    • Generación de un parte semanal de trabajos.
    • Creación de un archivo con los Casos de Diagnóstico más destacados.

    Con todo lo anterior la Supervisión en Madrid debería generar

    • Informe Semanal de Puntos de Optimizacion.

    De este modo, los

    Ingresos por Supervisión

    se cuantificaban en:

    8 horas/semana Optimizacion,

    en base a los envíos semanales que realizaban a la dirección FTP.

    Informe de puntos de optimizacion procesos productivos con Prioridades y posibilidades de Realización.

    Consultas Aleatorias

    Casos que requerían respuestas inmediatas fundamentalmente a nivel de instrumentación (sin experiencia en sistemas).

    4 horas con la dirección en reuniones:

    en la que se analizaban aspectos formales del contrato y la actividad en curso, posibilidades futuras, grado de satisfacción, …..

    Algo alejado de la optimizacion procesos productivos.

    Más bien investigación de mercados.


    Todo ello sumado generaba ingresos por:

    Con este nivel de dedicación los cargos no eran excesivos, si bien podían porque el sueldo pagado al ingeniero no era excesivo.


    Aquí tenéis el balance:

    Ingresos 50 Horas / mes * 90 € / hora = 4500 € / mes

    Costes 2000 € / mes sueldo bruto Ingeniero


    Por supuesto para los

    eran bajos, 4500 €, cuantía por la que  podía obtener un conocimiento clave para su optimizacion procesos productivos.

    Únicamente debería considerar los tiempos requeridos para su formación en planta, impartida por los que serían sus futuros compañeros en mantenimiento; y que ya formaban de la plantilla de GeneralElectric.

    aclaracion

    Aclaración

    Para entender la verdadera cuantía de este monto económico se debería poder comparar con los

    derivados de ese trabajo de optimizacion.

    Los números son realmente escandalosos:

    • Consideraremos la Disponibilidad como el factor que aúna todas los factores de Perdida de Producción que puedan existir.
    • Un Correcto Diagnóstico de todos los problemas puede generar Aumentos del 2% en Disponibilidad.
    • Se puede considerar en término medio que por cada tonelada producida se genera un 50% de margen en términos de Ingresos/Costes.
    • La perdida de producción tiene un costo en una industria como la química de 20.000 €/hora
    • El factor de disponibilidad está en un 90%.
    • El número de horas en un año es 8.760 horas

    Con todo lo anterior, y optimizando los diagnósticos en maquinaria se podría llegar al siguiente balance:

    Producción anual = 8.760 horas/año *  0,9 = 7.776 horas de producción reales

    Aumentos del 2% en producción equivalen a 155,5 horas

    Redondendo tenemos 150 horas más de producción cada año que estarían valoradas en:

    150 horas/año * 20.000 €/hora =3.000.000 € / año

    Que descontando los costes (o descontando el margen) tendrían el siguiente valor:

    3.000.000 * 50 % = 1.500.000 € / año de incremento en beneficios.


    Obviamente, para ello se requiere de mucho tiempo de trabajo en optimizacion procesos productivos, de una adecuada

    realización de reparaciones;

    debes tener buenos mecánicos y procedimientos.

    de una óptimo

    rediseño en los equipos;

    al estar en Cartagena donde existen multitud de sucursales de fabricantes de equipos rotativos; pues te ahorras los gastos de transporte para optimizacion procesos productivos.

    y por supuesto

    Además, como decíamos del trabajo de varias personas de ese área empresarial.

    tiempo

    Balance

    A modo de curiosidad deciros que como consecuencia de este trabajo conjunto en la optimizacion procesos productivos nuestra empresa vendió a GE en 2 años de trabajos:

    • 2 equipos de vibración que sustituyeron a los anteriores en planta (debían ser de características Ex-intrínsecamente seguros) con Formación
    • 2 Licencias de Software (cambio de instalación monopuesto a red) con Formación
    • Servicios Avanzados de Ingeniería y Formación

    De no haber sido asi, «sería una cana al aire» pues el beneficio únicamente por el servicio de asesoría es prácticamente nulo.

    También el ingeniero forma ya parte de la plantilla de mantenimiento de General Electric. Por lo que es un WIN – WIN.


    WinWin

    • Los costes para GENERALelectric se cargan en las partidas contables correspondientescomo un gasto de explotación.
    • El nuevo recurso, además se está formando en tu planta y es un futurible empleado para tu compañía .

    WinWin

    • Los otros gastos como cursos, software, … se justifican en base a los rendimientos que se van obteniendo con el trabajo de optimizacion realizado. Para Preditec / IRM es un Win.

    Kurtosis

    Entrada actualizada en Noviembre 2026.

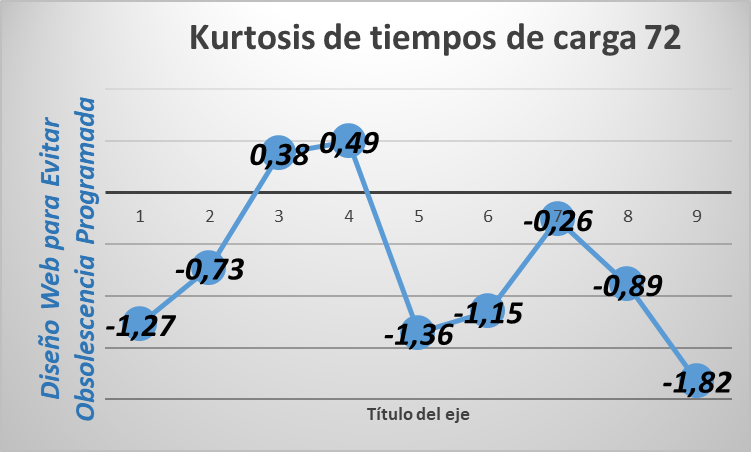
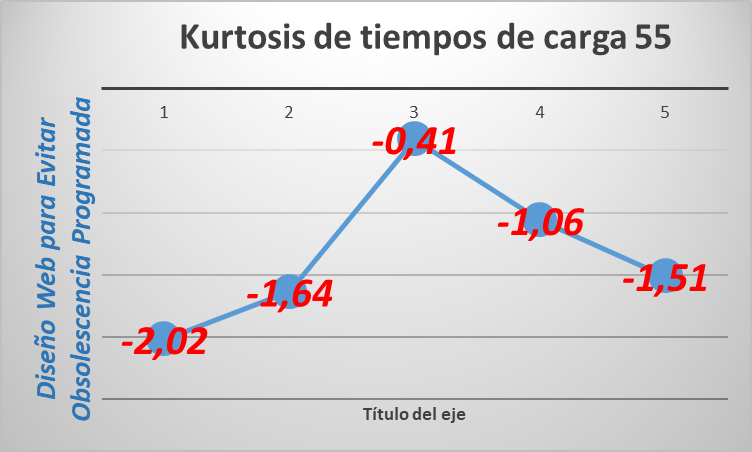
    Pero con tiempos de carga medidos en Septiembre sobre servidores (7) y su kurtosis.

    Supuestamente desde webempresa (procesos productivos en Barcelona) donde está alojado este blog.

    Comentarios para el comportamiento en redes, y evitar obsolescencia programada de ordenadores:
    curtosis
    Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Analisis de Aceite Confidential

    Analisis de Aceite Confidential

    Una de las grandes particularidades que tiene el analisis de aceite como técnica predictiva es su bajo porcentaje de uso en relación a otras técnicas del mismo tipo.

    Me refiero a que es habitual encontrar en muchos programas de mantenimiento predictivo grandes listado de equipos a cubrir con tecnologías de ultrasonidos, vibración o termografía frente a listados de menor cuantía en los aceites.

    Las razones son técnicas indudablemente pues dependen de los posibles modos de fallo que pueda presentar cada uno de los activos.

    cobertura analisis de aceite

    ¿ Dónde aplicar Analisis de Aceite ?

    Evidentemente, habría que realizar un análisis de fallos y criticidad así como las soluciones o

    Necesidad de cada Modo de Fallo.

    En cualquier caso, si revisáis la amplía bibliografía existente, por ejemplo, en el curso de certificación de Nivel I impartido en España por las más prestigiosas compañías en tecnología como la Fundación Tekniker, se indica que estos activos son, entre otros:

     Cajas de engranajes industriales

    Aceites Circulación de rodamientos, Lubricantes de Compresores y Enfriadores,

    Trenes de transmisión de potencia, …

    No hay problema en seguir estos criterios pues son perfectamente válidos, pero en muchos casos no resultan operativos en la práctica salvo que se aplique un segundo filtro de coste o tiempo máximo de los trabajos; compruébenlo con su aplicación a cualquiera de sus plantas, podrían salir

    Multitud de equipos.

    Cobertura en Analisis de Aceite

    Evidentemente, surge la pregunta ¿a qué dar prioridad? ¿a criterios técnicos o a los financieros?, debiendo existir un punto medio de equilibrio entre ambas valoraciones. Uno de esos puntos medios sería un

    Enfoque sectorial

    , qué casualidad como las etiquetas del portal ingenieriamantenimiento.org, basado en desarrollar unos niveles de cobertura por sectores teniendo en cuenta la similitud de equipos y criticidades entre las diferentes plantas.

    Este enfoque pasaría por

    Buscar a la empresa Referencia y calcular su Cobertura de Analisis de Aceite

    aplicando Técnicas de Benchmarkig a los Ratios de Mantenimiento Pertinentes.

    Cálculo

    Estos índices deben presentarse como un valor porcentual, resultado del

    Cociente entre la cantidad de equipos donde se Aplica y donde se Debería Aplicar.

    De todos los valores obtenidos se obtendría el promedio de las coberturas o los cuartiles, medianas, … obteniendo así ciertos Valores de Referencia que permitieran conocer en qué situación se encuentra nuestro programa de mantenimiento basado en aceite.

    Fórmula muy simple

    formula para analisis de aceite

    Sector Químico

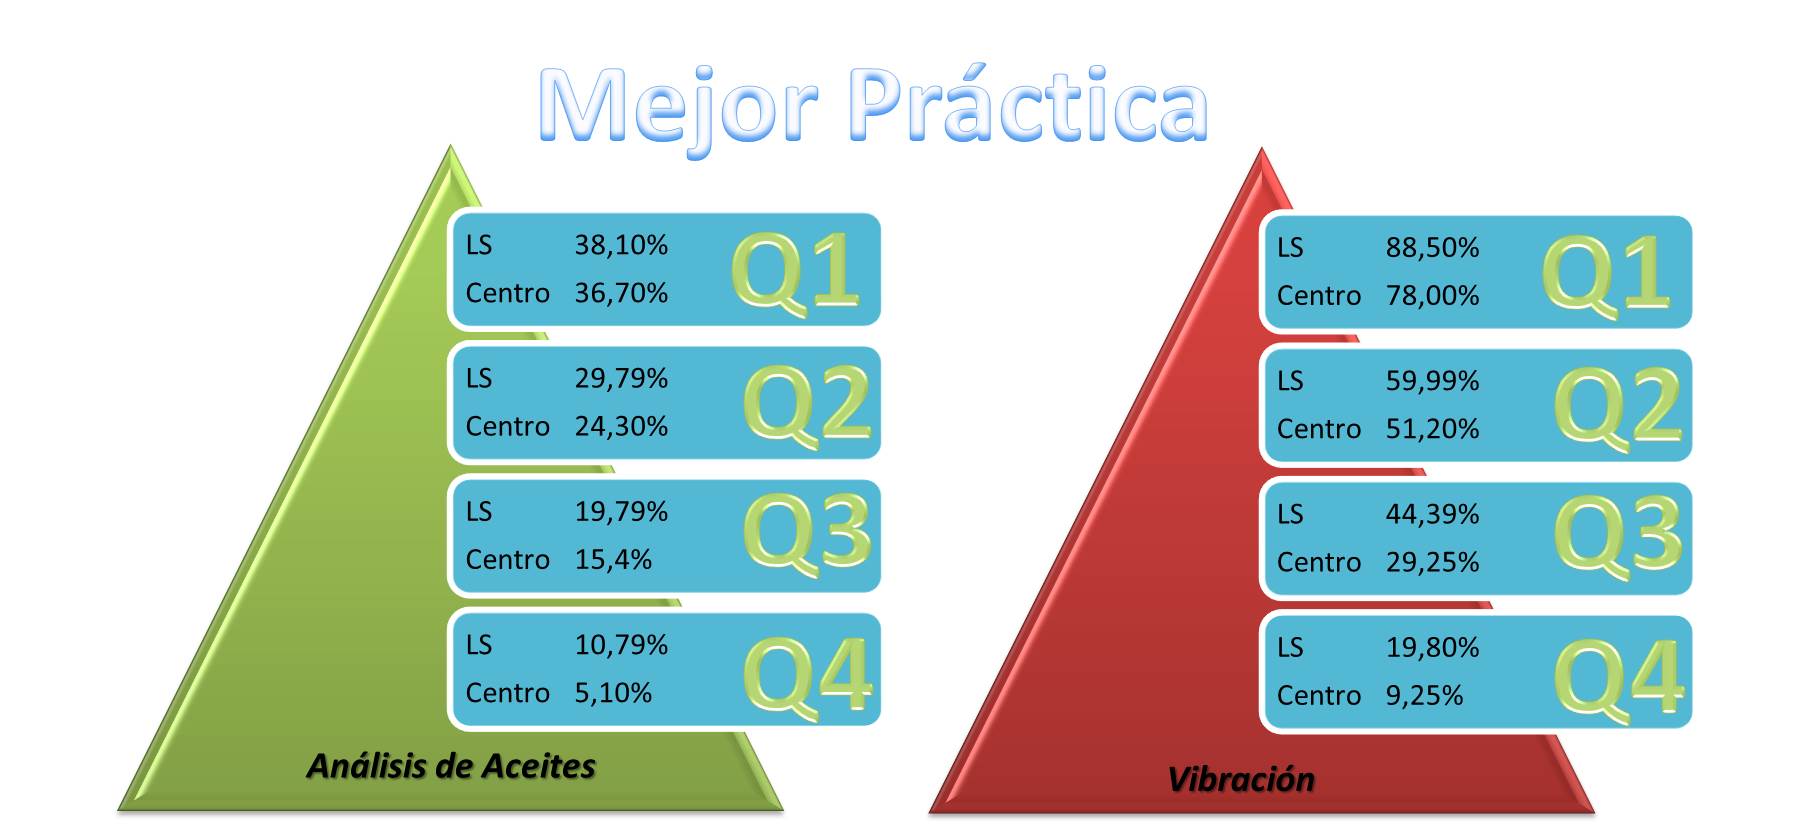
    Este método fue seguido en el sector químico obteniéndose niveles de referencia que serían los

    Cuartiles de la distribución.

    Recordar que un cuártil lo tenéis definido en la entrada RAV, por lo que nos permitirían

    Clasificar a nuestro programa mediante cuatro estados tipo

    de nombre, por ejemplo. cuartil 1, 2, 3 y 4. Evidentemente, el nombre de cada uno de estos estados de mantenimiento puede personalizarse usando nombres mas descriptivos como:

    • Inicial
    • Intermedio-Bajo
    • Intermedio-Alto
    • Óptimo

    O incluso colores, puesto que la mecánica de trabajo consistiría en identificar nuestra cobertura actual en cada uno de los cuartiles, con los:

    Límites Central y Superior como los 2 niveles objetivo a superar.

    El paso de un cuartil a otro se realizará vía:

    • Aumento de inversiones en personal, equipos o tiempos de inspección

    Siempre, claro está, que los resultados de mantenimiento y los planes futuros de financiación así lo permiten.

    Cuartiles de Benchmarking

    cuartiles para analisis de aceite

    ¿Utilizas el Analisis de Aceite?

    Si es así, seguro que estarás de acuerdo con el artículo y podrá utilizar los datos aportados.

    Y si no perteneces al sector químico como es información confidencial pues «no te voy a dar la información».

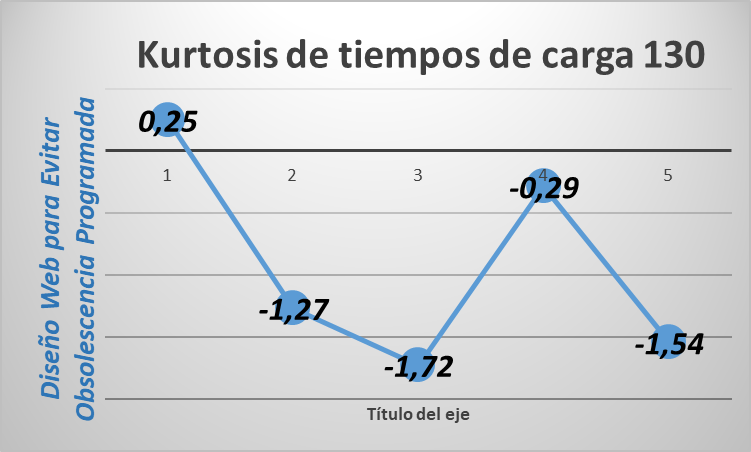
    Pese a que se trate de las pocas informaciones que no están desfasadas en tiempo desde que se creó esta web (2014) hasta cuando escribo este texto y luego efectúo análisis de kurtosis de comunicaciones.

    analisis de aceite kurtosis
    Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Estudio Termografico (use it)

    Estudio Termografico (use it)

    En esta entrada se detallará un estudio termografico realizado en unas bombas del sector químico.

    En este tipo de industria, así como en las del sector petrolero (refinería), tiene particular importancia un

    Correcto sellado de los ejes giratorios que entran en las carcasas de los grupos de bombeo.

    Por esta cuestión se utiliza un sellado de más calidad y eficiencia que los utilizados de serie en otras industrias como es el realizado por los cierres mecánicos.

    estudio termografico

    Estudio Termografico

    Cierres mecánicos

    Presentan la característica de que una de sus caras coinciden con las de la carcasa, a diferencia de los cierres por compresión (la empaquetadura tradicional o el de laberinto), por lo que tienen:

    • Menor superficie de cierre lo que se traduce en una más baja fricción
    • Menos potencia necesaria para el giro de la máquina

    Los tipos y configuración de cierres son los siguientes:

    Simples

    Suelen funcionar normalmente dentro del líquido que se bombea, aunque también pueden ir equipados con un mecanismo externo de lavado que explicaremos más adelante.

    Son los más corrientes y los más económicos de adquirir y mantener.

    Siempre existe una pequeña fuga de líquido por la capa que se forma entre sus caras.

    Dobles

    Se montan generalmente en tándem, cara a cara o espalda con espalda. De igual manera al simple, para reducir la fricción se utiliza un lubricante entre las dos caras, el cierre interior a través del líquido de proceso mientras que el exterior con un lubricante de sellado, evitando así la salida del líquido de proceso.

    Son los más seguros evitando la aparición de fugas.

    Este sellado puede estar hecho a presión (entrará el líquido de sellado en el de proceso) o sin presión, en cuyo caso el líquido del proceso podría mezclarse con el líquido lubricante externo.

    De gas

    Sus principales ventajas es la no generación de emisiones, ser menos susceptible a la cavitación, a posibles problemas de funcionamiento en seco, y presenta un elevado punto de ebullición. Sus inconvenientes serían soportar menos presión, ser poco tolerante a sólidos y requerir un especial sistema de soporte.

    Se trata de un diseño moderno que utilizan como barrera algún gas, generalmente Nitrógeno.

    La barrera producida por el gas evita el contacto por lo que se reduce la fricción y en consecuencia el consumo energético; se ha de tomar la precaución de evitar cualquier contacto entre las dos caras, por lo que el aporte de gas ha de realizarse antes del arranque de la máquina.

    El estudio se realizó en:

     4 bombas de recirculación de fenol del cristalizador, que montan cierres dobles

    Condiciones del Estudio

    • Cámara AVIO TVS-620
    • Software Termografia PE Profesional 3

    El objeto es:

    Determinar los niveles máximos de Temperatura

    que se producen en el proceso de arranque de la instalación, puesto que por las características de inflamabilidad del fenol este debe permanecer por debajo de unos determinados umbrales térmicos.

    Se valorará lógicamente la posibilidad de cercanía a esos niveles absolutos lo que indicaría un mayor nivel de fricción en el cierre quizás por una perdida de funcionalidad del indicado líquido de sellado. Para ello

    se tomaron diferentes termografias en los 4 grupos objeto de estudio en el momento del arranque.

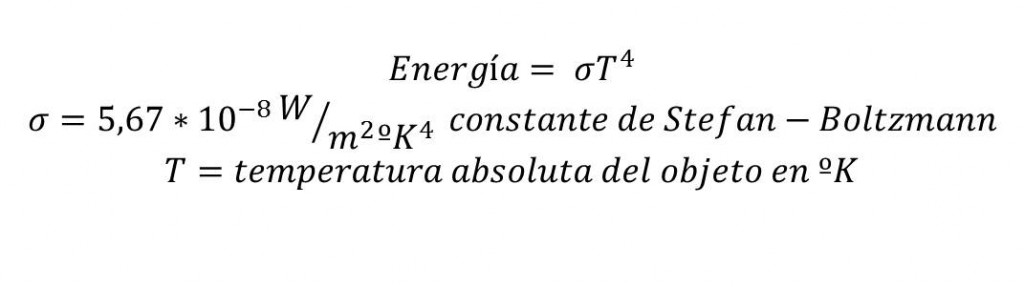
    La base de la detección por infrarrojos es la

    Ecuación de Stefan-Boltzmann,

    que relaciona la temperatura absoluta de un  objeto y la energía radiante emitida por un cuerpo negro (medida como potencia por unidad de superficie):

    estudio termografico

    Es decir, cualquier objeto físico recibe una cierta cantidad de energía infrarroja (idealmente del sol), parte de la cual es absorbida, parte reflejada, y parte transmitida.

    La parte absorbida determina la temperatura que tenga ese objeto y la Cantidad de radiación emitida.

    Para cuantificar esa cantidad se utiliza la

    Emisividad,

    Que mide la capacidad de absorción de cualquier cuerpo, dependiendo fundamentalmente del material y del tipo de acabado superficial.

    Por tanto, se puede entender la dificultad del estudio termografico por:

    • Diferentes Materiales y Acabados Superficiales

    Entre las pinturas de Materiales de Carcasa y Cuerpo de bomba o el brillante material del Cierre

    Es decir, resultará difícil determinar con un estudio termografico cuál es el valor absoluto de temperatura en el cierre; ahora bien, sí podremos comparar, pues se trata de materiales homogéneos, las temperaturas en las cuatro bombas de recirculación.

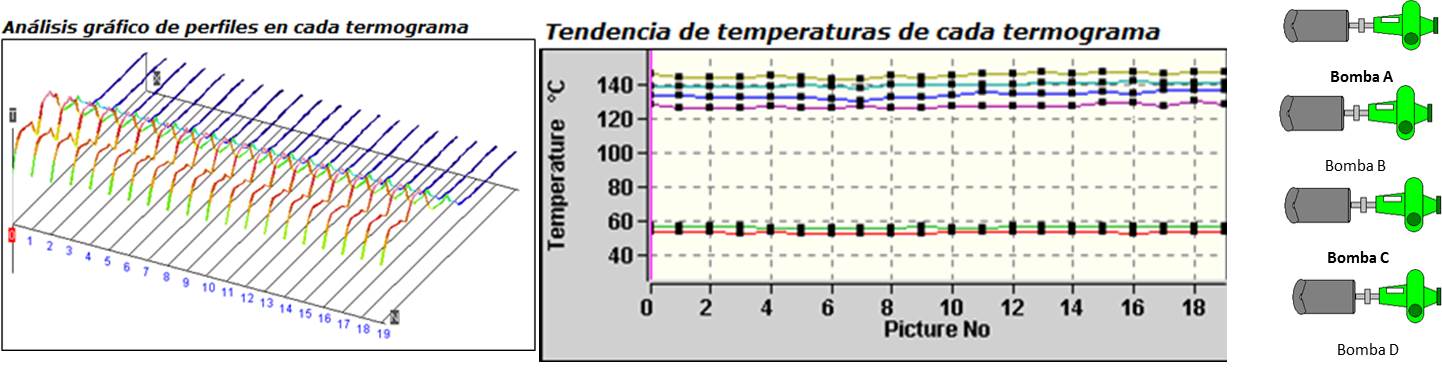
    Gráficas de Análisis

    Con el sistema indicado se puede configurar para cada pixel del termograma un valor diferente de emisividad, por lo que puntualmente sí se pueden obtener lecturas fiables de temperatura absoluta.

    Ahora bien, se habrá de evaluar para todo el gráfico un posible cambio en la distribución de niveles entre bombas, puesto que el máximo valor podrá obtenerse en cualquier punto de la foto analizada.

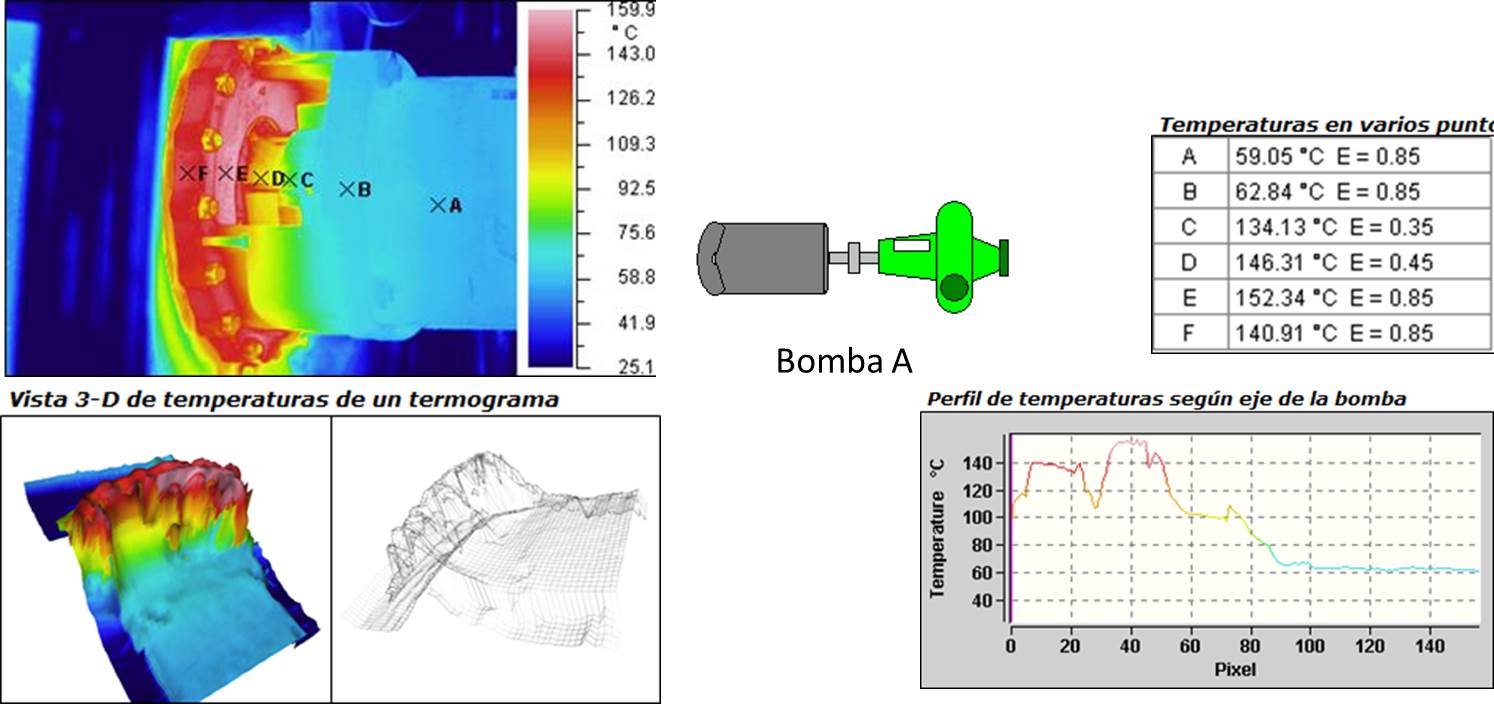
    Bomba A

    estudio termografico

    Ese sería el gráfico de distribución para una cualquiera de las bombas en estudio; se podrían extraer las siguientes conclusiones:

    • De los gráficos temperatura en varios puntos (ajustadas como se dijo para diferentes emisividades) se puede concluir que los máximos valores aparecen en puntos D (superficie de cierre) y E.
    • Del gráfico Vista 3-D se puede concluir que el máximo valor se obtiene en la zona superior del cierre.
    • Del gráfico Perfil de temperaturas se concluye que la zona de contacto entre carcasa y cierre adquiere la máxima temperatura (zona con más de 140ºC); para entenderlo correlacionar con el termograma siguiendo una línea imaginaria que siguiese la línea de acción del eje de la bomba.

    Comparativa entre Grupos de Bombeo A, B, C, y D

    estudio termografico

    De este gráfico se pueden extraer las siguientes conclusiones:

    • Homogeneidad de temperatura para los 20 termogramas analizados (5 por bomba)
    • Para todas las bombas el máximo se alcanza en la misma área.

    Conclusiones del Estudio Termografico

    • Equipos en aceptable condición

    Desde el punto de vista de analizar el máximo de temperatura que se alcanza en el proceso de arranque.

    • Cierres mecánicos sin problemas de perdida de funcionalidad en el líquido de sellado

    Sin sintomática de posible aparición futura de fugas de producto.

    ¿Te interesa el Estudio?

    Seguro que sí, puesto que muestra gran parte de las posibilidades de análisis de la termografía, además de suponer una importante fuente de ahorros pues:

    ¿Cuáles hubieran sido las consecuencias de un fallo en las Bombas?

    Evidentemente, importantes. Coméntanos si conoces un caso similar y lo analizamos conjuntamente. Y sino, pues aquí tienes un documento de apoyo para tu futuro estudio termografico.

    estudio termografico kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
error: Content is protected !!