Etiqueta: Sector Cementero

Son pocas entradas porque no suelen usar la mejor electrónica de control.

El artículo «inspeccion termografica (report)», sin embargo, sí usa detallados sistemas electrónicos usados para planificar su mantenimiento.

  • Optimizacion de Bases de Datos

    Optimizacion de Bases de Datos

    Una gran demanda en nuestro trabajo en ingeniería es la optimizacion de bases de datos, algo que se torna en prácticamente obsesivo en el sector cementero.

    Por ello no podía faltar un post que orientara sobre este proceso con el detalle de ciertas plataformas software.

    Como en el resto de entradas de boletín (se recuerda que en su día hubo una lista de subscriptores y envio por email) tenéis un apunte que se ubica al final del post.

    En este caso hablando sobre variable compleja, algo que os permitirá ampliar vuestra base de ingeniería para futuros procesos de I+D.

    programaciónn

    ¿Porqué el Sector Cementero?

    Desde luego si os fijáis en las entradas de esta etiqueta veréis que la mayor parte se orientan hacia el software.

    En realidad cualquier intento de mejora en este sector pasa por la optimizacion de acceso y tiempos de tratamiento en estas plataformas de información.

    Las características del proceso productivo en este sector obligan a ello puesto que:

    • Existen equipos críticos con baja velocidad de giro, algo que incrementa los tiempos de inspección y mantenimiento.
    • Existe un fuerte stress ambiental, con elevadas y severas medidas de seguridad para los trabajos de campo.
    • La deficiente mantenibilidad de ciertos equipos pone en entredicho el mantenimiento predictivo.
    • Las plantas tienen un gran número de activos, cuestionándose la rentabilidad de tamaño de plantilla dedicada a labores de inspección y mantenimiento planificado.
    • El elevado tamaño de las bases de datos puede exigir de espacios excesivos para backup en servidores.
    tamaño de plantillas

    Planteamiento

    Cuando se configuran bases de datos, en el contexto de un mantenimiento predictivo, es habitual usar modelos o plantillas predefinidas por el software, que son válidas para cualquier industria.

    El propio manual de software así lo recomienda.

    Máxime cuando se tienen gran cantidad de activos como en este sector.

    Y una vez implementada las bases datos resulta harto complejo su optimizacion, pues se ha de realizar desde programación SQL típicamente inaccesible para el operario de mantenimiento.

    Pese a que los ejecutables PARA OPTIMIZACIÓN DE BASES DE DATOS resultan bastante amigables en cuanto a diseño y usabilidad.

    Y ya no digamos recuperar un backup para optimizacion de bases de datos: hay se necesita un profundo conocimiento de morfología de tablas y registros.

    Por ello suele requerirse el asesoramiento de un consultor experto en bases de datos y en el sofware utilizado.

    Para recuperar un backup o analizar errores en optimizacion de bases de datos se requiere de un experto.
    trucos optimizacion de bases de datos
    la optimizacion de bases de datos no es una labor popular y que se realice fácilmente sin el apoyo de un consultor externo.

    Manuales h3

    En los manuales suelen figurar scripts de SQL pero un par de ello; y con el CD de instalación se vuelcan varios al PC pero no suficientes.

    Es el fabricante o suministrador quién conoce esos más scripts.

    En ese sentido para un

    buen soporte1

    al trabajo de este experto, por parte de una plantilla de mantenimiento estresada, se debería planificar en

    Días de trabajo sin acceso a la plataforma

    No es estrictamente necesario que se observe por parte de técnicos el trabajo del «experto».

    Porque en muchos casos su trabajo viene limitado por el hecho de que «se arrastan defectos» al usarse las plantillas con copy – paste a tutiplen.

    Únicamente garantizarle movilidad absoluta por el explorador de archivos, tanto en configuraciones locales como cliente servidor; para una segura optimizacion de bases de datos.

    Además personalmente yo (admin RubenLorenzoAraujo) preparaba informes de lo que hacía en optimizacion de bases de datos.

    Por mi cuenta pese a que sabía que no se cobraban «como tal» en las ofertas de este soporte técnico.

    Admin realizaba informes por su cuenta (RubenLorenzoAraujo)

    En otro orden de cosas para un

    buen soporte2

    sería deseable un operativo de backup adecuado.

    Es decir que sea posible recuperar una copia previa; o de igual modo poder realizar copias parciales sobre dispositivos externos; porque optimizacion de bases de datos es un soporte caro y no es conveniente repetirlo o alargarlo por estas cuestiones.

    Definitivamente ya para un

    buen soporte3

    se debería valorar la posibilidad de un día adicional de formación.

    En todo lo que se hizo en optimizacion de bases de datos.

    Pese a que un informe detallado de lo hecho en optimizacion de bases de datos pueda suplir esta formación.

    Pero los que yo preparaba, en el AVE o en el hotel durante las visitas, eran someros y básicamente un listado de acciones completadas. Si cabe para sustituir la formación algún pantallazo pero generalmente «fuera de contexto».

    Les valían a los técnicos para tener un justificante de los caros cargos por este soporte técnico de optimizacion de bases de datos.

    trucos para optimizacion de bases de datos

    Pero el meollo de la entrada es la lista de

    Trucos para la Optimizacion de Bases de Datos,

    tratando de aportar algún ejemplo vivido en mi experiencia como consultor en estos procesos:

    Sistema a Optimizacion

    Parece algo obvio, pero pueden aplicarse ciertas mejoras que no tengan sentido por antigüedad o incompatibilidad con el sistema.

    Pensemos que en Mantenimiento, y en España en concreto, existen plataformas software-hardware con un importante desfase temporal en cuanto a la fecha de su implantanción, pese al importante filtro que supuso el efecto 2000.

    sistema en optimizacion de bases de datos

    Reductoras de potencia, Motores eléctricos de 2 polos, equipos donde coexistan frecuencias de excitación con un bajo delta entre ellas (accionamiento por correas, centrífugas, ….).

    en estas máquinas se han pedido imposibles, al requerir alta resolución, y no ser capaz de darla el sistema.

    Categorizar la Optimizacion de Bases de Datos

    En una base de datos en la que existen 500 activos y más de 25000 registros es conveniente categorizar los eventos del proceso. 

    Se recomienda listar primero aquellos de mayor alcance y continuar con los de menor.

    Es conveniente realizarlo al inicio del trabajo apoyándonos en algún listado resumen.

    Nos ayudará a una mejor organización de tiempos, un mayor control del trabajo realizado y una menor frustación ante incidencias en la respuesta del software.

    Informes Apoyo

    En ese sentido puede ayudar, al técnico de optimizacion de bases de datos, imprimir informes globales para ir marcando hitos completados sobre el total a realizar.

    Y si tienes una copia de la bases de datos en tu oficina, pues imprimirlo allí antes de viajar a fábrica. No es lo habitual.

    Lo normal es tener que usar los informes en unas las primeras horas en soporte de optimizacion; por lo que debes llevar tu propia librería de informes (pues personalizables) para un correcto soporte.

    clasificar la optimizacion de bases de datos

    Un proceso rápido, realizarlo en primer lugar puede aportarnos confianza y un soporte ante los problemas de mayor dedicación en tiempo y recursos.

    No sólo este punto redunda en productividad sino en realizar el trabajo sin STRESS . Admin RubenLorenzoAraujo dice esto.

    Eficiencia

    Gran parte de los procesos de optimizacion de bases de datos pueden llevarse a cabo de varias maneras; sería ilógico no elegir el camino más corto para cada uno de ellos.

    No elegir el camino correcto es generalmente algo irreversible y puede llevarnos a dilatar tiempos, e incluso llegar a cometer errores.

    Por tanto destacaría separar

    esqueleto de las bases de datos (1)

    que son las configuraciones repetibles para cada sector cementero.

    Y que son las que delimitan los tiempos de trabajo en fábrica:

    • cuestiones de prevención y formación en ese sentido.
    • también la necesidad de contar con personal de mayor o menor experiencia.
    eficiencia en optimizacion de bases de datos

    separar de

    histórico de bases de datos (2)

    particularmente la configuración de alarmas.

    Una labor de habilidad, más que de experiencia.

    Que puede llevar más tiempo, pero que no afecta ni a:

    • Prevención de riesgos laborales
    • experiencia requerida en el personal

    Esta separación entre 1 y 2 redujo notablemente las modificaciones a realizar que superaban en cada caso los 9000 registros del sistema.

    Admin RubenLORENZOARAUJO descartando alarmas para otra visita de soporte o para que lo realizasen los técnicos de planta consiguió ahorrar realizar tareas de optimizacion de bases de datos.

    Hasta aquí la que se podría denominar como

    Trilogía en Optimizacion de bases de datos

    pudiendo existir alguno más pero que seguro puedes incluir en alguno de los 3 anteriores.

    Los 3 tips van de más a menos siendo el primero el de mayor importancia como puedes ver en el siguientes gráfico:

    trilogía para optimizacion de bases de datos

    Finalmente te adjunto el

    Apunte

    sobre Variable Compleja, muy utilizada en el campo de la Electrotecnia.

    En este caso el documento finaliza con la derivación compleja,pero aporta un listado resumen con las propiedades y teoremas más utilizados en esta formulación matemática.

    Son 4 páginas en PDF, nada más. Es complicado este asunto.


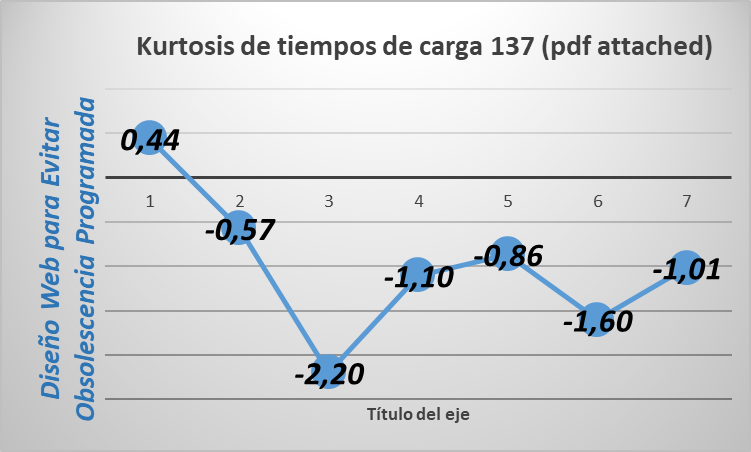
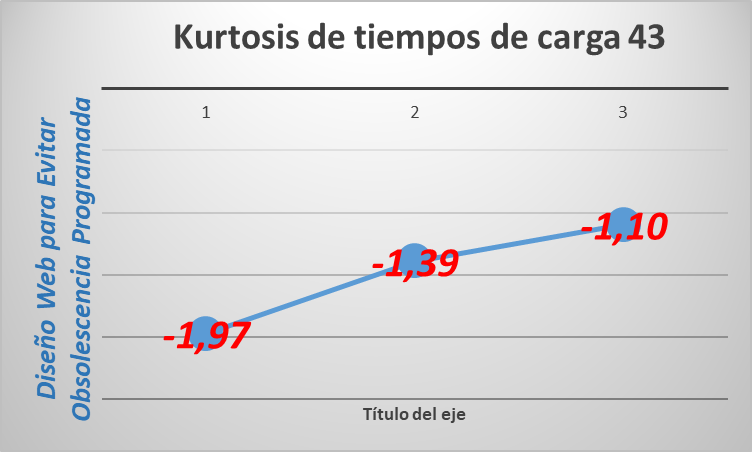
    Evaluar la arquitectura cliente servidor y que no haya solucionado obsolescencia programada es el objeto de este gráfico.

    Desde uno de los mejores servidores, webempresa 180€/año, y con datos de siete servidores web gracias a mi formación UNED en SEO/SEM.

    Coeficiente de curtosis y su variabilidad para ver si es óptimo o no, pero sobre todo si existe el error:
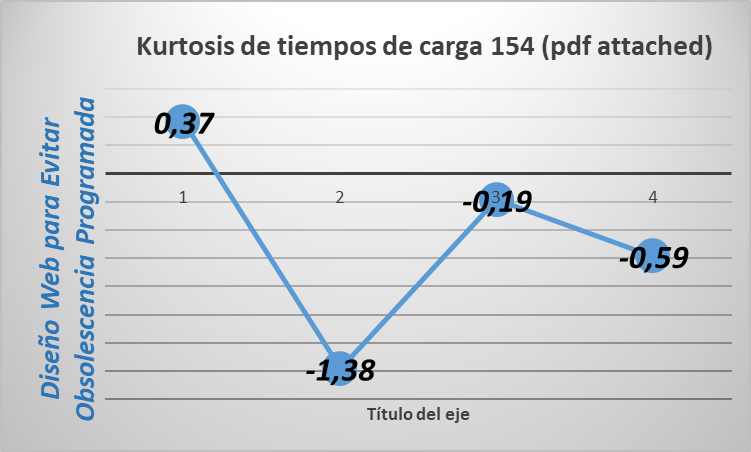
    kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Mantenimiento de Hornos rotatorios

    Mantenimiento de Hornos rotatorios

    Sector cementero una de las más importantes es la necesidad de mejorar el mantenimiento de hornos rotatorios, aportándoos una serie de recomendaciones para ello; además tenéis un tutorial sobre los principales materiales de construcción.

    Si bien a diferencia de estos, cuando son secaderos como en el sector alimentario se usa el análisis de cadena de valor (ProyectoFinCarrera; que en siglas figura en el título de entrada).

    entrada sectorial

    Empezaremos como es habitual con el apunte sobre

    Materiales Construcción,

    quizás no íntimamente relacionado con el mantenimiento pero sí con la industria.

    En cualquier caso que levante la mano el primer sufridor de problemas vibracionales que no se haya visto implicado en una reforma de obra cívil o haber tenido que supervisar reparaciones de este tipo en sus talleres.

    Por eso creo que os resultará de utlidad este manualillo sobre materiales de construcción.

    construccion y mantenimiento de hornos rotatorios
    4 páginas en apunte sobre materiales

    Pero el meollo de la entrada se refiere a optimizar el

    que son unos dispositivos muy importantes en esta industria.

    Se trata de dispositivos formados por una carcasa cilíndrica giratoria, levemente inclinada hacia la salida.

    La alimentación  desciende a través del horno siendo calentada en el proceso mediante tubos de vapor. 

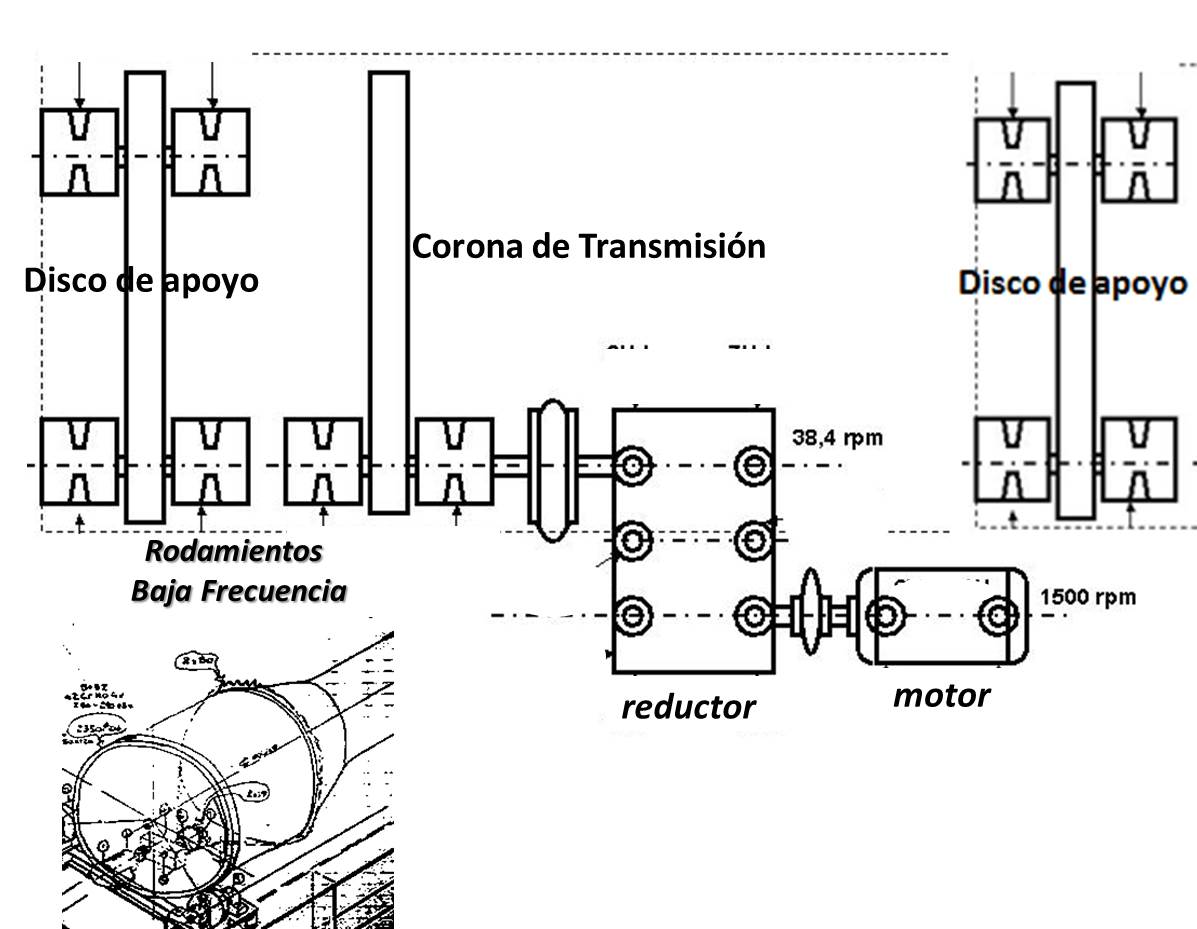
    En la figura puede verse su

    Configuración

    mantenimiento de hornos rotatorios 1

    Además del croquis anterior los equipos presentan la siguiente arquitectura:

    • ¿Bancadas rígidas?
    • Acoplamientos Hidráulicos
    • Reductores con varias Etapas

    El caso es que estos hornos rotatorios presentan por su criticidad control mediante técnicas predictivas.

    Así, tras un proceso de implantación de la tecnología se les dejó preparada una base de datos de medidas y hardware para la medida vibracional con las siguientes configuraciones:

    • Puntos Medida
    • Parámetros Control
    • Niveles de Alarma
    • Períodos Chequeo(variable según RPM)

    Pues bien, en este contexto estas serían las principales recomendaciones para

    Mantenimiento de hornos rotatorios

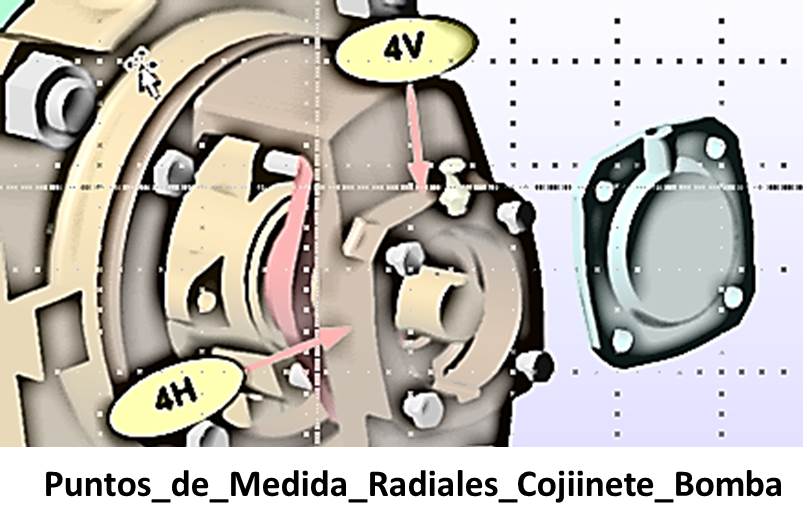
    2 Ubicaciones Radiales por Apoyo

    ¿Porqué? Fundamentalmente debido a que los pernos y pletinas donde se apoya el conjunto del motor no suelen presentar la consistencia necesaria.

    Ello hace que ante cualquier mínimo problema de de holgura o desalineación se generen sobrecargas y calentamientos en ese componente rotativo.

    Configurando así las medidas detectaremos cualquier cambio en vibración en el mantenimiento de hornos rotatorios, dado que los sensores presentan sensibilidad para la medida fundamentalmente en la dirección en la que se montan sobre la máquina.

    Si tenéis alguno de estos equipos en vuestra planta observaréis que la dirección conocida como vertical (perpendicular al firme) no presenta quizás espacio para la ubicación del sensor de medida; pese a ello cambiar la dirección hasta que se puedan plantear 2 ubicaciones de medida en el plano en el que se monta el sensor.

    mantenimiento de hornos rotatorios 2

    Tomar 1-2 segundos de Giro de la Máquina

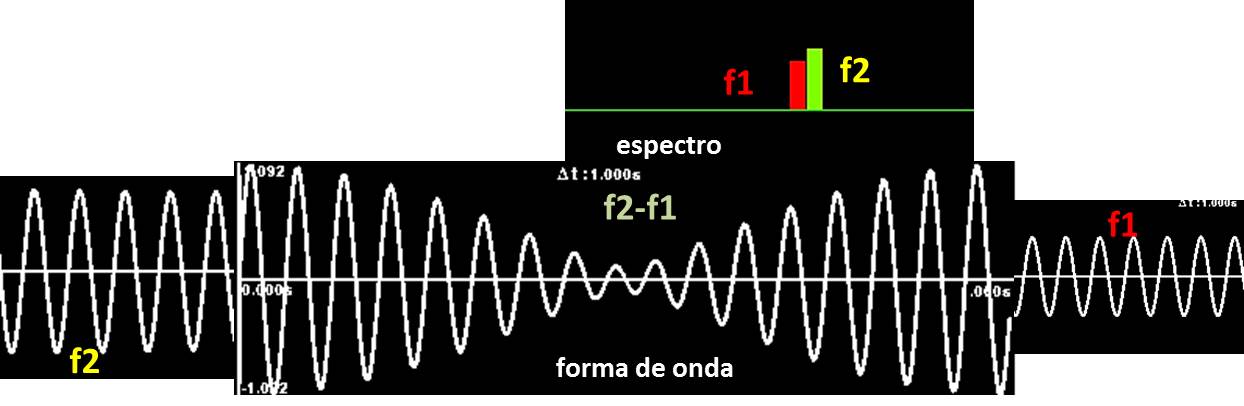
    Con la configuración planteada, acoplamiento hidráulico, suelen existir dos velocidades de giro en el accionamiento, la de entrada y salida, muy parecidas en magnitud y que generan un fenómeno conocido como batido en el mantenimiento de hornos rotatorios.

    Ello genera que se sumen y resten las frecuencias produciéndose una onda resultante de baja frecuencia, de valor la diferencia entre las 2 perturbaciones originales.

    batido en mantenimiento de equipos rotativos

    En el caso de las configuraciones de vibración el tiempo de recolección se controla mediante el cociente entre:

    Número de Líneas / Frecuencia Máxima

    fórmula que conviene saberse de memoria para mantenimiento de hornos rotatorios

    Para entenderlo debéis tener en cuenta que todos estos equipos realizan un muestreo analógico-digital, es decir, convierten una señal continua en una discreta formada por un número finito de puntos.

    Cuando más puntos se tomen más se parecerá la señal muestrada a la original.

    Pues bien de manera general se puede decir que:

    1. El primero de ellos, líneas, está relacionado con el número de muestras que se toma, por lo que a

      «mayor valor mejor señal digital obtenida» (más tiempo de recolección)

    2. El segundo de los valores, frecuencia máxima, se relaciona de manera inversa con el período establecido para cada muestra, de tal forma que

    «mayor valor mejor señal digital obtenida» (menor período de chequeo)

    En este caso,por tanto, nos interesaría un número de líneas elevado y una frecuencia máxima lo menor posible para maximizar ese tiempo en mantenimiento de hornos rotatorios:


    Datos Técnicos

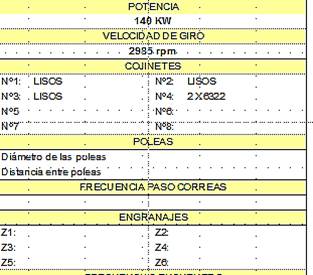
    Es recomendable disponer de la mayor cantidad de documentación sobre la máquina para conocer las diferentes velocidades de giro en la reductora. En muchos de los hornos rotatorios existen reductores antiguos, antiguos pero es habitual que en los planos de los equipos figuren el número de dientes colados entre las referencias o IDs. De ese modo nos ahorraremos mucho tiempo en el análisis posterior de los datos.

    Aquí los podéis ver en la siguiente ficha:

    datos para mantenimiento de equipos rotatorios

    Otras recomendaciones

    De menor importancia, por eso se separan con otro encabezado.

    Dado que esto es un blog de consulta y no pretende entrar en valoraciones sobre presupuestos en mantenimiento de hornos rotatorios.

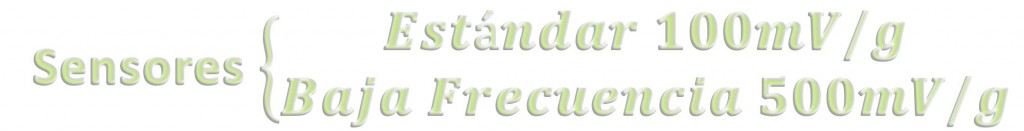
    Para los equipos de baja velocidad se han de usar sensores electrónicos de elevada sensibilidad en el sector cementero.

    Los sensores transducen la señal mecánica a eléctrica en base a ese nivel de sensibilidad (para cada g de vibración a una determinada frecuencia se obtienen unos determinados niveles eléctricos).

    ¿Cómo?

    En las máquinas de baja velocidad, recordad la entrada parametros de vibracion, se obtienen niveles bajos de aceleración por lo que se precisa de una sonda que procese energía termodinámica.

    sensores especiales

    Usar la Forma de Onda

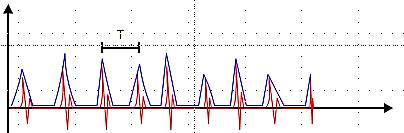
    Para el diagnóstico de los apoyos de los hornos rotatorios se recomienda la medida de la forma de onda, pues permite visualizar eventos de vibración de carácter discontinuo y transitorio.

    forma de onda

    Aclararé a ese respecto un triple concepto:

    Significa que el equipo de medida ajusta el rango del gráfico de pantalla a la amplitud de la señal de entrada.

    Aparecen varias veces por vuelta; no debiera haber problemas en «verlos».

    Modo Vivo de Recolección

    Consiste en tomar la medida de forma de onda en modo vivo, es decir, que la pantalla se actualice con cada evento o medición efectuada.

    De ese modo podréis ver cada incidencia en máquina o rodamiento y decidir cuál de las pantallas decidís capturar.

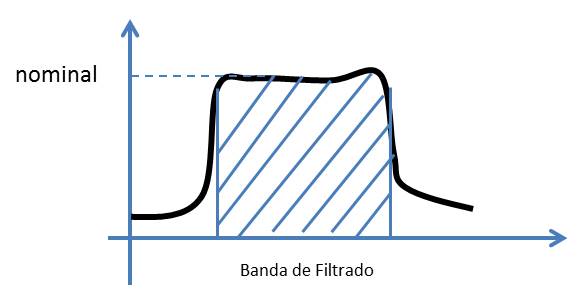
    • Filtrar las Medidas de Aceleración

    Se ha buscar sintonizar las frecuencias bien del rodamiento o del sensor para que se amplifiquen esos eventos de menor energía y establecer las recolecciones pertinentes en esa banda de análisis.

    De ese modo siempre minimizaréis influencias externas o ajenas al propio rodamiento.

    Al menos realizarlo así en ubicaciones alejadas de la transmisión principal en mantenimiento de hornos rotatorios. Recordando el croquis mostrado con anterioridad serían motor y reductor de potencia donde usar ubicaciones filtradas; no vaya a ser que esté desalineada la transmisión.

    filtros

    Armaros de Paciencia

    No es propiamente una recomendación pero sí es real como la problemática misma de las máquinas de baja velocidad. P

    ensad que los rodamientos de los hornos rotatorios pueden presentar velocidades de 12-13 rpm, lo que quiere decir que tardan cinco segundos en dar una vuelta y se deben cumplir los protocolos de PRL (prevención de riesgos laborales) muchas veces incómodos para el mantenimiento de hornos rotatorios.

    «Si existen 10 rodamientos de baja velocidad pues no tenéis más que hacer las cuentas teniendo en cuenta que suele ser recomendable tomar 5 revoluciones de giro de máquina, ……»

    Si eres un usuario del Sector Cementero te habrá resultado de utilidad la entrada pues optimizarás el

    Mantenimiento de Hornos rotatorios

    ¿Los mantienes?

    Porque existe una relación cúbica entre vida y carga de un rodamiento de tal forma que al duplicar la carga en el apoyo la vida del rodamiento se disminuye en ocho veces.

    «En cualquier caso siempre piensa que cualquier fallo imprevisto en un equipo crítico puede ser más costoso que lentas inspecciones cada 3 meses«

    Bueno me despido hasta el próximo boletín (recuerda que en su día hubo lista de subscriptores y envíos por email) : ya sabéis será dentro de quince días.  

    Server

    El protocolo cliente servidor falla, con daños a servidores y facilitando obsolescencia programada.

    Estimo este fenómeno con el curtosis de tiempos de carga sobre 7 servidores desde webempresa (Barcelona) donde se ubica este blog.

    Lee los comentarios a pie de foto en ese sentido:

    curtosis
    Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Electronica de Control Speaker

    Electronica de Control Speaker

    Uno de los grandes problemas existentes a nivel de monitorizado de condición es garantizar la estanqueidad en los equipos de medida para evitar fallos en la electronica de control.

    No sólo en las cementeras donde

    la Suciedad Ambiental resulta Notable.

    Bien es cierto que existe reemplazo frecuente de equipos de medida. ¿Porqué no investigar la suciedad como causante de ello?

    No eres farmaceútica

    electronica de control investigar

    Es decir que no tienes un ambiente excesivamente higienizado.

    Electronica de control

    puede no presentar las características requeridas para tu industria.

    En relación a este segundo punto, seguro que muchos fabricantes de equipos tendrían muchas cosas que decir pero es la verdad, no se trata de analizar una u otra marca.

    Por eso es habitual que en muchos casos se prefiera tomar la medida desde un adquisidor online, con conexión permanente a la base de datos y que se encuentre ubicado en un ambiente más inerte.

    Este tipo de arquitecturas incrementa notablemente los costes, y sólo suelen utilizarse cuando la criticidad del equipo así lo justifica.

    ¿Sabíais esto sobre electronica de control?

    Si no es así, deciros que en posteriores artículos se detallará más pero como adelanto aquí tenéis un gráfico que representa el tipo de evolución al fallo frente al coste por punto de medida.

    Costo del punto

    criticidad para electronica de control industrial

    Ahora bien el problema de la electronica de control se presenta para cualquier equipo de criticidad general en planta, y la dirección quiere

    Controlar los Equipos sin Excesivo Coste

    por la Renovación cada 2 o 3 años. 

    Por tanto, se podría hablar de un factor oculto que sería entender el coste, no por su valor de adquisición sino por su

    Coste por ciclo de electronica de control.

    Esto concepto se utiliza habitualmente en ingeniería y consiste simplemente en valorar cada activo no únicamente por su precio inicial, sino también en base a su amortización anual.

    Ejemplo

    Un equipo cuesta 2000 € y nos dura 5 años, tenemos una amortización anual de 400 € puesto que queda completamente obsoleto tras su uso (la electrónica es así, cuando falla ya no hay vuelta atrás).

    Si ese mismo equipo dura 2 años la amortización pasa a ser de 1000 € anuales, incidiendo en unos menores beneficios (recuérdese que en contablidad la amortización se contabiliza en el pasivo).

    Ojo, estamos suponiendo un método de cálculo contable lineal de la amortización, como así suele ser por otro lado.  

    En el primer caso tenemos beneficios de 1600 € anuales durante 5 años mientras que en el segundo 1000 € durante dos años nada más. Desde luego,

    ¡No es muy buen negocio!

    alternativas en electronica de control

    Ante el problema de falta de fiabilidad en su electronica de control los cementeros han de enfrentarse a la

    Disyuntiva de Apostar por:

    • Sistemas Offline,

    optimizando su protección ante el ambiente de planta, pese a presentar bajos períodos de reposición.

    Existen empresas que exigen diseños a la carta, específicamente para su «sucia industria».

    • Sistemas Online.

    con un mayor coste por punto de medida siendo más selectivo en la elección de ubicaciones y equipos, debiendo potenciar en el resto un adecuado uso de la inspección sensorial (recordarla entrada mantenimiento de ventiladores).

    El equipo portátil quedaría aparcado para el análisis de aquellos puntos problemáticos reduciendo sus tiempos de exposición al stress.

    Offline u online

    En la mayor parte de los casos, pese a nuestra influencia por lo contrario, se apuesta por la decisión de usar sistemas offline pues priman los criterios del corto plazo en la decisión final.

    El mantenimiento suele ser una función sin entidad propia en las empresas y donde su contabilidad y control de costes puede resultar subsidiaria de otras áreas de la organización, no valorándose estos aspectos como sí se hace con otras inversiones empresariales.

    Es ahí donde entra la importancia de entender el

    Mantenimiento como una Inversión o un Coste.

    mantenimiento como inversión

    En el segundo de los casos se trata de una utilidad o consumible más, y no se valora que en el largo plazo pueden obtenerse beneficios en forma de:

    • Más calidad en el Producto Final
    • Aumento de Disponibilidad
    • Incremento de Fiabilidad, …..

    y un largo etcétera que ya se han enumerado con anterioridad en el portal.

    De igual manera que cuando se compra un nuevo ventilador este se incorpora contablemente como una inversión (activo en el balance) con su depreciación temporal (pasivo en el balance) se debería hacer con un equipo de medida de vibración u otra tecnología que usen electronica de control.

    Pero en general se interpreta como un

    Coste

    por lo que prima la adquisición reiterada de equipos de medida, y se duda del proveedor y de la gente que da asistencia técnica sobre electronica de control (como era mi caso).

    Tampoco tiene porque ser así puesto que se tienen menores costes de preparación pero mayores de stock en los almacenes del suministrador de electronica de control.

     En definitiva que nadie tiene porque salir beneficiado de ello.

    ¿Y el Usuario del Equipo?

    Y este pobre ¿cómo gestiona todo esto? El sufridor usuario de mantenimiento se encuentra con:

    Dificultades para una Óptima Configuración

    La electronica de control de cada equipo aporta sus filtros y herramientas para el tratamiento de la señal.

    Como ejemplo, muchos equipos antiguos no incorporaban dispositivos para realizar el espectro de demodulación.

    Esto obliga a continuas llamadas a servicio técnico y a demoras en la puesta en marcha del sistema.

    Problemas con los Drivers de las sucesivas Actualizaciones y Compatibilidad entre Versiones

    Cada vez que se compra un equipo nuevo los drivers quedan desfasados y se han de comprar o actualizar, siendo necesario en muchos casos incrementar la versión del software, imposible pues no se ha contratado por lo que obliga a envíos piratas de CDs

    En definitiva, que nadie sale ganando pues el servicio técnico cubre parte de su tiempo en dar soportes: gastos inútiles en grabaciones piratas y envíos (¡ay,cuanto dinero se me ha ido en envíos piratas por SEUR y DHL!).

    Una Solución Quiero

    Desde luego que resulta difícil plantear una única solución puesto que como ya he dicho la alternativa de no realizar mantenimiento siempre será mas costosa.

    Mi experiencia personal me ha hecho encontrarme con técnicos que presentan una importante paciencia, puesto que se trata de personas con experiencia en mantenimiento, y que entienden la naturaleza de su planta y los beneficios de la aplicación de estas técnicas.

    Ahora, en aquellas plantas donde existen técnicos o gestores de menor edad su capacidad de comprensión  se reduce notablemente; normal, ellos saben de la fuerte competencia existente y las necesidades de eficiencia en la planta, por lo que no entienden estas pegas con aspectos técnicos.

    Pero se ha de insistir que es

    Un problema con los tiempos de inspección.

    Altos de manera general.

    Proveedor de electronica de control sin consuelo

    El que entrega los hardware a la industria sí que no tiene «consuelo»; por eso cada vez más se apuesta por servicios periódicos de vibración; y menos por un gran laboratorio o almacén de equipos.

    Servicios especializados por especialistas en cada modalidad de electronica de control.

    proveedor también tiene problemas

    Almacén Electronica de Control

    seguro que esta entrada te ha resultado atractiva y útil.

    Piensa que es tu problema y el de todos los demás, y trata de analizar los aspectos positivos y negativos de cada alternativa, tratando de que tu dirección entienda la valía de invertir en mantenimiento.

    Sólo así lograrás tener menos quebraderos de cabeza.

    Podrías tener un minialmacen de electronica de control, sin necesidad de reducir tiempos de medida o estancia en planta.

    La inversión nunca sería un problema.

    Otras consideraciones

    Como buenas noticias la electronica de control abarata sus costes y los equipos cada vez resultan mas económicos, por lo que ya es habitual

    industrias en las que coexisten los Sistemas Off y Online.

    ¿Qué piensas?

    Te pregunto pues seguro que notas que

    • las cosas van lentas con el Predictivo
    • tu personal sufre de cierta Falta de Motivación
    • no consigues la implicación de la Gente en el Proyecto, ….
    problemas con electronica de control industrial

    Todo esto es difícil de solucionar pero sólo entendiendo las causas puedes plantear las soluciones, aunque se alejen del contenido técnico.

    Por eso quizás alguna te ayudaría alguna teoría de organización para mejorar su grado de participación y motivación.

    Formar al personal,

    Y tener una óptima base de datos sería otra alternativa.

    Técnicas de motivación

    Crear

    Mini Círculo de Calidad.

    ¿Quieres Probarlo?

    tu personal lo agradecerá

    Cómo se sabe pasó en EEUU con estos minicírculos en industria con convenios cerrados y poco flexibles.

    Si te ha interesado este contenido encontrarás temática ampliamente relacionada en la entrada medicion de vibracion o cuidar equipos de ultrasonido de la etiqueta vibración.

    kurtosis en electronica de control
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Inspeccion Termografica (cheap)

    Inspeccion Termografica (cheap)

    Las posibles aplicaciones que presenta esta técnica, repasándolas ahora para un caso práctico de una fábrica situada en Barcelona, donde se nos solicitó un servicio puntual de inspeccion termografica.

    UnO de los sectores donde la termografía puede detectar una mayor cantidad de diferentes problemas es el cementero.

    Equipos utilizados

    • Cámara de Termografía modelo AVIO NIPÓN AVIONICS.
    • Cámara digital de fotos modelo SONY, DKC-ID1
    • Software de tratamiento de imágenes termográficas, AnalyzIR.

    Condiciones de Referencia

    • Temperatura ambiente: 20ºC
    • Humedad relativa: 50%
    • Emisividad: 0,95
    • Distancia al objeto en interiores: 1m

    Hemos de tener en cuenta que el análisis de los resultados se basa en el cálculo de diferencias de temperatura entre los componentes inspeccionados y elementos de referencia análogos, por lo que las posibles variaciones de las condiciones reales frente a las condiciones de referencia no afectan a la fiabilidad de las conclusiones obtenidas.

    Únicamente indicar que la emisividad indicada sería la utilizada en componentes eléctricos, para el resto como hornos, chimeneas, filtros y componentes mecánicos el valor utilizado será típicamente menor.

    Inspeccion Termografica

    Por su amplía cuantía no incluimos aquí el listado completo de equipos, únicamente algunos ejemplos:

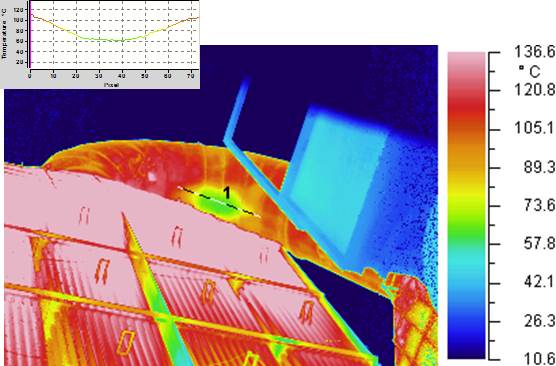
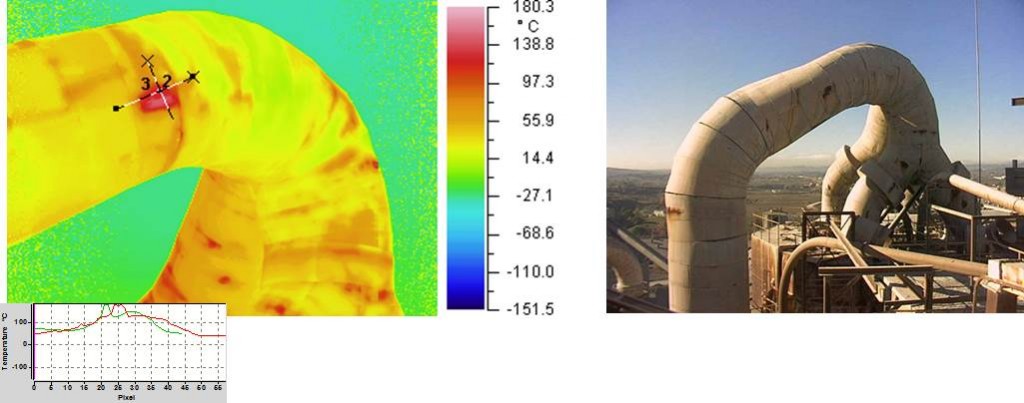
    • Tubería superior del cambiador en el Torre de Refrigeración del horno 4E
      • Como puede verse en el perfil de temperaturas existe una caída de la misma en la zona que se detecta falta de aislamiento.
      • Emisividad 0,85.
      • La severidad del problema es baja, recomendándose su revisión en la próxima parada programada.
    ejemplo 1 inspeccion termografica
    • Conexión ciclones 4ª etapa Horno 5E a Ventilador Dopol
      • Erosión y perdida de material y aislamiento en un tramo de la tubería.
      • Emisividad 0,85
      • Severidad seguimiento.
        ejemplo 2 inspeccion termografica
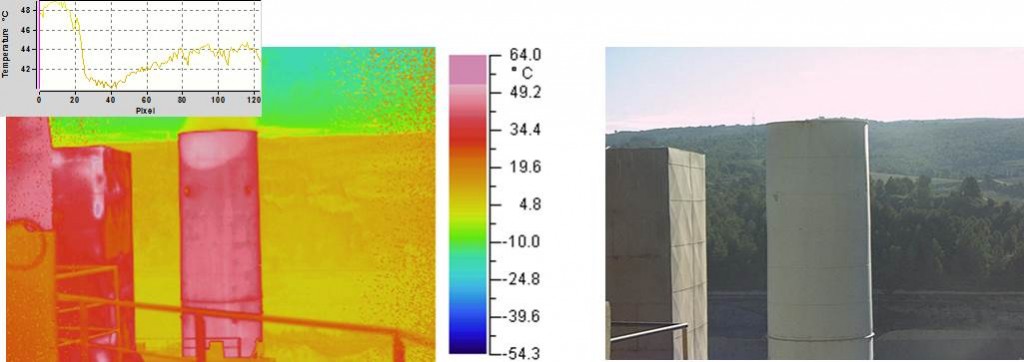
    • Chimenea del Horno 5E
      • No se observa anomalía.
      • Emisividad 0,85
      • Existe uniformidad térmica en la chimenea, pese que la zona superior (más blanquecina) se ve afectada por absorber energía radiante procedente del sol.
        ejemplo 3 de inspeccion termografica
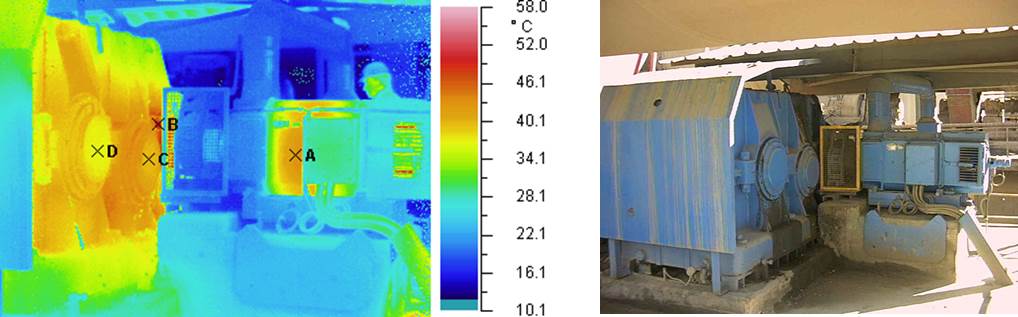
    • Conjunto Accionamiento Principal Horno 4E
      • No se detecta ninguna anomalía.
      • Emisividad 0,85
      • Detectada la máxima temperatura a la entrada del reductor.
        ejempo 4 inspeccion termografica
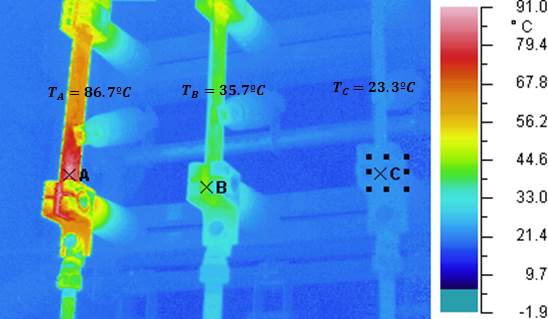
    • Seccionador entrada ET-4
      • Diferencia de temperaturas que implica máxima severidad en la reparación.
      • Se recomienda limpieza de superficies de contacto, sustitución de piezas por si hubiera algún defecto interno, comprobar correcta presión en cuchillas de contacto.
        ejemplo 5 inspeccion termografica

    Formato del informe

    Pueden existir varios formatos, si bien sí resulta recomendable dividir el informe en 2 partes, una primera la relativa a procedimiento y detalle de los trabajos, y una segunda relativa a las anomalías detectadas.

    En este caso concreto, ambas partes se separaban informáticamente también puesto que el procedimiento se detallaba en word, mientras que las anomalías en fichas en formato excel.

    Es decir, se utilizaban dos hojas:

    Una primera con el Procedimiento, una segunda con Anomalías Detectadas

    La segunda, de anomalías, debe incluir todos los aspectos que hagan identificable la zona del defecto en la planta, a saber, área, sección, componente, fase, lo que se precie.

    Además, debe incluirse un espacio para la foto visible y termografica, debiéndose tratar estas si es necesario, como ocurre en los ejemplos anteriores con el cálculo de perfiles térmicos, para que en ellas se visualice con detalle la zona de defecto, pero sin perder el contexto general de la ubicación para su posterior identificación.

    Fotos, Localización, Comentarios …. No te quedes corto, estás haciendo bien tu trabajo

    Finalmente, deben incluirse una serie de campos que resuman los puntos críticos de la anomalía, a saber, delta térmico determinante de la severidad detectada y si es posibles una recomendación escrita sobre la manera de solucionar los defectos encontrados.

    ¿Cómo Realizas tus Informes de Termografía?

    Esta tecnología entra por los ojos, no lo olvides. Si tienes un buen detector y eres habilidoso con la cámara harás muy buenas inspecciones, y no te digo que te subirán el sueldo pero sí tendrás tu crédito en el Departamento.

    Ahora, no se trata de cubrirte tus espaldas sino que

    Tu Trabajo resulte Beneficioso para tu Organización. Reporta Correctamente tus Inspecciones.

    No cuesta más de medio día preparar una óptima plantilla para los informes de termografía.


    inspeccion termografica kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.

error: Content is protected !!