Sector cementero una de las más importantes es la necesidad de mejorar el mantenimiento de hornos rotatorios, aportándoos una serie de recomendaciones para ello; además tenéis un tutorial sobre los principales materiales de construcción.
Si bien a diferencia de estos, cuando son secaderos como en el sector alimentario se usa el análisis de cadena de valor (ProyectoFinCarrera; que en siglas figura en el título de entrada).
Empezaremos como es habitual con el apunte sobre
Materiales Construcción,
quizás no íntimamente relacionado con el mantenimiento pero sí con la industria.
En cualquier caso que levante la mano el primer sufridor de problemas vibracionales que no se haya visto implicado en una reforma de obra cívil o haber tenido que supervisar reparaciones de este tipo en sus talleres.
Por eso creo que os resultará de utlidad este manualillo sobre materiales de construcción.
Pero el meollo de la entrada se refiere a optimizar el
Hornos Rotatorios del cemento,
que son unos dispositivos muy importantes en esta industria.
Se trata de dispositivos formados por una carcasa cilíndrica giratoria, levemente inclinada hacia la salida.
La alimentación desciende a través del horno siendo calentada en el proceso mediante tubos de vapor.
En la figura puede verse su
Configuración
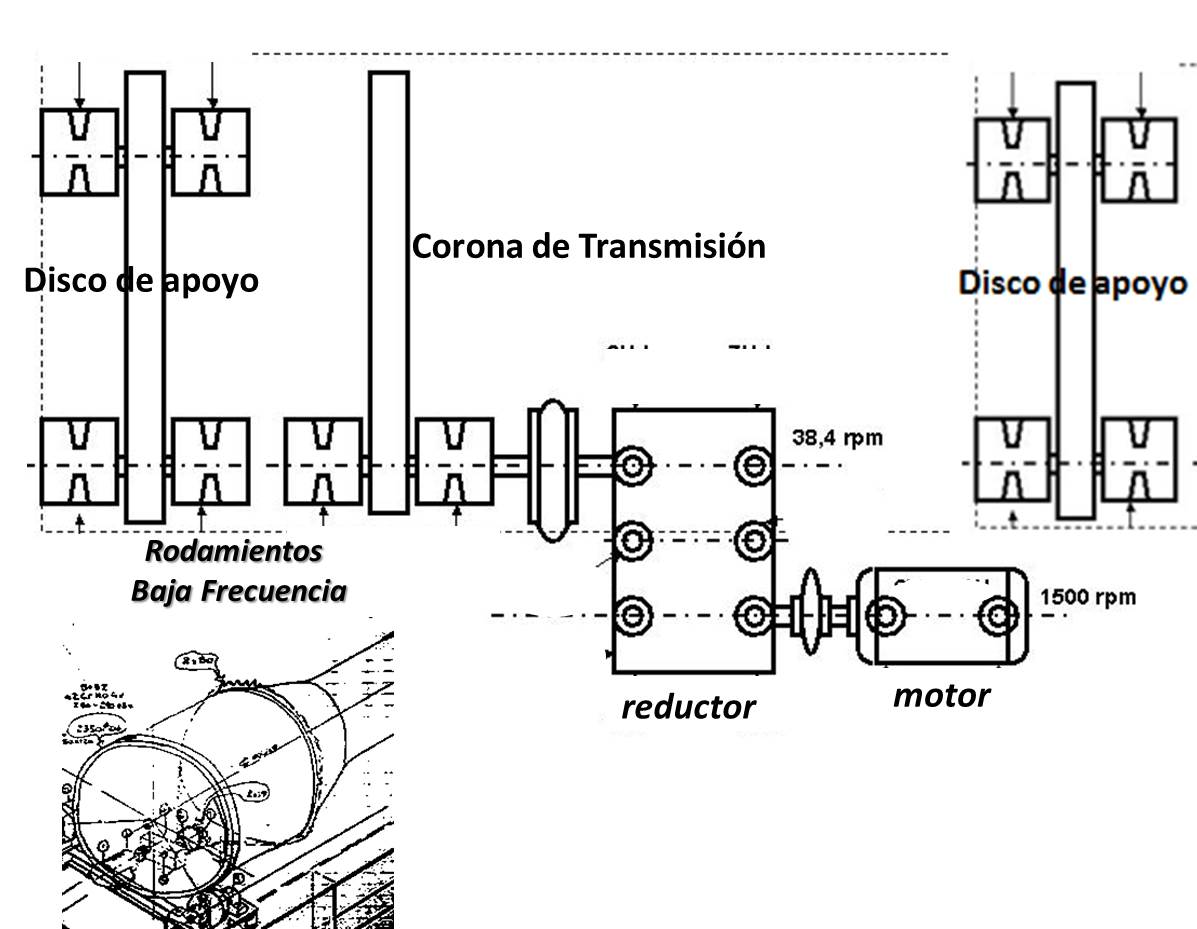
Además del croquis anterior los equipos presentan la siguiente arquitectura:
- ¿Bancadas rígidas?
- Acoplamientos Hidráulicos
- Reductores con varias Etapas
El caso es que estos hornos rotatorios presentan por su criticidad control mediante técnicas predictivas.
Así, tras un proceso de implantación de la tecnología se les dejó preparada una base de datos de medidas y hardware para la medida vibracional con las siguientes configuraciones:
- Puntos Medida
- Parámetros Control
- Niveles de Alarma
- Períodos Chequeo(variable según RPM)
Pues bien, en este contexto estas serían las principales recomendaciones para
Mantenimiento de hornos rotatorios
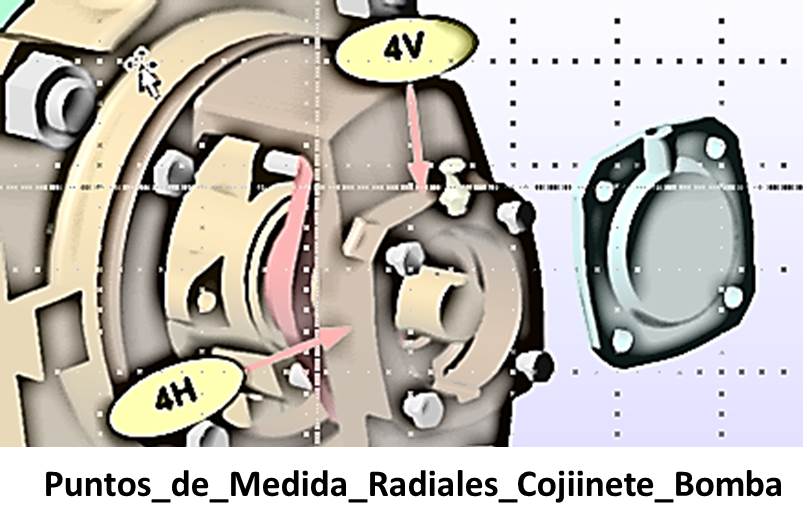
2 Ubicaciones Radiales por Apoyo
¿Porqué? Fundamentalmente debido a que los pernos y pletinas donde se apoya el conjunto del motor no suelen presentar la consistencia necesaria.
Ello hace que ante cualquier mínimo problema de de holgura o desalineación se generen sobrecargas y calentamientos en ese componente rotativo.
Configurando así las medidas detectaremos cualquier cambio en vibración en el mantenimiento de hornos rotatorios, dado que los sensores presentan sensibilidad para la medida fundamentalmente en la dirección en la que se montan sobre la máquina.
Si tenéis alguno de estos equipos en vuestra planta observaréis que la dirección conocida como vertical (perpendicular al firme) no presenta quizás espacio para la ubicación del sensor de medida; pese a ello cambiar la dirección hasta que se puedan plantear 2 ubicaciones de medida en el plano en el que se monta el sensor.
Tomar 1-2 segundos de Giro de la Máquina
Con la configuración planteada, acoplamiento hidráulico, suelen existir dos velocidades de giro en el accionamiento, la de entrada y salida, muy parecidas en magnitud y que generan un fenómeno conocido como batido en el mantenimiento de hornos rotatorios.
Ello genera que se sumen y resten las frecuencias produciéndose una onda resultante de baja frecuencia, de valor la diferencia entre las 2 perturbaciones originales.
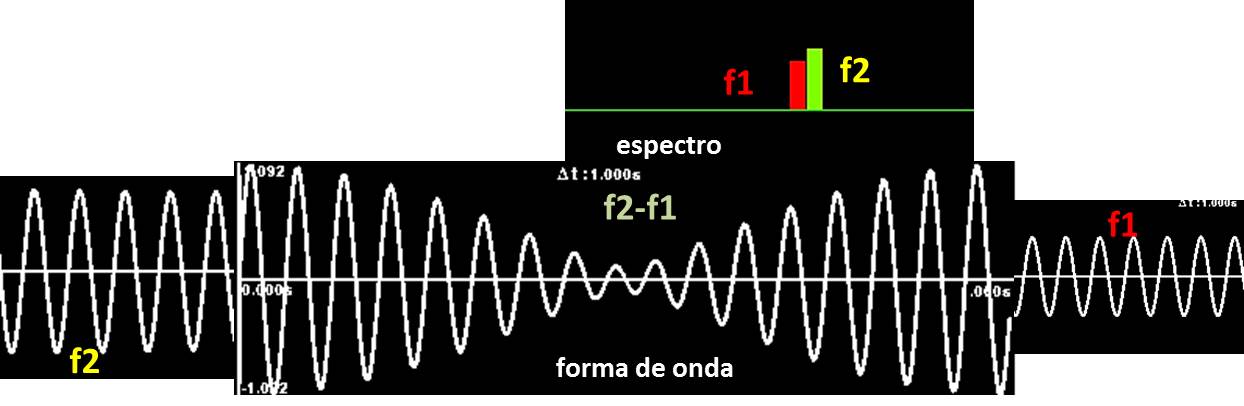
En el caso de las configuraciones de vibración el tiempo de recolección se controla mediante el cociente entre:
Número de Líneas / Frecuencia Máxima
fórmula que conviene saberse de memoria para mantenimiento de hornos rotatorios
Para entenderlo debéis tener en cuenta que todos estos equipos realizan un muestreo analógico-digital, es decir, convierten una señal continua en una discreta formada por un número finito de puntos.
Cuando más puntos se tomen más se parecerá la señal muestrada a la original.
Pues bien de manera general se puede decir que:
- El primero de ellos, líneas, está relacionado con el número de muestras que se toma, por lo que a
«mayor valor mejor señal digital obtenida» (más tiempo de recolección)
- El segundo de los valores, frecuencia máxima, se relaciona de manera inversa con el período establecido para cada muestra, de tal forma que
«mayor valor mejor señal digital obtenida» (menor período de chequeo)
En este caso,por tanto, nos interesaría un número de líneas elevado y una frecuencia máxima lo menor posible para maximizar ese tiempo en mantenimiento de hornos rotatorios:
Datos Técnicos
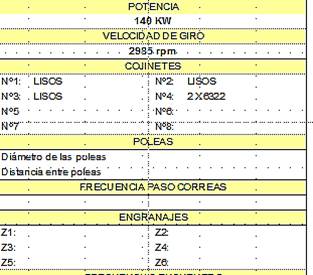
Es recomendable disponer de la mayor cantidad de documentación sobre la máquina para conocer las diferentes velocidades de giro en la reductora. En muchos de los hornos rotatorios existen reductores antiguos, antiguos pero es habitual que en los planos de los equipos figuren el número de dientes colados entre las referencias o IDs. De ese modo nos ahorraremos mucho tiempo en el análisis posterior de los datos.
Aquí los podéis ver en la siguiente ficha:
Otras recomendaciones
De menor importancia, por eso se separan con otro encabezado.
Dado que esto es un blog de consulta y no pretende entrar en valoraciones sobre presupuestos en mantenimiento de hornos rotatorios.
Sensores Especiales
Para los equipos de baja velocidad se han de usar sensores electrónicos de elevada sensibilidad en el sector cementero.
Los sensores transducen la señal mecánica a eléctrica en base a ese nivel de sensibilidad (para cada g de vibración a una determinada frecuencia se obtienen unos determinados niveles eléctricos).
¿Cómo?
En las máquinas de baja velocidad, recordad la entrada parametros de vibracion, se obtienen niveles bajos de aceleración por lo que se precisa de una sonda que procese energía termodinámica.
Usar la Forma de Onda
Para el diagnóstico de los apoyos de los hornos rotatorios se recomienda la medida de la forma de onda, pues permite visualizar eventos de vibración de carácter discontinuo y transitorio.
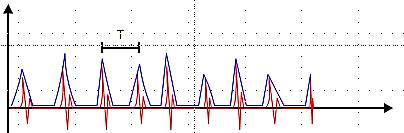
Úsese un rango automático para el equipo de medida: podrá observar en los períodos los posibles daños en los rodamientos; debido a los precisos métodos de montaje en el mantenimiento de hornos rotatorios en industria del cemento.
Aclararé a ese respecto un triple concepto:
Autorango
Significa que el equipo de medida ajusta el rango del gráfico de pantalla a la amplitud de la señal de entrada.
Vibracion en Rodamientos
Aparecen varias veces por vuelta; no debiera haber problemas en «verlos».
Modo Vivo de Recolección
Consiste en tomar la medida de forma de onda en modo vivo, es decir, que la pantalla se actualice con cada evento o medición efectuada.
De ese modo podréis ver cada incidencia en máquina o rodamiento y decidir cuál de las pantallas decidís capturar.
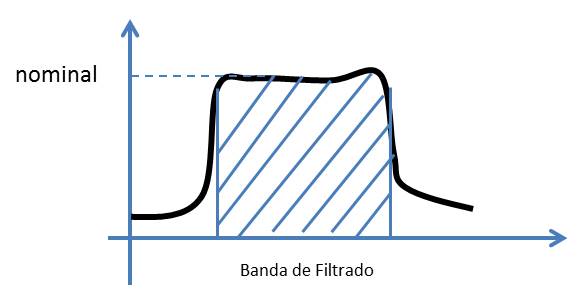
- Filtrar las Medidas de Aceleración
Se ha buscar sintonizar las frecuencias bien del rodamiento o del sensor para que se amplifiquen esos eventos de menor energía y establecer las recolecciones pertinentes en esa banda de análisis.
De ese modo siempre minimizaréis influencias externas o ajenas al propio rodamiento.
Al menos realizarlo así en ubicaciones alejadas de la transmisión principal en mantenimiento de hornos rotatorios. Recordando el croquis mostrado con anterioridad serían motor y reductor de potencia donde usar ubicaciones filtradas; no vaya a ser que esté desalineada la transmisión.
Armaros de Paciencia
No es propiamente una recomendación pero sí es real como la problemática misma de las máquinas de baja velocidad. P
ensad que los rodamientos de los hornos rotatorios pueden presentar velocidades de 12-13 rpm, lo que quiere decir que tardan cinco segundos en dar una vuelta y se deben cumplir los protocolos de PRL (prevención de riesgos laborales) muchas veces incómodos para el mantenimiento de hornos rotatorios.
«Si existen 10 rodamientos de baja velocidad pues no tenéis más que hacer las cuentas teniendo en cuenta que suele ser recomendable tomar 5 revoluciones de giro de máquina, ……»
Si eres un usuario del Sector Cementero te habrá resultado de utilidad la entrada pues optimizarás el
Mantenimiento de Hornos rotatorios
¿Los mantienes?
Porque existe una relación cúbica entre vida y carga de un rodamiento de tal forma que al duplicar la carga en el apoyo la vida del rodamiento se disminuye en ocho veces.
«En cualquier caso siempre piensa que cualquier fallo imprevisto en un equipo crítico puede ser más costoso que lentas inspecciones cada 3 meses«
Bueno me despido hasta el próximo boletín (recuerda que en su día hubo lista de subscriptores y envíos por email) : ya sabéis será dentro de quince días.
Server
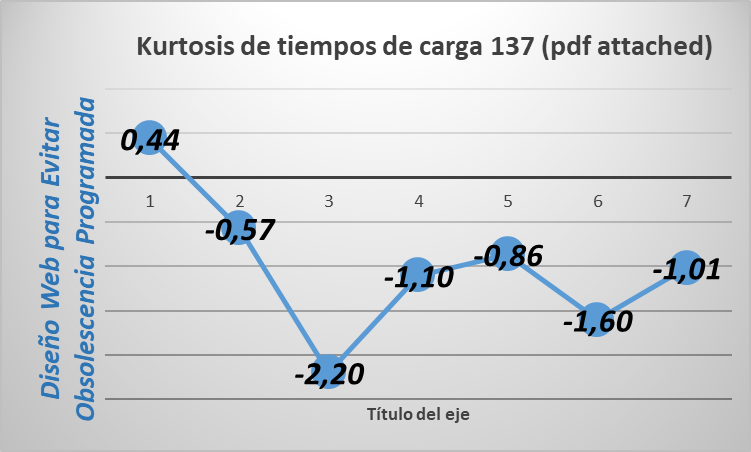
El protocolo cliente servidor falla, con daños a servidores y facilitando obsolescencia programada.
Estimo este fenómeno con el curtosis de tiempos de carga sobre 7 servidores desde webempresa (Barcelona) donde se ubica este blog.
Lee los comentarios a pie de foto en ese sentido:


Deja una respuesta