Recomendaciones lean para mejorar tu taller de mantenimiento; se trata de 4 consejos que te aporto en base a mi experiencia con reparaciones.
En esta entrada de la categoría tenemos un apunte sobre metales y sus propiedades que te resultará de amplía utilidad en tu actividad de ingenieria.
Fijaros la importancia que tiene un taller de mantenimiento dentro de nuestra actividad; de hecho, siempre tradicionalmente se ha confundido con reparación.
Se trata de una actividad importante que duda cabe pero sin mayor o menor trascendencia para la mejora continua.
El apunte de esta entada va sobre
Metales,
ya sabes esos materiales que nos rodean en nuestra vida cotidiana y también en nuestro trabajo en mantenimiento.
Seguro que muchos de estos aspectos sobre los metales los tenías olvidados y este tutorial te ayuda a recordarlos.
Son 5 páginas en PDF.
¡Disfrútalo, ya sabes son gratuitos!
Bueno, pues vamos ya con el meollo de la entrada como son las recomendaciones para mejorar los
Procedimientos Operativos
de tu
Taller de Mantenimiento
Todo ello basado en mis experiencias como observador de un taller de mantenimiento durante 2 años.
Además actué de administrativo de un grupo de:
- 3 Técnicos Mecánicos
- 1 Jefe de Taller
En aquel taller de mantenimiento los roles estaban claros y existía el número de personas óptimo dentro del departamento.
Independientemente que cambiase la gente esa era la carga de trabajo que típicamente existía en ese área de la empresa.
Ese no era el problema: se trataba de un sistema productivamente hablando «muy sencillo».
Como administrativo no pretendí realizar únicamente una labor de control sino mejorar los procedimientos ya existentes en el área con idea de aumentar la productividad.
Como seguro sabéis los que hayáis trabajado con esta herramienta de calidad, la
ISO 9000
persigue estandarizar y normalizar todas las tareas de la empresa con idea de establecer unos índices de rendimiento de actividad productiva.
Para ello en primer lugar se dispone de
procedimientos técnicos,
aunque que normalizan todo proceso dentro de la empresa; pero sin tocar los input que generan el proceso; pero desgraciadamente el output.
Nota de admin : un proceso convierte input en output.
Más complejo es el área de productividad, donde están los
procedimientos operativos.
Estos definen la metodología a seguir en las relaciones entre taller de mantenimiento y resto para la realización de los procedimientos técnicos.
Jerárquicamente están por debajo, pero son más importantes para la gestión de gastos. (auténtico cuello de botella de estos taller de mantenimiento).
Y lo que suele pasar es que en taller de mantenimiento sin una importante base tecnológica es que estas operativas quedan un tanto descuidados, y sólo en manos de una «oligarquía de la empresa».
Tan es así que en el caso que os comento cualquiera de los técnicos del taller de mantenimiento únicamente
rellenaba partes de trabajo.
Pero yo como administrativo sí accedía a copias de procedimientos operativos , como os he venido diciendo claves para la organización de un taller de mantenimiento.
Antes de nada me gustaría presentar al
Organigrama de Taller
dado que los consejos lean no están basados en aspectos teóricos sino en mis experiencias como administrativo.
En este caso el taller de mantenimiento disponía de 2 grandes áreas físicas:
- Oficina Técnica
En ella se realizaban los informes de reparaciones, verificaciones, … además de contacto con el cliente.
Contacto no para charlar del partido del día anterior, sino para preguntar por los pedidos : en taller de mantenimiento resulta complejo cumplir con los plazos, puesto que las máquinas a reparar no siempre llegan como a uno le dicen.
Y se quería tener un calendario o algo parecido.
- Zona de Reparación
Se trataba de una nave industrial donde se disponía de la maquinaria para reparar, y verificar (con medida de vibración entre otros).
Se trataba de una área diáfana donde los trabajadores podían realizar sin complicaciones cualquier trabajo a nivel de movimientos y distancias.
La nave colindaba con la oficina técnica con visibilidad total (amplía cristalera) y con acceso a través de una puerta que abría hacia el interior de la oficina obviamente.
Y añadiría una tercera; un tanto virtual eso sí:
- Cualquier Planta?
Es decir que la zona de trabajo era «outer» del polígono donde estaba el taller de mantenimiento.
Pues eran muchos los trabajos que se nos encargaba la reparación in situ.
Tras el organigrama la zona de taller de mantenimiento (en nave o en industria) realizaba actividades regladas:
Reparaciones Generales
Los trabajos se orientaban fundamentalmente hacia maquinaria rotativa, y dentro de este encabezado se incluía toda actividad de cambio de rodamientos, cierres, ….
Equilibrados
Operación consistente en reducir los niveles de desequibrio existentes en cualquier masa rotórica.
Ensayos de Integridad
Se realizaban pruebas de líquidos penetrantes a nivel de asegurar la plena integridad de ejes y cigüeñales.
Montaje de Maquinaria
Para aquellos casos que se precisaban de montajes especiales nos desplazábamos a planta a realizar la instalación de componentes y la alineación de sistemas, que sería la actividad principal dentro de este epígrafe.
En este contexto el número de
procedimientos técnicos
no era elevado, apenas llegaban a la decena, y podrían diferenciarse entre aquellos que detallaban el flujo seguido frente a los que documentaban los trabajos realizados.
Como es lógico el número de
procedimientos operativos
directamente relacionados era menor, si bien la cosa se complicaba cuando se analizaba su grado de ramificación hacia otras áreas.
Pues bien, ante esto esas serían mis recomendaciones para mejorar la
Gestión en Taller de Mantenimiento
no son de aplicación inmediata afectan, pues afectan a aspectos culturales de la organización:
No a Organigramas Horizontales
Las ventajas que ofrecen estos modelos organizativos fundamentalmente serían menor delegación de autoridad y mayor facilidad en la comunicación.
Ahora bien favorece la creación de procesos informales de comunicación en horizontal, algo que ejerce un efecto distorsionador y obliga a una gestión excesivamente burocrática.
Si esos inconvenientes los ponéis en el tipo de persona que trabaja en un taller de mantenimiento, generalmente gente con capacidad creativa, puedes tener una auténtica bomba de relojería.
recomendación 1
Para evitarlos crea procesos de promoción, estableciendo mecanismos para:
- Detectar ciertas habilidades de liderazgo
- Lograr el ascenso profesional.
De ese modo en 4 meses un empleado base podría ascender a mando intermedio mejorándose así de manera notable la productividad en horas / hombre, los tiempos de respuesta al cliente, y el grado de satisfacción con el taller de mantenimiento.
Reuniones Periódicas
Uno de los objetos de cualquier área productiva es alinear el comportamiento de cualquier empleado con el(los) de la organización.
Siempre han existido unos elevados grados de informalidad en el comportamiento de las personas, y de manera natural como decía Peter Drucker se generan grupos informales desalineados frente a los objetivos de la organización.
Para ver esta realidad lo mejor es usar un método gráfico, la empresa sigue una determinada dirección para cumplir sus objetivos mientras que cada uno perseguimos nuestras metas individuales: ganar más dinero, promocionar profesionalmente, reconocimiento, ….
Cada uno de ellos hará que nos movamos en una dirección que difícilmente coincidirá con la organizativa.
Por eso se trata de lograr la máxima componente corporativa en cada uno de tus empleados, tanto aquellas que diverjan ligeramente como las que apuntan en sentido contrario.
Lo entenderéis perfectamente con el siguiente gráfico:
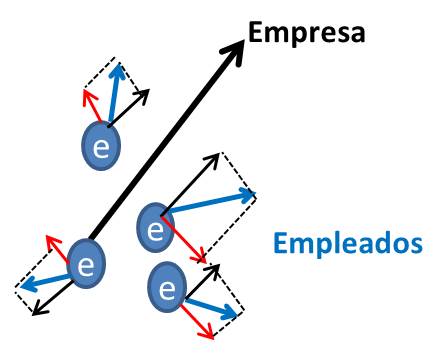
La componente cooperativa (negra) puede hasta apuntar en sentido contrario, además siempre existirá una componente asociada al individualismo de cada uno (roja).
Sólo haciendo ver a los empleados el significado y alcance de cada una de actividades lograremos alinear esas componentes divergentes.
Por ello la necesidad de esas reuniones informativas.
Trabajo en Equipo
Tras todo lo anterior estamos en condiciones de plantear mejorar nuestros procedimientos, los operativos recuerdo, con la participación de los empleados.
Quizás ellos entiendan que los procesos están excesivamente burocratizados y puedan plantear consejos en base a lo que ellos conocen de cada tarea en taller de mantenimiento.
Por ejemplo si las revisiones por líquidos penetrantes se realizan en poco tiempo y en elevada cantidad, quizás parte de los procedimientos se podrían simplificar por su mayor automatismo:
- Recepción del Material
- Seguimiento de la Reparación
- Actividad de Back Office
- Facturación y entrega al cliente
Entonces parte de la actividad administrativa se reparte con los mecánicos más hábiles con actividades informática.
Como veis un simple equilibrado de líneas pero realizado de una manera un tanto empírica`pero que resultó efectiva; para los puristas de los números y métodos algebraicos decir que
a veces es el Empirismo quién se anticipa a la Ciencia …..
frase lapidaria 1
Este tercer punto me permite introducir el siguiente y último que sería:
Promover Versatilidad
Ya sabéis que las organizaciones horizontales promueven la especialización, algo que puede ser bueno en ciertos procesos productivos, fundamentalmente los continuos pero para uno como este de tipo taller (al final se tenían diferentes centros de trabajo) esta no es una medida muy adecuada.
Buenos planes de formación interna: por ejemplo, para Lunes mañana a fin de aumentar receptividad.
Las formaciones de todo tipo, no solo técnicas sino también tipo coaching o motivación pues al final lo que se perseguía lograr un efecto de contagio de un espíritu de cooperación y corporativismo.
Con esta medida creo se lograrán importantes incrementos en productividad.
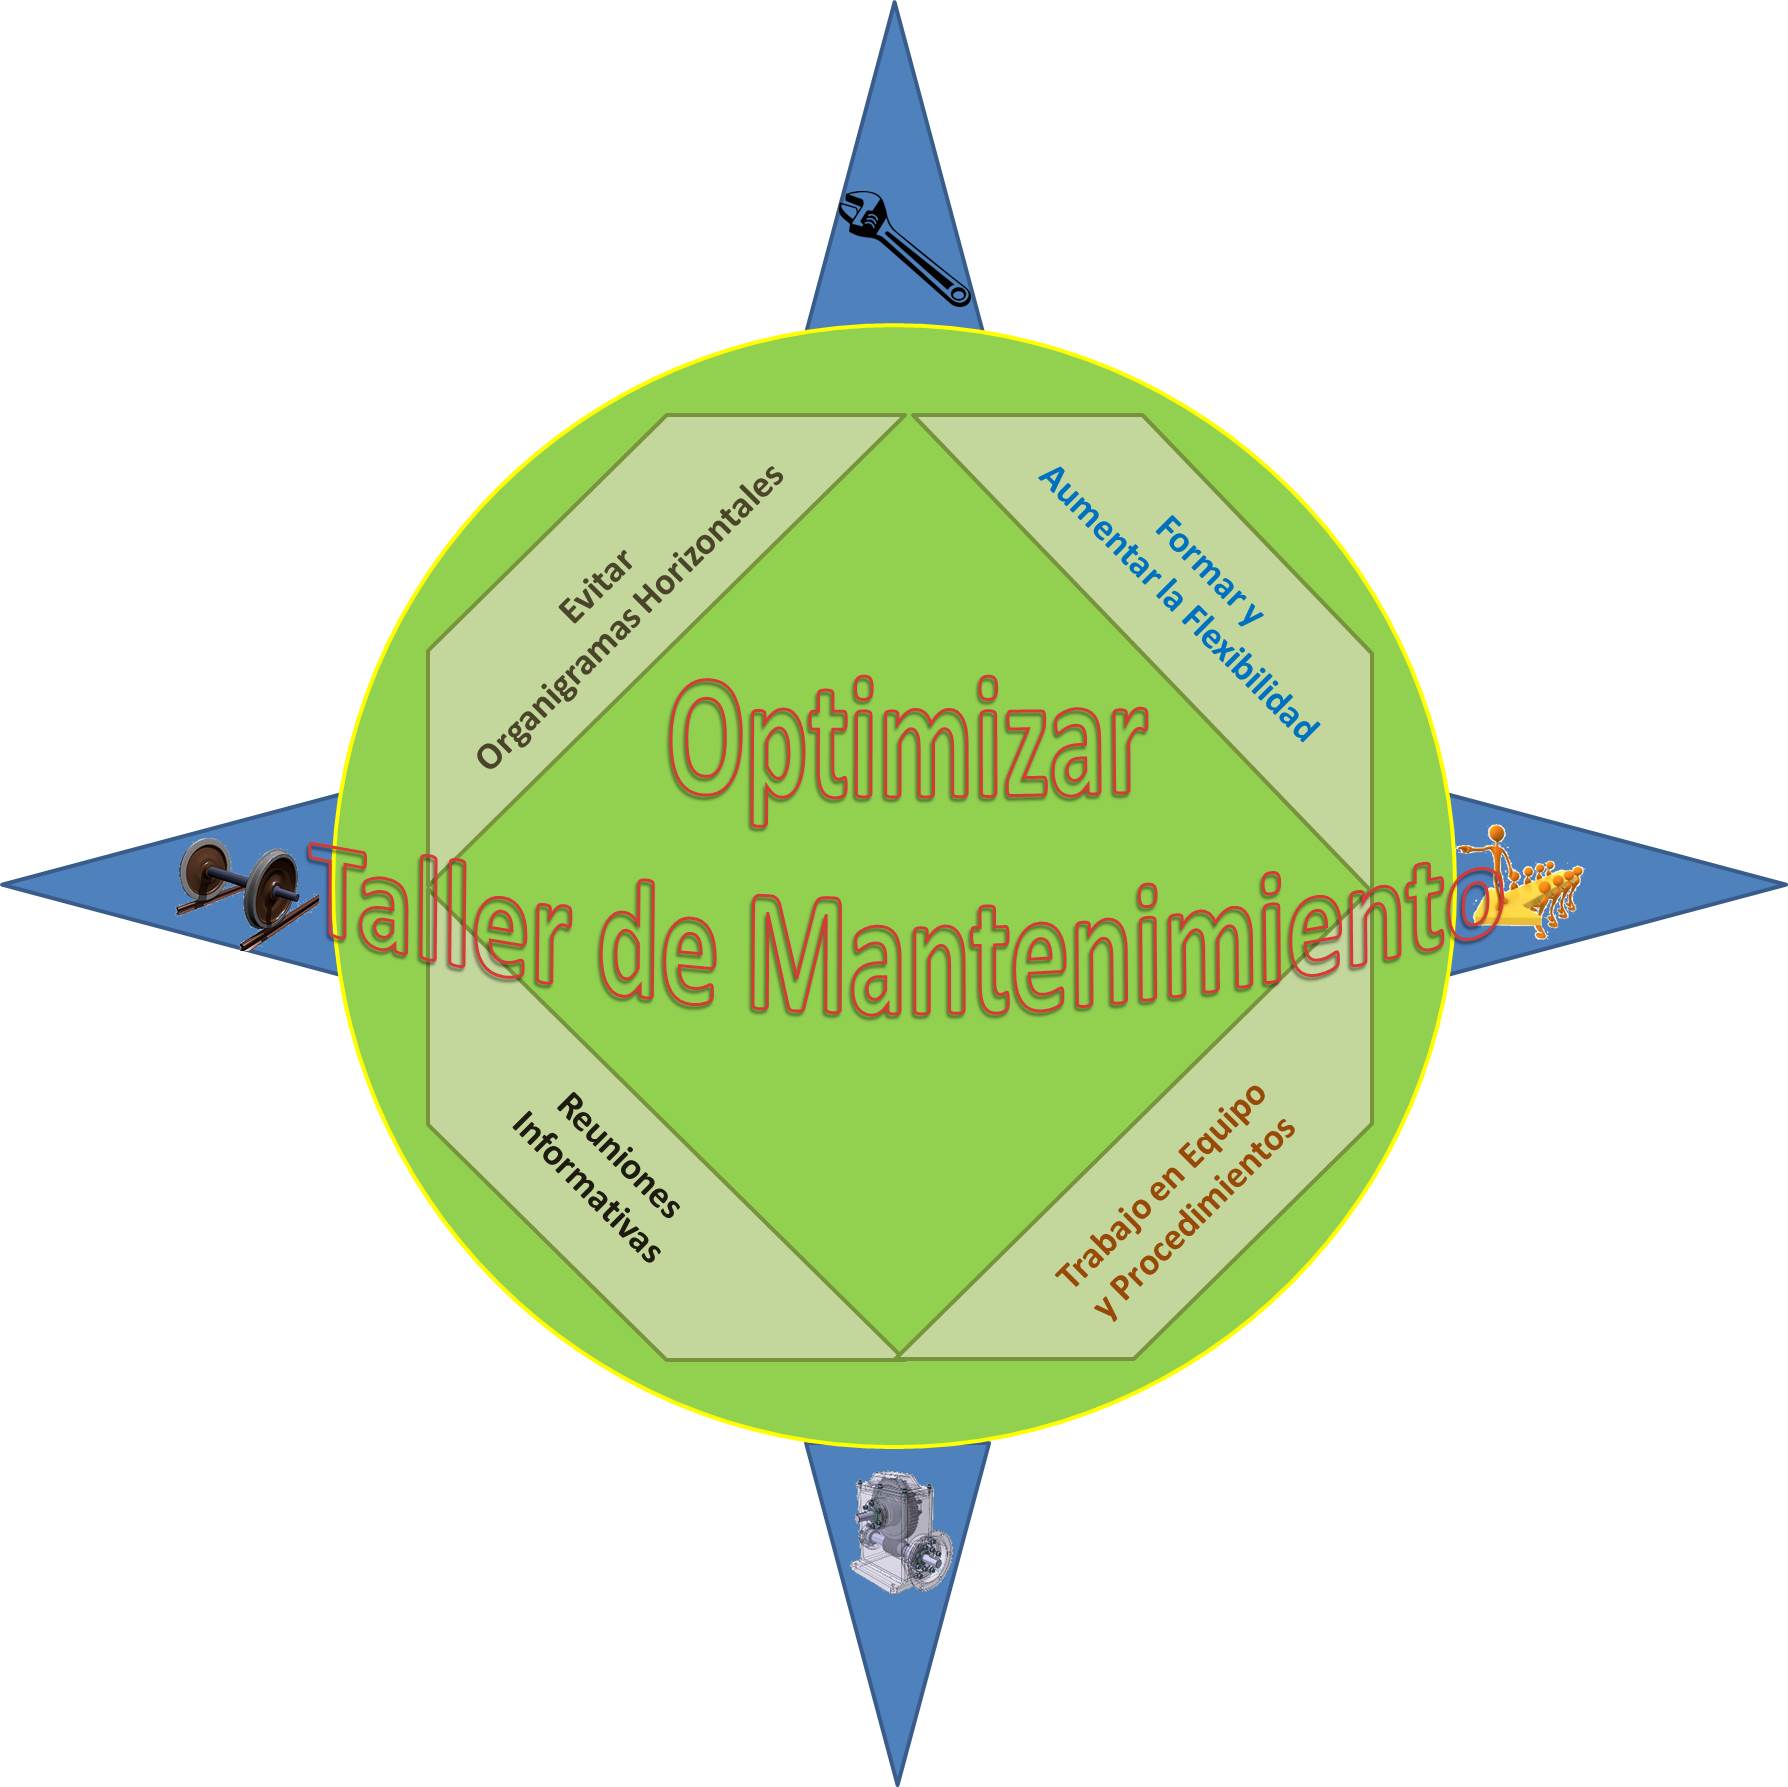
Todo ello quedaría perfectamente resumido en la siguiente
Infografía Taller de Mantenimiento
Como siempre ya sabes que puedes participar a través de la sección de comentarios y que si te ha interesado mucho el texto existen muchas entradas con recomendaciones para la mejora continua (lean) destacando las siguientes por importante afinidad temática: tips para mejorar tus check list y programacion de mantenimiento.
server data
Datos de tiempos de carga en cliente – servidor. Indican variabilidad y que esta entrada puede ser dañina para servidores y favorecer la obsolescencia programada.


Deja una respuesta