Etiqueta: Sector Papelero

Recuerda que este es el blog de una persona desempleada con más de 40 años.
Ingeniero con un curso de solidworks / CATIA sobre mecanismos (con diploma de aprovechamiento 45 horas) en el Colegio Oficial de Ingenieros Industriales de Madrid; y años de experiencia en instrumentación, aspiro a ser ponente en ingeniería sobre relés.

Gran complejidad en el diagnóstico por vibraciones para quién no tiene formación para ello: ingeniero de organización superior, cuando son los ingenieros técnicos quiénes más capacidad tienen para ello.

Se debe cambiar la cultura de mantenimiento en ese sentido, por lo que ahí sí cupo mi formación y manera de ser en el trabajo diario.

También por cuestiones de las capacidades y evolución del filtro Spike Energy, en el que me especialicé al trabajar con IRD / ENTEK que fue la empresa que lo patentó.

Por tanto, sí puedo considerarme un especialista en el sector especialmente a nivel de gestión de rutas (entrada «rutas de mantenimiento»), y de instrumentación de mantenimiento (entrada «software de vibraciones»).

  • Software de Vibraciones

    Software de Vibraciones

    Nadie puede discutir la importancia del software de vibraciones para la mejora de tiempos y del nivel de automatización en mantenimiento. Pero este aspecto presenta particular notoriedad en el sector papelero donde el elemento de mayor criticidad del proceso, la máquina de papel, incluye a un mayor número de activos.

    Este software, por tanto, debe estar adecuadamente caracterizado para la industria siendo habitual que muchas empresas hayan acometido labores de desarrollo para adecuar las funcionalidades de las herramientas de ingenieria a las particularidades necesidades de su proceso.

    En la actualidad, sin embargo, la elevada especialización y profesionalización de las distribuidoras de software ha aumentado la modularización de este tipo de plataformas, ofreciendo un adecuado nivel de personalización incluso para las empresas del sector del papel.

    eficiencia del software de vibraciones

    ¿Mejor Software = Reducción de Tiempos?

    Seguro que como responsable de área de producción y mantenimiento te has hecho esta pregunta en varias ocasiones; es decir,

    ¿usan mis técnicos e ingenieros los procedimientos adecuados para obtener la mejor información y de la manera más efectiva en su uso diario del software de vibraciones?

    Obviamente generalizar en ingeniería es pretencioso, y erróneo por la elevada responsabilidad de nuestros trabajos, pero sí es una pregunta recurrente cuando se habla de software de vibraciones.

    Sin embargo la cuestión resulta obligada en análisis de vibraciones, pues hace no demasiados años el archivo y registro de datos no era ni siquiera digital. Se pueden enumerar algunas razones, por ejemplo, la complejidad del algoritmo Fast Fourier Transform (FFT) y del proceso de tratamiento de la señal en el caso de la vibración o el ultrasonido, y desde un punto de vista más general la evolución exponencial que tiene lugar fundamentalmente desde finales del siglo XX en técnicas y herramientas de programación software.

    evolución en software de vibracionesEvolución del Software

    La imagen anterior muestra un gráfico de vibración de la empresa IRD, pionera en mantenimiento predictivo en Estados Unidos, en el que se registra en una ficha individual por equipo los valores de vibración en los diferentes valores de análisis y su gráfica de evolución temporal. La ficha se archivaba en formato papel con el resto de fichas individuales hasta completar el expediente de esa área o planta.

    Pero incluso con registro digital la evolución ha sido notable, por ejemplo en relación al

    Sistema MS-DOS,

    la misma empresa realizó un competitivo software en los años 90. Se trataba de un programa preparado para MS-DOS, que permitía acceder al registro de datos temporales (tendencia) y frecuencia (espectro) para cada máquina, punto, dirección o parámetro.

    La funcionalidad más avanzada a nivel de tendencias era la visualización simultánea de gráficos de diferentes puntos o parámetros:

    software de vibraciones MS-DOS

    Obviamente no cabe comparativa con las funcionalidades existentes en la época actual, la entrada software de mantenimiento es otro botón de muestra.

    Sin embargo en el contexto de mis experiencias con el análisis de vibraciones en el sector papelero, las mejoras en tiempos no han seguido las previsiones esperadas por los gestores de mantenimiento.

    Por tanto,

    ¿Cuáles serían las funcionalidades exigibles a un

    Software de Vibraciones en el Sector Papelero

    y porqué del inadecuado rendimiento de estas aplicaciones?

    Ya se comentó en otra entrada de esta misma sección, analisis de vibraciones mecanicas, la necesidad de disponer de todas las características técnicas de los equipos rotativos para un adecuado diagnóstico de la maquinaria, y también en diagnostico de mantenimiento se mostraba un error de análisis por no disponer de un módulo específico del software.


    Por tanto, las dos primeras características serían:

    • Permitir caracterizar los datos técnicos de los equipos rotativos

    Esta funcionalidad existe en los módulos de carácter superior de los diferentes software de ingeniería, y permite tras una adecuada parametrización visualizar las frecuencias de fallo de los componentes de defecto de cada máquina.

    Por el tipo de máquinas existente, con variador de velocidad, es precioso poder parametrizar las diferentes definiciones de frecuencia de defecto en función de la RPM de la máquina. Este dato, que puede variar, entre las diferentes medidas del histórico se obtendría de:

    • El espectro de vibraciones mediante un algoritmo de búsqueda.
    • Como una medida de proceso introducida en la rutas de mantenimiento.
    • Como un dato introducido manualmente en cada medida en el propio calculador de frecuencias.

    Dado que el objeto es mejorar los tiempos de diagnóstico esta última opción parece claramente descartable.

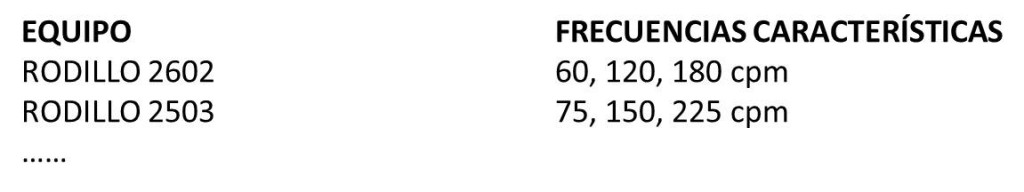
    Ejemplo de este definidor de frecuencias de defecto en un software de vibraciones:

    frecuencias en software de vibraciones

    • Modularización de las funcionalidades en el software de vibraciones

    El precio y nivel de funcionalidad del software adquirido por la planta debe ser personalizable.

    Así, un módulo básico debería permitir únicamente la visualización de datos y carga/descarga de datos; por el contrario, un nivel avanzado debería tener incluso opciones de gestión de usuarios además de acceso a todas las operativas que permitiera la plataforma.

    Este formato modular debe extenderse al resto de herramientas que ofrezca el proveedor de software de vibraciones.

    La extensión no se refiere sólo a nivel técnico sino también a nivel de precios y posibilidades de ampliación, en el sentido de facilitar / bonificar futuras ampliaciones – extensiones del software de vibraciones adquirido inicialmente.

    módulos para software de vibraciones


    Tras estas 2 primeras características entraríamos a las tripas del software de vibraciones.

    En ellas existen siempre las mismas opciones, y son pequeños los detalles que diferencian a unos de otros. Sin embargo, esos pequeños detalles suponen horas extra de trabajo al hablar de años, departamentos y miles de activos.

    Por eso esta última parte del post puede resultar de mayor utilidad al sufrido gestor de procesos productivos, pues detallaré en base a mi experiencia los campos de verdadera valía para los profesionales e ingenieros de la industria papelera:

    • Disponer de opciones de cálculo personalizadas

    Al analizar un gráfico de vibraciones, se usan cursores para identificar frecuencias de falla y relaciones entre ellas.

    Refiriéndonos al espectro de vibraciones, los software básicamente ofrecen los cursores:

    • Cursor principal. Identifica la frecuencia correspondiente a cada línea espectral.
    • Cursor armónico. Identifica las frecuencias múltiplo de una principal.
    • Cursor de Banda lateral. Permite visualizar parejas de frecuencias equidistantes de una central.
    • Cursor de Banda. Establece bandas de análisis entre 2 frecuencias.

    Es habitual que todo software de vibraciones ofrezca estos cursores de análisis, si bien no todos ofrecen cálculos de las energías contenidas en cada una de estas bandas. Esos valores permiten evaluar en forma de ratio la evolución de zonas de falla concretas, más allá del valor energético global de cada medida.

    datos del software de vibraciones

    • Ofrecer funciones de diagnóstico / autodiagnóstico adicionales

    Evaluar una máquina mediante los gráficos e informes de un software de vibraciones garantiza un determinado nivel de fiabilidad en el diagnóstico.

    El salto a niveles superiores de diagnóstico exige según los casos:

    • Usar técnicas adicionales de análisis como ultrasonido, termografía, …..
    • Adquirir módulos o extensiones superiores del software – hardware

    Ahora bien, ya en la actualidad algunos software ofrecen funciones adicionales de diagnóstico, matemáticas – lógicas – estadísticas, que adecuadamente usadas pueden incrementar nuestro porcentaje de éxito.

    fórmulas en software de vibraciones

    De entre estas librerías software se destacarían:

    • Estadísticas: Kurtosis, Asimetría, Valor Promedio, ….
    • Matemáticas: Valor Pk, Energía de Banda, Cepstrum, Logaritmo, …..
    • Lógicas: AND, OR, ….

    Estas últimas, combinadas con un óptimo nivel de alarma, permitiría la automatización de los procesos de diagnóstico de vibraciones quedando la labor del analista más orientada hacia análisis de fiabilidad, causa raíz o planificación.


    Despedirme del boletín y el blog como siempre recordándote que dispones de una sección de comentarios donde plasmar tus dudas o inquietudes sobre el tema del post. Feliz entrada de primavera estimado lector y hasta la próxima.

    despedir artículo sobre software de vibraciones


    Finalmente, y como en cada entrada de boletín se ofrece un tutorial sobre

    Chavetas y Ejes Nervados

    de amplia utilidad para cualquier analista de vibraciones e ingeniero de mantenimiento. El archivo como habitualmente se ofrece en formato PDF.

     

  • Programa de Mantenimiento Preventivo

    Programa de Mantenimiento Preventivo

    Aplicando al Sector Papelero se pone de manifiesto la siguiente igualdad predictivo = programa de mantenimiento preventivo. 

    Lo vamos a explicar a partir del análisis del histórico de fallos en un período de asesoría presencial realizado con una de las empresas punteras del sector.

    sector especial
    igualdad aplicable en papelero


    Primero se mostrará el sistema sobre el que se planteó esta consultoría subcontratada:

    Industria Papelera

    Es un flujo continuo de conversión de Materia Prima en Productos Terminados. 

    En base a esa característica también se pueden generalizar aspectos como:

    • Características 
      • Proceso Productivo.
    • Prioridades en el
      • Área de Mantenimiento Preventivo y Predictivo.
    • Idiosincrasia del
      • Organigrama en Producción.
    programa de mantenimiento preventivo 1
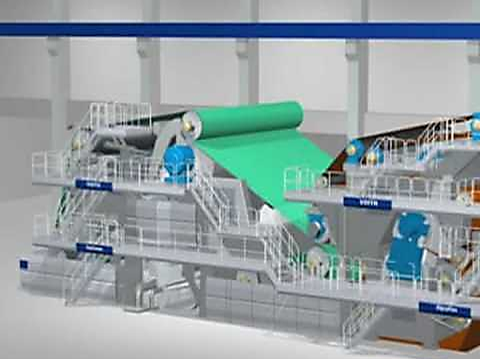
    máquina compleja y preventiva. papelera.

    Eficiencia

    Las fábricas de papel son industriales continuos, siendo sus características:

    • Todos los productos siguen la misma ruta de Producción.
    • Capacidad Productiva Definida, pocas posibilidades de Ampliación.
    • Elevado grado de Automatización y Tecnología.
    • Bajos niveles de stocks, salvo en Materias Primas y Productos Terminados.
    • Mano de Obra muy Especializada.

    Existen áreas de servicios auxiliares pero son subsidiarias a nivel de criticidad en relación al programa de mantenimiento preventivo.

    Prioridades

    Muy en relación con lo anterior lo más importante en estos procesos productivos es garantizar:

    • Niveles elevados de Fiabilidad

    Cualquier fallo por la propia naturaleza de la producción implicará una perdida completa de producción.

    Por ello se precisa garantizar un óptimo programa de mantenimiento preventivo para lo que se precisa de formación y un nivel adecuado de personal, herramientas y tecnología.

    • Mantenimiento 

    Es decir, intervenir los equipos según un programa basado en calendario, pero para lo que ayuda indudablemente la existencia de un predictivo

    pues nos permitirá delimitar qué equipos se encuentran en buena y mala condición.

    El organigrama en mantenimiento sería:

    «Los Diagnósticos de Predictivo se usan para mejorar y racionalizar los Programas de Mantenimiento Preventivo«

    Organigrama en Producción

    Ya se habló sobre estos aspectos en la entrada encuesta de mantenimiento, y en el que una de las preguntas era ¿de quién dependía el gerente de programa de mantenimiento preventivo?.

    En el caso de papelera el área de mantenimiento es un departamento de staff o asesoría de producción; ello significa que:

    • Gozan de bastante autonomía a nivel de procesos, procedimientos y metodologías.
      • Por ello suelen elegir perfiles técnicos con formación versátil o generalista;
        • en esta planta del estudio el responsable era ingeniero técnico industrial mecánico.
    • Importancia de sus Informes Técnicos en decisión dentro del Área Productiva.

    ¡Por esa razón precisaron de nuestra ayuda en ese Programa de Mantenimiento Preventivo!

    programa de mantenimiento preventivo 2

    Èn definitiva, la empresa contrató nuestros servicios para

    pero únicamente a nivel de aspectos de asesoría, no a nivel de compra de software/hardware puesto que contaban con un

    Contrato de Sistemas con SKF,

    división de operación autónoma que les ofrecía cualquier tipo de apoyo en el manejo y actualización del Sistema (instrumentación). 

    Someramente se puede decir que consistía en:

    • Analizador Microlog.

    Prestigioso analizador de vibración, muy usado en industrias como la papelera.

    • Software Prism4

    Software de seguimiento del programa de mantenimiento preventivo. Instalado en un puesto de trabajo desde el que se cargaban y descargaban rutas de medida.

    • Unidades Funcionales de GestiónMantenimiento, Oficina Técnica e Inspección

    Se trataba de 3 unidades que dependían de la dirección de mantenimiento, con plena autoridad funcional, y sin comunicación horizontal entre ellas cuyas funciones respectivas eran Analisis de Fiabilidad, Proyectos y Medidas de Monitorizado de Condición.

    programa de mantenimiento preventivo 3


    Ellos sabían las lagunas de su programa de mantenimiento preventivo, que a groso modo eran:

    1. No existía un analista predictivo  en el área de inspección.
      • Figura necesaria en la medida que la comunicación vertical con la dirección (informes y protocolos de trabajo).
    2. Uso inadecuado del Software de Mantenimiento Preventivo, por falta de tiempo y deficiente parametrización.
    3. Falta de comunicación entre departamentos; querían mejorar su nivel de interacción pero sin crear jerarquías artificiales.

    Pues bien se preparó un pack para el

    Seguimiento Programa de Mantenimiento Preventivo,

    que se basó en las limitaciones presupuestarias trasladas a nuestro área comercial y a las necesidades técnicas anteriomente planteadas:

    • Envío de Resumen de Incidencias Semanales

    Se envíaba un archivo con los datos más destacados filtrado por el área de inspección y oficina técnica; el archivo se subía a un directorio ftp.

    (El responsable de oficina técnica tenía certificación en vibraciones y filtraba las conclusiones planteadas por los técnicos del programa de mantenimiento preventivo)

    • Reuniones Quincenales de Seguimiento

    Asistencia del Consultor Externo con un paquete de soluciones a analizar en base al trabajo con los envíos previos.

    Consistían en grupos de trabajo con software y documentación técnica primero , luego presentación, si aplicaba, de conclusiones a gestión de procesos.

    • Informe/Acta de Conclusiones para la mejora

    Informe escrito remitido a las personas interesadas, y en el que no sólo se transcribían las conclusiones de la reunión sino también posibles ofertas para mejoras en programa de mantenimiento preventivo …..

    En el fondo se trataba de un win-win, la empresa papelera mejoraba sus deficiencias y la consultora podía ampliar su facturación en servicios de ingeniería.

    programa de mantenimiento preventivo 3
    Gráfico tipo de los analizados en remoto (primero) y luego (en presencial).

    Con ese sistema y durante 1 año de trabajo se os van a presentar las estadísticas de

    Obviamente se trata de un documento de gran valía, con la limitación de basarse en el filtrado de datos realizado por los técnicos del área de inspección, pero eran realmente competentes.

    Presentar un estudio a nivel de un programa de mantenimiento preventivo resulta difícil por la amplitud de variables, por lo que se mostrará únicamente el porcentaje por tipo de problemas presentado en las reuniones

    Marco de Estudio: toda la planta papelera,

    no solo la máquina de papel.

    Estos son los casos planteados para mejorar programa de mantenimiento preventivo:

    • 1 Resonancia en Prensa
    • 3 Rodamientos en Rodillos Prensa / Guía
    • 1 Desgaste en Reductores
    • 1 Desequilibrio / Holguras en Pulper.
    • 3 Rodamientos en Reductores.
    • 2 Rodamientos en Motores con Variador
    • 1 Correas / Desalineación Grupo de Bombeo
    • 1 Problemas Estructurales en Dispersor
    • 1 Rodamientos en Bombas
    • 4 Casos de Configuración del Software / Mejora de Parametrizaciones del Programa.

    Eramos corresponsables como consultoría externa, pues la mayor parte de las consultas se referían a aspectos de:

    • Severidad y Naturaleza de las Recomendaciones.
    • Niveles y Gráficas a mostrar tras realizar Intervenciones de reparación.
    • Parametrización y Grado de Automatización de Plataformas Software – Hardware.
    • Comunicación con el Software de Gestión de Ordenes de Trabajo (GMAO).
    uno de los casos presentados.
    un ejemplo de caso presentado en reuniones

    Bueno, pues hasta aquí esta entrada que trata de mostrarte las características de un especial

    Programa Mantenimiento Preventivo Papelero,

    dual en la medida que gestionado y con responsabilidad por 2 partes, empresa y consultor externo, y sencillo por las limitaciones presupuestarias en el que se contextualizó aquel período de trabajo conjunto, en total 2 años y medio.

    información en programa de mantenimiento preventivo industrial

    No es mi intención en un blog de asesoría / formación como este tomar partido por uno u otro software, pero en ese tiempo de trabajo con el paquete de SKF descubrí lagunas que se complementarían con las bonanzas de otros software del mercado.

    De hecho, se contrastaron varias medidas usando diferentes filtros de medidas en alta frecuencia (para la detección de vibracion en rodamientos): algo que sabemos representa un problema para muchos usuarios de programa de mantenimiento preventivo.

    De hecho la papelera, fundamentalmente por la falta de posibilidades de comunicación y ampliación con el GMAO (IBM -Máximo en aquella planta) se planteó el tránsito a los software de Entek sin cuajar por coste del proyecto.

    Es una cuestión compleja poder plantear teóricamente cuál sería el mejor software para un programa de mantenimiento preventivo, si bien sí cabrían exigirse una serie de aspectos mínimos:

    • Carácter modular para personalizar el nivel de uso de cada planta o industria.
    • Formato escalable para tener la garantía de adecuar su tamaño y funcionalidades al crecimiento de nuestra empresa o departamento.
    • Integrable en las Arquitecturas de Información de cada Industria, evitando la formación de islas y áreas estancas de manteniniento preventivo.

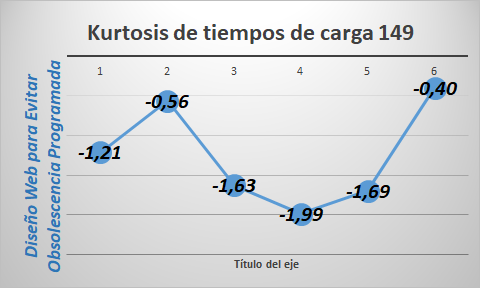
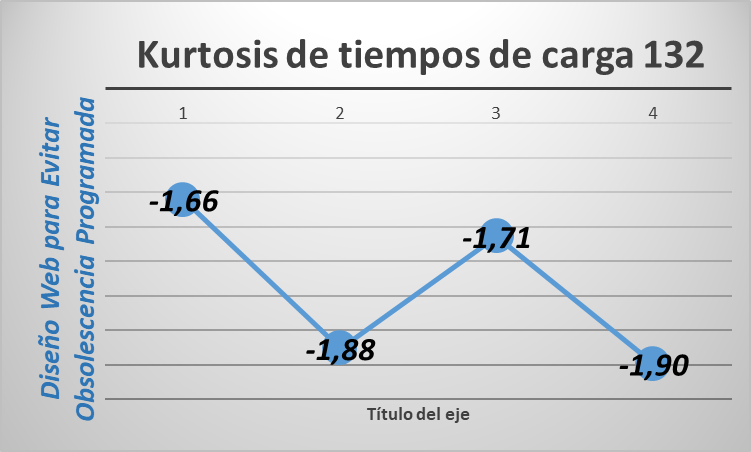
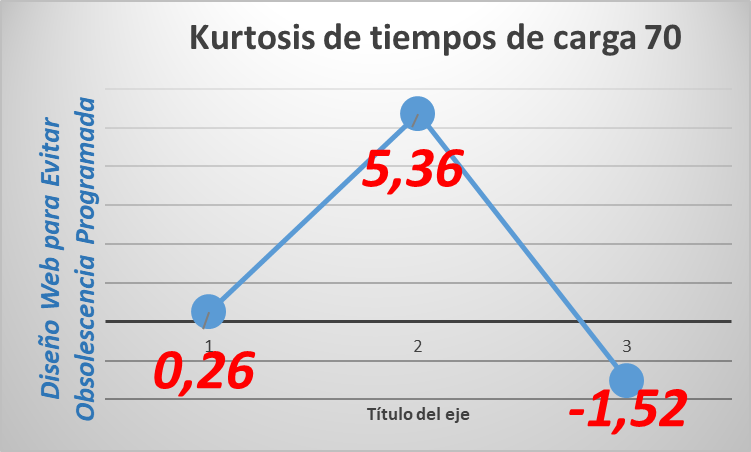
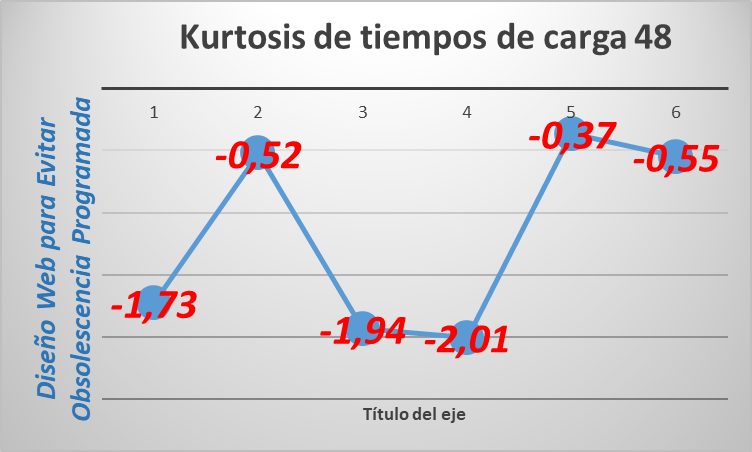
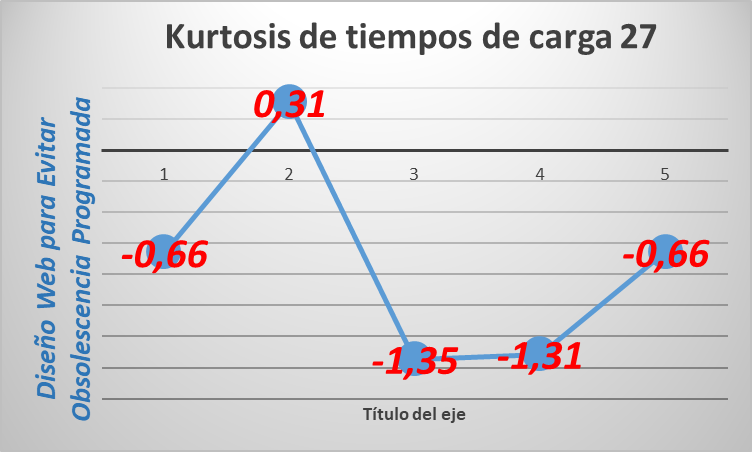
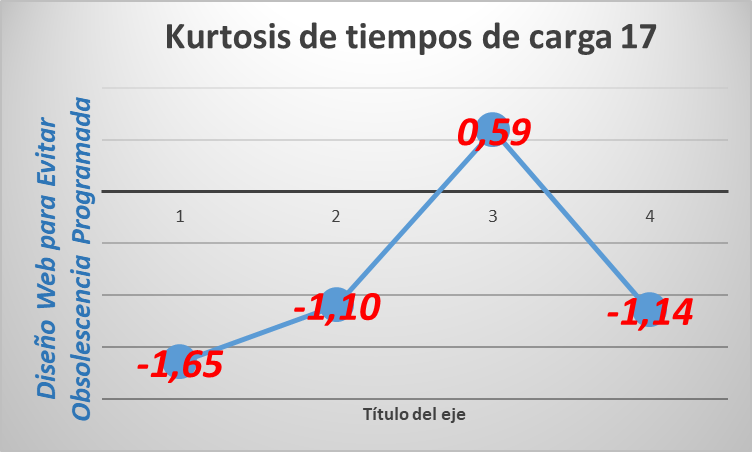
    Tiempos de carga sobre 7 servidores de esta URL desde el servidor donde se encuentra alojada (por dominio): webempresa , prestigioso servidor de Barcelona (180€/año).

    Se calcula el curtosis de cada pack de 7 medidas y su variabilidad, para viabilidad de arquitectura cliente – servidor. Que vale para internet, pero no para control de maquinaria; como se ha demostrado con la rápida transición a device net (arquitecturas 5.0 o cliente – servidor):

    kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Analisis de Vibraciones Mecanicas

    Analisis de Vibraciones Mecanicas

    Uno de los aspectos que es de vital importancia a la hora de afrontar cualquier proceso de optimización en maquinaria es caracterizar sus vibraciones mecanicas.

    Para ello se ha de conocer el funcionamiento del equipo y analizar cuáles serían las fuerzas que actuan y los patrones de movilidad generados.

    BROMA VIBRACIONES

    En el contexto del Sector Papelero afrontaremos en esta ocasión el analisis de vibraciones mecanicas en los Refinos, equipos auxiliares de los procesos seguidos en la Máquina de Papel.

    Debido a que son equipos caros (y críticos), aunque no por el tradicional criterio de disponibilidad de planta.


    Pero antes de entrar al meollo daremos una lista de

    Steps for

    Analisis de Vibraciones Mecanicas

    que serían comunes independientemente del tipo de equipo elegido, si bien se contextulizarán a la máquina en estudio.

    Todo ello en muchos casos es simplemente conocido como oficina técnica, o documentación técnica.

    Pero está en largos expedientes de papel / ordenador.

    Por lo que se plasma aquí resumido; pero suele llevar su tiempo.

    Dependerá de cada compañía: en SMURFIT (2003) esto llevo meses conseguirlo, en cambio en HOLMEN PAPER FUENLABRADA (2001) ni existía.

    Es uno de los cuellos de botella del mantenimiento.


    Para el analisis de vibraciones mecanicas necesario conocer:

    Funcionamiento

    Se ha de conocer cuál es la función y modo de operación del equipo; en este caso concreto el

    Refino de Discos MP1

    se usa para refinar la fibra de papel mediante la separación de la micro fibrilla del resto de componentes de la pasta.

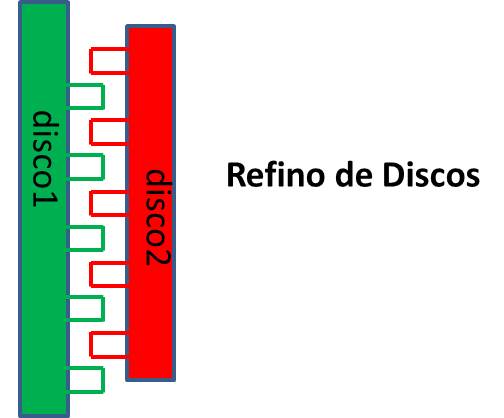
    Para ello se usan 2 platos ranurados que retienen el material de menor gramaje en sus dientes dejando pasar al material más pesado hacia el plato exterior.

    Aquí lo tenéis representado de manera esquemática, algo muy habitual en analisis de vibraciones mecanicas (usar un esquema):

    analisis de vibraciones mecanicas 1
    Tienen que existir planos pero para analisis de vibraciones mecanicas el croquis es muchas veces suficiente

    Si no se entiende bien en el croquis los discos presentan diferentes diámetros, girando el 2 y estando estático el 1 de tal modo que el material pesado circula entre ambos hacia la tobera de salida.

    El menos pesado queda retenido en las pestañas del disco 1 y 2 pero nunca circularía entre ambos.

    Componentes

    Si bien se encuentra íntimamente relacionado con lo anterior se ha de conocer el detalle de qué componentes hay para analisis de vibraciones mecanicas.

    En este caso concreto serían:

    Motor Eléctrico

    Se trata del accionamiento, en este caso es de velocidad fija (1500 rpm).Sobre él se monta un acoplamiento para transmitir el giro al resto de elementos.

    Reductor

    Existe una reducción de potencia para garantizar el adecuado par mecánico en el sistema de separación (ya sabéis inversamente proporcional a la RPM) reduciendo la velocidad a la mitad más o menos en relación a la existente en el motor.

    De igual manera monta un acoplamiento para transmitir el giro al resto de componentes.

    Refino

    El sistema anteriormente representado gira a 730 rpm y presenta además un cuerpo de apoyo con 2 rodamientos y la propia carcasa en la que se monta el disco 1 representado anteriormente además todo el sistema de toberas para la salida del material.

    Todo el equipo se apoya en una bancada de hormigón rígida. Ello reduce las vibraciones mecanicas indudablemente.

    entender vibraciones

    Obviamente este punto presenta su importancia pues

    las vibraciones mecanicas se transmiten,

    y mucho, en el sentido transversal de cualquier cadena cinemática. Se debe tener en cuenta para analisis.

    Datos Técnicos

    Si hasta ahora teníamos la foto y nombre del sujeto (analogía a realizar un DNI de la máquina) el siguiente paso sería dar la dirección, teléfonos, ….

    Es decir concretar los datos de velocidad, potencia, rodamientos, ….

    Velocidad

    El motor gira a 1500 rpm, el reductor de 2 ejes tiene como velocidades 1500 y 750 mientras que el refino tiene 750.

    Potencia

    Puede ser relevante conocer la potencia del motor que en este caso es de 60 Kw

    Apoyos

    La parte rotativa obviamente se apoya en la carcasa mediante rodamientos en toda la cadena cinemática.

    Otros

    Son importantes si bien el encabezado lo generalizo con un «despectivo» otros (pues no es probable que generen vibraciones mecanicas), y hablaríamos de:

    Ya se mostró el croquis con anterioridad si bien cabría indicar que el número de ranuras es del orden de 50, contándolas en el repuesto existente en almacén.

    Rotores del Reductor

    En este caso un juego de piñón corona pero no se conoce el número de dientes en ninguno de ellos si bien suele ser elevado (en la corona podría tener 75-80).

    Acoplamiento

    Nos referimos al elemento de unión entre ejes de motor y reductor, y reductor y Refinador que no se conoce pero que no será elevado en este caso.

    Para transmitir el giro desde el eje motriz al disco de refino se monta un pequeño piñón que engrana con la corona montada en el disco con un número elevado de dientes (contándolo en almacén 120).

    analisis de vibraciones mecanicas

    A partir de aquí podríamos definir los

    Patrón de Vibraciones mecanicas

    para lo que se han de establecer las fuerzas que actuarían en la máquina que ya conocemos.

    Cualquier fuerza presenta un comportamiento en relación al giro de la máquina, siendo su comportamiento explicado con anterioridad en la entrada movimiento armonico simple,

    • Fenómeno oscilatorio que presenta una determinada frecuencia de oscilación.
      • Pero que son vibraciones mecanicas, en definitiva.

    Esa fuerza se caracteriza para su interpretación en un gráfico, sobre el que realizar analisis de vibracoines mecanicas.


    En base a todo lo anterior podemos decir que aparecen fuerzas debidas a:

    Rotores

    Cualquier rotor de los que aparecen anteriormente puede desequilibrarse por perder o ganar masa puntualmente.

    En ese caso la fuerza presenta una frecuencia igual a la velocidad de giro de cada componente desequilibrado (es una onda).

    Elementos de Unión

    En todo elemento de unión puede producirse tensión o torsión por un mal montaje o una incorrecta alineación de ejes.

    En estos casos las fuerza (puede ser ondulatoria o pulsante) se manifiestan a frecuencias iguales a la velocidad de giro y al doble de esta para el analisis de vibraciones mecanicas.

    Sistemas de Apoyo

    Los rodamientos presentan su propia velocidad de giro si bien en cualquier caso las fuerzas aparecen en pulsante:

    • oscilan desde la mitad de la velocidad de giro a 6 veces esta. (para cada eje analizado). No se usa el analisis de vibraciones mecanicas, sino una adecuada elección de filtros electrónicos.

    Otros

    Lo mismo de antes, sin ánimo de quitar importancia aquí entrarían en juego el resto de componentes: dientes de engranajes de transmisión, elementos de refino, ….

    Engranajes

    Aparecen componentes de esfuerzo repetitivos a a frecuencias de valor el número de dientes multiplicado por la velocidad de cada eje.

    Refino

    En este caso el número de ranuras es el mismo en disco 1 y 2, 45, y aparecerían fuerzas repetitivas de frecuencia 45 veces la velocidad de giro del eje del refino.

    En este punto ya casi tenemos el estudio completado para analisis de vibraciones mecanicas.


    Dado que

    conocida la fuerza se conocen las vibraciones mecanicas

    pues estas que no son otra cosa que la respuesta del sistema soporte ante este paquete de excitaciones.

    Ya explicamos en la entrada indicada con anterioridad (movimiento armonico simple, no repitiendo el enlace para que no me penalice San Google) que

    • cuando se componen fuerzas que presentan la misma base de frecuencia (en este caso la velocidad de giro de cada eje)
      • se producen fenómenos de suma lineal de todas las excitaciones.

    Por otro lado nuestro sistema soporte es rígido absorbiendo parte de la energía de la vibración y pudiendo considerarse que no existe excesiva transmisión residual entre componentes.

    Aunque esto es un analisis de vibraciones mecanicas, desde el punto de vista de oficina técnica nada más; pues este último punto es cuestionable.

    analisis de vibraciones mecanicas 2

    Por ello ya podríamos indicar cuáles serían las

    Vibraciones Mecanicas

    del Refino MP1

    mostrándose sólo aquellas que son perfectamente conocidas en términos de la frecuencia que presentaría la movilidad respuesta del sistema soporte.

    Desequilibrio

    Frecuencia 1500 cpm motor, y 750 cpm Refinador. Olvidamos la reductora pues no es habitual que presenten este problema.

    Desalineación

    Frecuencia 1500 y 3000 cpm motor y 750, 1500 cpm Refinador.

    Teniendo en cuenta que la reductora va a generar analisis de vibraciones mecanicas en alta frecuencia la desalineación se detectaría en esa zona y su caracterización excede el alcance de esta entrada.

    Problemas en Refino

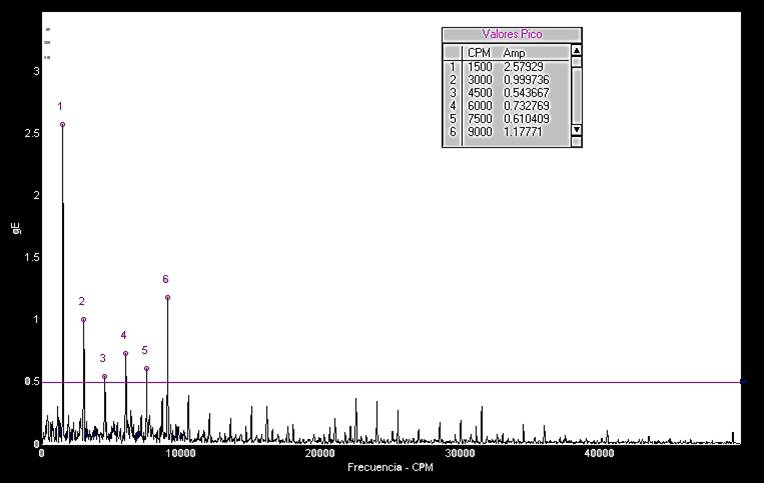
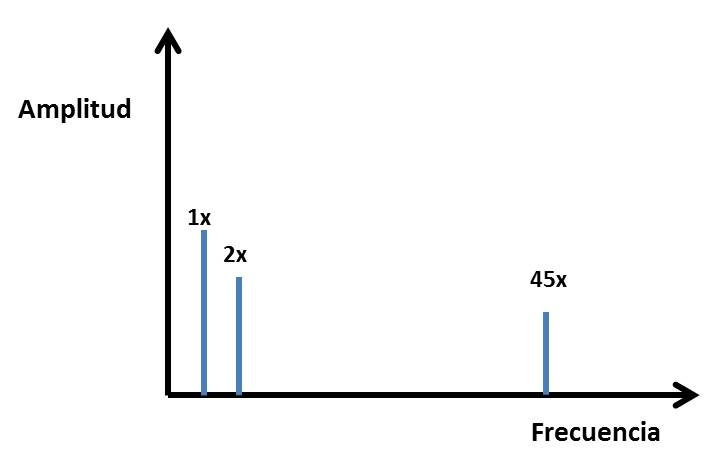
    Frecuencia 45×750 es decir, 33750 cpm por incorrecto trabajo en el proceso seguido por el equipo.


    Es decir que el espectro firma característico sería (recordar la entrada espectro de vibracion):

    analisis de vibraciones mecanicas 3

    Comentaros como parte final del artículo que este problema se presentó en uno de los Refinos seguidos en un

    Programa de Mantenimiento

    de la industria papelera.  

    En él se controlaban 2 equipos como el analizado hasta ahora, de idénticas características y en el que tras una serie de medidas de vibraciones se detectaron alarmas en base a los niveles establecidos por comparativa entre equipos (recordar la entrada control de turbinas de aireación en este sentido) de tal modo que los

    Niveles Existentes en Refino MP1 triplicaban los del  MP2

    El analisis de vibraciones mecanicas concluyó que la diferencia radicaba en la amplitud del pico a 45x asociado a fenómenos de incorrecta operación.

    ¿Recomendación?

    Es decir ante la problemática existente y plantearse cómo reducir esos niveles de vibración que indudablemente afectaban al rendimiento del equipo.

    En este sentido tras la conversación mantenida con el cliente (era un analisis de vibraciones mecanicas remoto) se pensó en la posibilidad de un deterioro en el sistema de calado del disco móvil en el eje (pequeño piñón) y/o problemas de holguras en rodamientos soporte, de tal forma que los

    2 discos no se situaban perfectamente concéntricos generando esa elevada vibración por proceso. 

    Suposición por analisis de vibraciones mecanicas

    Y así fue, pues las medidas posteriores a la revisión indicada (cambio del piñón de calado) y alineación así lo confirmaron.

    Obviamente para la realización de tal diagnóstico se contó con más información sobre analisis de vibraciones mecanicas en rodamientos, alta frecuencia y otros pero que no tienen mayor sentido plantear en esta entrada que pretende mostrar la metodología y datos necesarios para caracterizar

    el Patrón de Vibraciones Mecanicas en cualquier Equipo Rotativo


    Bueno, pues hasta aquí la entrada de esta semana esperando que puedas utilizarla para entender las

    Vibraciones de Equipos Rotativos,

    y no sólo eso sino para identificar en consecuencia las metodologías más adecuadas para su seguimiento para analisis.

    Así en más de una ocasión nos hemos encontrado con departamentos donde las bases de datos se encontraban incorrectamente configuradas para analisis de vibraciones mecanicas que pudieran crecer en el tiempo.

    Los motivos, simplemente falta de concienciación sobre varios de los aspectos aquí planteados, y en otros casos simplemente no disponer de la documentación técnica.

    Pero es forma de concatenación: es decir, la falta de documentación genera malos hábitos (esa falta de concienciación) en los técnicos.

    Luego, al final, el problema se reduce a

    Formación en vibraciones mecanicas.

    Pues existen tablas de diagnóstico para interpretar los diferentes problemas vibracionales, sin que sea preciso conocer con detalle las características (DNI y resto de datos) de cada máquina.

    Y teniendo el conocimiento en vibraciones mecanicas para usarlas; se evita que oficina técnica actue como un reino de taifas en la organización.

    Lo mejor es trabajar con producción que, pese a dictatorial, sí tiene un modus operandi basado en «llegar a tiempo a las averías»; para lograr planificación.

    Preditec – IRM

    Empresa donde trabajé en mi carrera profesional (1997-2015): dado que el Proyecto Fin de Carrera (2014-2105) fue un documento prolijo con datos reales en la parte técnica; si bien la parte de gestión fue «simulada».

    Pero en realidad «solo» fue entre 1997 y 2013, pues el Proyecto lo hice para trabajar como autónomo.

    A lo que iba, ( Preditec – IRM ) es distribuidor oficial de certificación en vibraciones mecanicas para su analisis y seguimiento.

    Cursos de la marca MOBIUS, vía un partner tecnológico que dirige David Faro que en 2013 era el director comercial de PReditec – IRM .

    Esta formación en vibraciones mecanicas es «cara», pero se exige una nota para acceder al certificado y luego este tiene varios años de vigencia.


    Client (server)

    Protocolo ethernet y estadística de tiempos (kurtosis) para 7 servidores worldwide.

    Desde webempresa (Barcelona) donde alojo este blog y web.

    Además el diseño de la web, simple, para que «sea medianamente cierto» el comentario que aparece a pie de gráfico:

    kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Medicion de Vibracion friendly

    Medicion de Vibracion friendly

    Caso que se plantea en la definición de un sistema de medicion de vibracion para la sequería de la industria papelera.

    Para la configuración de la arquitectura de un programa de mantenimiento predictivo off-line basado en vibracion se han de tener en cuenta ciertas consideraciones a la hora de la elección del sensor y tipo de instalación.

    En vibración existen 3 grandes parámetros de medida:

    Desplazamiento, Velocidad y Aceleración

    adquiridos mediante la fijación a la máquina de sensores.

    Estos dispositivos, también llamados transductores, son dispositivos que transforman el nivel de movilidad de la máquina en una señal eléctrica proporcional, resultando así más fácilmente transmitible y tratable para su posterior visualización.

    Medicion de Vibracion

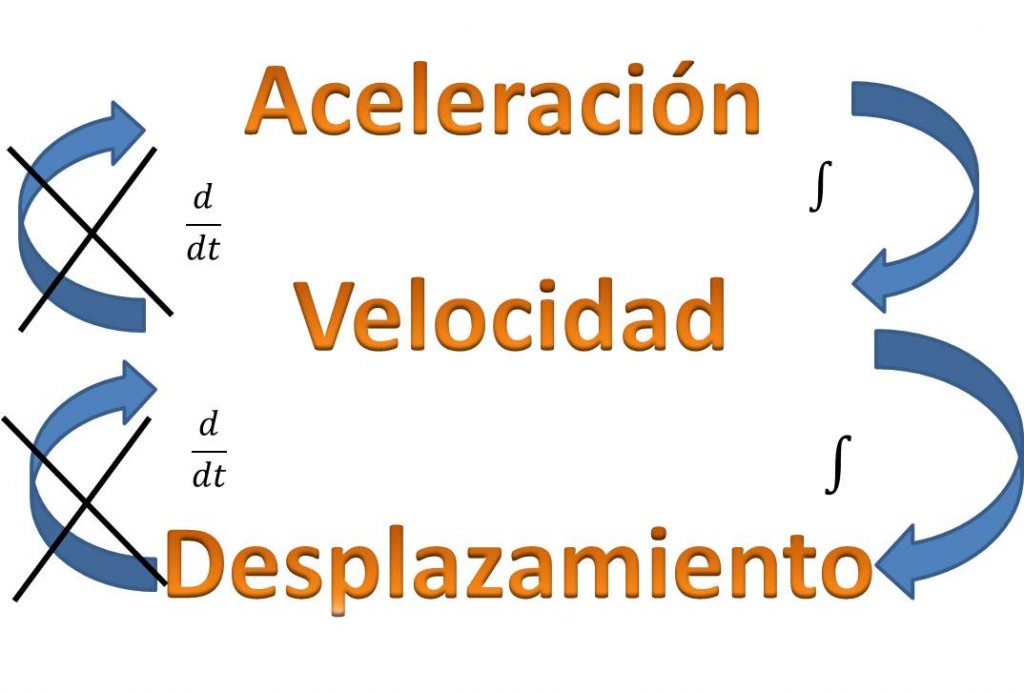
    Como no podría ser de otra manera los sensores de vibración son de 3 tipos en función de la variable medida, desplazamiento, velocidad o aceleración, pudiendo teóricamente convertirse las señales a través de sus relaciones matemáticas de derivación o integración.

    Sin embargo no resulta conveniente la

    Derivación Electrónica,

    pues se obtienen bajos ratios de señal-ruido.

    Por tanto no podemos medir:

    • Aceleración con un sensor de Velocidad
    • Velocidad o Aceleración con un sensor de Desplazamiento

    Es decir, únicamente con uno de ellos, el de aceleración o acelerómetro, se podrían obtener señales de aceptable calidad en las 3 variables vibracionales:

    variables para medicion de vibracion

    Acelerómetros para la medicion de vibracion

    Ofrecen otras ventajas como

    Rangos más amplios de Operación

    en frecuencia, amplitud y temperatura. 

    También presentan mayor robustez y menor necesidad de calibración resultando por ello mas económicos. 

    Por todo ello son el sistema de medicion de vibracion más utilizado en mantenimiento predictivo.

    Su principio de funcionamiento consiste en un

    Cristal Piezoeléctrico

    sometido a una carga mediante una masa que comprime al cristal de manera proporcional a la vibración de la superficie donde el acelerómetro se haya montado.

    Esta señal, convertida a eléctrica por el acelerómetro es débil por lo que

    incorporan un amplificador electrónico interno.

    La fuente que alimenta a este amplificador no es sino el analizador al que se conecta el acelerómetro y cable, siendo una alimentación de corriente continua, típicamente de amplitudes entre 18 y 40 VDC.

    Papeleras

    En las plantas papeleras el equipo más crítico siempre ha sido la máquina de papel.

    Esta máquina convierte la pasta, generada previamente mediante procesos químicos y de mezcla, en papel. 

    Consiste en un proceso en serie donde la pasta de papel, suspendida sobre una tela, va pasando por una serie de etapas consecutivas que, ordenadas secuencialmente y de manera general, serían

    • vacío y vacuofoils,
    • rodillos dandy,
    • rodillos prensa,
    • rodillos secadores o sequería,
    • zona de estucado,
    • rodillos lisas y calandras,
    • y rodillos pope.

    Zona de Sequería

    En ella se elimina la humedad residual aún existente en la pasta, por lo que el

    Papel es Secado con Cilindros Calentados.

    Consisten en una serie de cilindros de diámetro variable calentados por vapor y dispuestos en diferentes alturas.

    De esta manera, la tela es secada por una cara en la parte superior y por otra en la parte inferior.

    Como método de calentamiento se utiliza el vapor, pues:

    • Se trata de elementos que utilizan agua, económica y fácil de obtener,
    • Presenta un fácil control de la temperatura
    • Permite un transporte de grandes cantidades de energía por unidad de masa, siendo de fácil distribución y control.

    Cada rodillo dispone de 2 rodamientos exteriores de apoyo, de los que hay que controlar su desgaste con acelerómetros.

    Sensor e Instalación

    Para la elección del sistema de medicion de vibracion en la sequería se debe seleccionar el transductor, para lo que se debe tener en cuenta:

    Rango de frecuencia (alta o baja)

    Sensibilidad y ruido

    Medio ambiente: temperatura, humedad

    Tipo de instalación

    En esta zona los rodamientos giran a baja velocidad, en general por debajo de las 100 rpm.  En ellos, la Medicion de Vibracion ha de detectar fundamentalmente un fenómeno de deterioro en el rodamiento, para lo que

    la señal es filtrada en alta frecuencia sintonizándose así la respuesta ante las fuerzas de impacto existentes como así se explica en la entrada vibracion en rodamientos.

    Al tratarse de una señal filtrada en alta frecuencia en rodamientos de baja velocidad, únicamente se detectarán las fuerzas de impacto no se habrá de tener en cuenta ni el rango en frecuencia ni en sensibilidad en la selección del transductor.

    Sin embargo, la variable medio ambiente es crítica pues

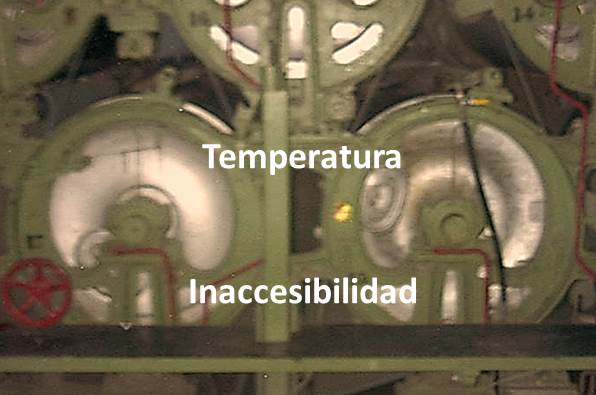
    la temperatura es elevada siendo imposible una estancia prolongada en la zona

    por las críticas condiciones ambientales no es posible el uso con acelerómetros standard puesto que la electrónica del amplificador no es capaz de soportar el calor por largos períodos.

    rodillos y medicion de vibracion

    Por ello se utilizará:

    Sensores con Amplificador Externo,

    debiéndose controlar la posible existencia de ruidos en el cable.

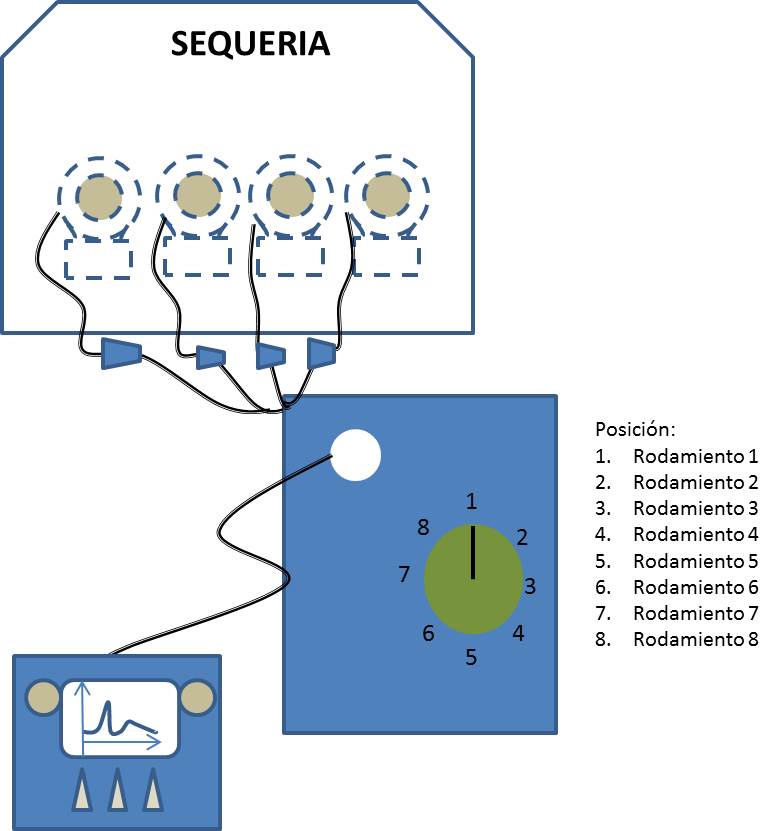
    Por otro lado, no es posible el acceso para la medidcion de vibracion en la máquina por lo que la solución más económica consistiría en el montaje de un acelerómetro por rodamiento ubicándose el sistema de amplificación en la zona exterior a la sequería, es decir:

    La señal de cada acelerómetro se cableará hacia una caja de conexiones Externa para la toma de medidas por parte del inspector.

    Infografía Resumen de medicion de vibracion

    infografia para medicion de vibracion


    Conclusiones

    Es fundamental tener en cuenta los factores indicados a la hora de planificar cualquier instalación de medicion de vibracion; sino, los resultados pueden ser fatales pues se realizan inversiones que no generan los beneficios deseados.

    Por ello, es recomendable realizar una

    Ficha de medicion de vibracion

    en la que puedas detallar todas las variables de relevancia en la elección del sistema. Con ese expediente técnico ya puedes solicitar consejo a

    Proveedores Externos Especializados

    que te indicarán cuales son las mejores opciones para tus necesidades de monitorizado, debiendo luego tu tomar la decisión que consideres oportuna en base a tus criterios particulares de decisión.

    ¿Tienes Instalaciones con Estas Características?

    Pues buena suerte: existen consultores especializados como PREDITEC.

    Que es sin duda el mejor, pese a que Antonio Roque (Ingeniero Portugués) es quien más conoce la monitorización en el sector papelero.

    ¿Te interesa el protocolo ethernet?

    Pues el siguiente gráfico te muestra conclusiones interesantes sobre el servidor de webempresa donde tengo esta web alojada.

    Pues cada URL es un «mundo de posibilidades» en la red global de internet. Y en concreto en relación a la arquitectura cliente-servidor y me puedes contratar como comercial de software en linkedin; porque lo del informe es una «tapadera» para encontrar trabajo por cuenta ajena.

    Recuerda que fui despedido con 20 días de indemnización sin posible denuncia por el robo de un equipo electrónico de mi coche cuando estaba en un garage en Madrid haciendo servicios.

    medicion de vibracion kurtosis
    La arquitectura cliente-servidor proporciona errores; por ejemplo estar trabajando y cerrarse el programa por sí solo. Muchos usuarios prefieren trabajar en arquitectura monopuesto. Con el tiempo las redes DEVICENET han sustituido a estos protocolos, que por el error pueden considerarse arcaicos como pasa cuando se trabaja con información de responsabilidad como en mantenimiento predictivo. De hecho los datos crudos de señal recolectados por los hadware de tecnología son directamente llevados a buses de datos. En el termino de bases de datos existe un progreso lento en esa evolución pues las redes DEVICENET no permiten trabajar de modo simultáneo con varios puestos de trabajo (arquitectura S/M SLAVE – MASTER en terminología FRIKI). PoR TANTO SE prefiere aún las arquitecturas cliente – servidor pues los errores se producen muy de vez en cuando; y lo otro (el no trabajar al mismo tiempo con varios puestos de trabajo) es un problema continuo.
  • Plan de Mantenimiento Predictivo 7

    Plan de Mantenimiento Predictivo 7

    Vamos a traducir y comentar un articulo de la revista maintworld, publicado el pasado Abril de 2014, en relación a un plan de mantenimiento predictivo (título original condition based maintenance in the paper industry).

    Se trata de un ejemplo de una planta donde su máquina de papel había sufrido excesivas pérdidas de producción por paradas no planificadas.

    Antecedentes de este plan ?

    La planta pertenece a la compañía multinacional sueca SCA, más en concreto a su división de productos para la higiene SCA Hygiene, que tiene cuatro factorías en Italia.

    Concretamente la planta de Collodi (en la provincia de Pistoia) es reconocida como una planta líder en la industria papelera de artículos como servilletas, toallas de cocina, toallas para desmaquillar, ….

    Servicio Especializado Mantenimiento Predictivo = Subcontratar

    La compañía subcontratada para el estudio, ISE, es una empresa de ingeniería que suministra servicios y soluciones de mantenimiento. Tiene clientes tanto en Italia como en el extranjero y diseña y aporta soluciones para reducir riesgos operacionales, optimizar la organización y también como proveedor de servicios de soporte en mantenimiento y diagnóstico predictivo.

    Complejidad de una Máquina de Papel para mantenimiento

    sistema de mantenimiento predictivo

    Estudio sin Contextualizar pero Válido para mantenimiento

    La empresa recomendó un estudio para determinar qué estrategia aplicar a cada activo de plan de predictivo, si bien mediante sin una metodología específica, sino analizando la severidad y naturaleza del fallo de cada equipo en relación a la operación de la planta.

    Para esto pueden utilizarse normas, pero muchas veces máquinas similares pueden tener tipos de mantenimiento diferentes puesto que dependerá de los criterios de severidad en cada tipo de industria que use el plan de mantenimiento predictivo.

    Es decir, no se contempló la posibilidad de realizar análisis de probabilidades o RCM u otros, por lo que para empezar lo

    recomendable sería caracterizar las máquinas y herramientas necesarias,

    para ir definiendo con posterioridad el Plan de Mantenimiento

    Plan de Mantenimiento Predictivo YET

    Como comentábamos, la planta tuvo frecuentes paradas imprevistas, algo costoso y relevante para el funcionamiento y eficiencia de su proceso productivo, con fuertes pérdidas en costes de mantenimiento y perdidas de producción.

    Se tienen

    Excesivos costes en Mantenimiento,

    hay que mejorar. Por tanto, se planteó la necesidad de establecer qué estrategia de mantenimiento, correctivo, preventivo, predictivo o proactiva a aplicar sobre cada uno de los activos del sitio. No cabe volver a explicar cada una de ellas, pues ya se ha hecho en repetidas entradas del portal; sin embargo, sí mencionaremos que el proactivo se considera como estrategia puesto que estamos ante un inicio de un programa de mejora continua, sin saber cuál es la situación del mantenimiento (no hay auditoria) y si es necesario analizar en estos momentos el diseño de las máquinas. .

    Sí que se sabía que la necesidad primaria era la reducción de costes de mantenimiento, puesto que los fallos afectaban a maquinaria muy crítica con incidencia directa en producción.

    ¿Por dónde empezar?

    Se trabajó conjuntamente con la compañía de ingeniería mencionada para el establecimiento de ese plan de control predictivo, analizándose para cada tipo de equipo qué tecnologías pueden resultar de más amplia utilización (usando procedimientos como el indicado en tecnologias predictivas) para cada tipo de equipo en planta.

    Metodología de Implantación
    plan de mantenimiento predictivo

    En este caso se definieron los planes, analizando los históricos de fallos y ajustando métodos de seguimiento adecuados para un retorno de inversión en un corto plazo.

    Fase de Implantación:

    • Análisis de componentes críticos del sistema, elección de las tecnologías para predictivo, definición del Plan.

      • En esta fase se determinan técnicas, períodos de inspección, e instrumentos del programa. Recordemos que en el portal se indica la necesidad de usar con posterioridad a la fase de predictivo, la planificación que se referiría  aquí a la definición del plan de mantenimiento. 
    • La segunda fase comprende el estudio y configuración de otro paquete de medidas.

      • Por supuesto, y aquí si cabe con más necesidad con el apoyo del personal de ISE.
        • En esta fase también se realiza una parametrización sobre las base de datos, que ha de ser compatible con las características de cada unidad en estudio y, por supuesto, del adquisidor de datos que se disponga. 
      • Adquisición de datos, registro de información:
        • Datos de identificación de la máquina
        • Condiciones de operación de la máquina
        • Datos adquiridos
        • Análisis
        • Descripciones de las causas de malfuncionamiento
        • Causas de la falla
        • Conclusión
        • Recomendación
        • Valoración de coste / beneficio

    Técnica vs Documental

    plan de mantenimiento predictivo

    En estos informes también se han de identificar las prioridades de cada una de las recomendaciones; estas fueron las 4 valoraciones establecidas para la condición de cada activo, suficiente, mediocre, insuficiente y seria.

    Estos informes se almacenaron sobre una base de datos documental que permite seguir en cada momento el histórico de recomendaciones, analizando tendencias y el resto de gráficas que forjan el plan de mantenimiento predictivo.

    Comunicación con Gestión es crítica

    De manera óptima también se establecieron comunicaciones con los sistemas de gestión para el seguimiento de eventos e intervenciones del posible plan de mantenimiento predictivo.

    Por supuesto, con esta metodología se consiguieron los beneficios deseados en términos de reducción de perdidas de producción y costes de reparación.

    Subiendo la disponibilidad de los activos en el plan de mantenimiento predictivo.

    Comentarios si no hay plan (o sí es que sí)

    Como trato de hacer mención a lo largo de la entrada, con numerosas aclaraciones entre paréntesis (perdonar si demasiadas), las limitaciones de este plan de mantenimiento predictivo parten de la premura con el que se realiza la implantación.

    Puesto que estamos hablando de una industria, la papelera donde la cadencia de la producción viene marcada por la máquina de papel, elemento además de notable complejidad y dificultosa mantenibilidad.

    ¿ Papeleros y Plan de Mantenimiento Predictivo ?

    No os lo toméis a mal, pues en mi experiencia en la industria papelera también me he encontrado con situaciones como la anterior, razones por las que se mide con alta frecuencia los equipos.

    Es habitual centrarse fundamentalmente en criterios de severidad de cara a producción más que a otros criterios, es decir os preocupáis mucho de las

    Consecuencias en Producción sino hay plan de mantenimiento predictivo

    plan de mantenimiento predictivo

    pero es que puede haber Otras.

    Ese enfoque puede llevar a aplicar mantenimiento no predictivo puesto que si falla un equipos nos cuesta mucho dinero, y olvidarnos de realizar valoraciones como

    ¿Cuál es el plazo de retorno que se tiene para esa inversión en rediseño en términos de reducción de indisponibilidad?

    Seguro que sale bajo, ahora bien puede resultar más económico primero una detección de un fallo en una máquina de papel que justifique y avale las cuantías de esa inversión pero no a la inversa, es decir, estudiar el diseño de un equipo únicamente por la severidad de las consecuencias.

    Es claro, que será preferible

    confirmar la naturaleza de las causas de los fallos mediante diagnósticos predictivos, realizar análisis de causa raíz, y justificar cada dinero gastado en el rediseño de equipos

    Por otro lado, en la máquina de papel tenemos rotores flexibles y bancadas rígidas, aumentando la complejidad de los diagnósticos siendo conveniente caracterizar previamente el sistema desde el punto de vista dinámico.

    Es decir el

    Diagnóstico Predictivo

    es Complejo en vuestra Industria, se debe pensar en Modelizar los Fallos en vuestra Instalación.

    A este respecto ayudaría el croquizar la máquina determinando las frecuencias características de cada tipo de problema, y valorando proximidades o interacciones entre ellas.

    Sólo así se puede garantizar un eficiente sistema de seguimiento y diagnóstico predictivo.

    plan de mantenimiento predictivo

    Y finalmente, tener en cuenta que el

    Mantenimiento Predictivo

    requiere de Complejas y Costosas Herramientas de Diagnóstico.

    Por tanto, se han de complementar medidas periódicas de carácter rutinario con diagnósticos puntuales de carácter más avanzado. Y sino recordar que

    Plan de Mantenimiento Predictivo = Medicina de Máquinas

    Cuando uno va al médico se le hacen chequeos generales de condición y en caso de detectarse alguna anomalía se recurre a un especialista que se centra en determinar la naturaleza de ese problema.

    Es decir, tened en cuenta la dualidad:

    Chequeos Generales Periódicos – Diagnósticos Ocasionales

    Por tanto, no os desmoralicéis con el día a día en una papelera y pensar en que el alcance de vuestras medidas puede estar delimitado a un primer filtrado de la información.

    Si se quieren conseguir más cosas se habrá de utilizar herramientas más complejas de diagnóstico siempre pensando en el plan de mantenimiento predictivo.

    plan de mantenimiento predictivo kurtosis
    Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Rutas de Mantenimiento free

    Rutas de Mantenimiento free

    En este post os hablamos sobre la complejidad para organizar las rutas de mantenimiento predictivo por vibración en el sector papelero.

    Estaríamos hablando de medidas tomadas de manera portátil por parte de un inspector fijando el sensor a las diferentes ubicaciones de nuestro parque de maquinaria.

    ¿ Rutas de Mantenimiento ?

    Consisten en Listas de Elementos basadas en la

    Ubicación Física y Criticidad,

    Información que se cargará a un colector de datos para un control predictivo eficiente. Es decir, habrán de personalizarse para los

    Recursos disponibles y Resultados Deseados,

    no teniendo sentido cualquiera de las rutas si se consume 3 veces el tiempo necesario o se necesitan 2 veces el número de personas disponibles o si sobrecargan la capacidad de nuestro colector de medida; o bien si se utilizan medidas de mucha resolución o calidad puesto que son simplemente medidas de control, siendo necesario en muchos casos un diagnóstico posterior con tecnología de más nivel.

    Organización por Ubicación Física

    Este será el aspecto revisado fundamentalmente en este post; la criticidad determina el período de chequeo, para lo que podríamos apoyarnos en algún AMFEC que hubieramos realizado con anterioridad para conocer la severidad y probabilidad de cada modo de fallo.

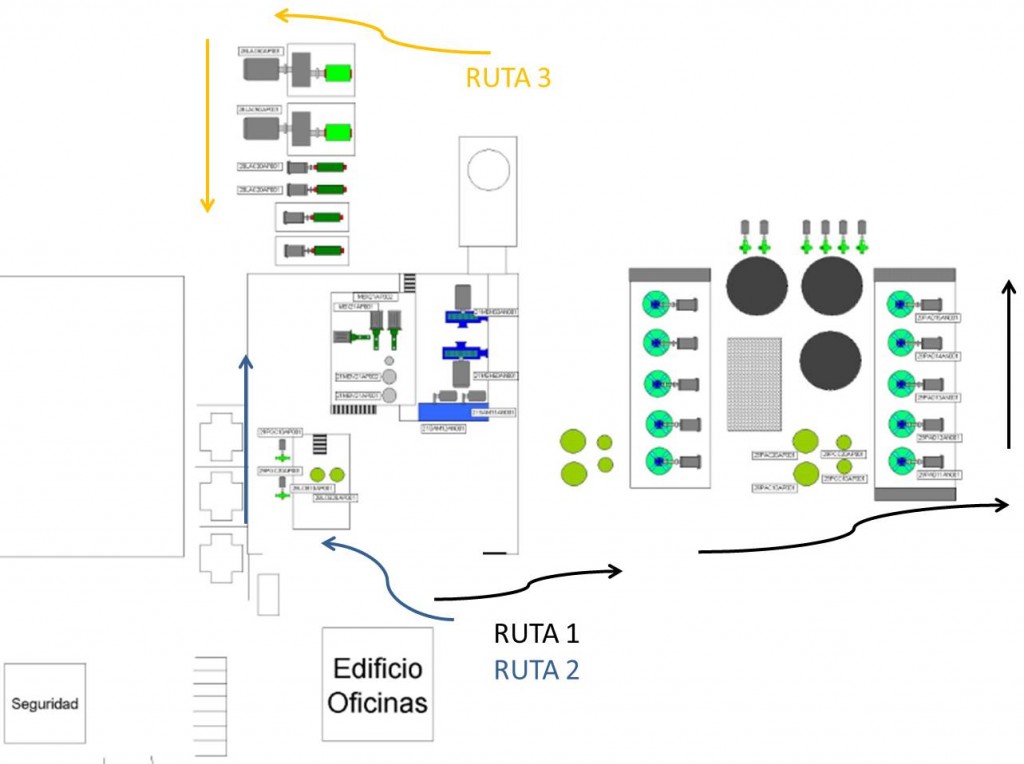
    Gráfico con rutas de mantenimiento

    rutas de mantenimiento

    Arquitectura en el CMMS de Planta

    En esta papelera la distribución jerárquica establecida era la siguiente (entre paréntesis el número de activos en cada área):

    • Comunes (10)rutas de mantenimientoUbicados en una zona física común apartados de la zona de producción. Servicios Auxiliares fundamentalmente.
    • Máquina papel 1 (155)Rodillos, sistemas de vacío y filtrado de pasta.
    • Máquina papel 2 (195)Rodillos, sistemas de vacío y filtrado de pasta.
    • Bobinadora EMUA (19)Final de línea, equipos que permiten la formación de bobinas.
    • Calderas (8)Equipos auxiliares para calentamiento de agua de proceso.
    • Planta Depuradora (21)Depuración de aguas de proceso residuales.

    Estamos hablando de un total de 408 equipos, por lo que la organización puede ser compleja e incluso puede incluir diferentes rutas para un mismo activo por existir un amplio rango de velocidades dentro de un mismo elemento (este aspecto delimita la velocidad de avance al fallo).

    Codificación

    Su codificación seguía la mejor práctica en mantenimiento de utilizar 5 dígitos, utiliza el número de la lista anterior para identificar cada una de las zonas principales de la planta (0 para comunes, 1 para maquina1, 2 para maquina2, …., 5 para depuradoras).

    Como ya se dijo, se habrá de tener en cuenta la disponibilidad de horas/hombre de inspector y las limitaciones en la capacidad de almacenamiento del colector o adquisidor de datos.

    En relación a este último punto, no se estaría en la misma situación en el inicio de un programa de predictivo, con menos alcance en personal y equipos, como en los momentos finales del mismo, donde con la mayor credibilidad del programa mejoramos en medios y capacidades.

    Por tanto se trata de un

    Proceso Dinámico y Realimentable con el Tiempo

    Rutas de Mantenimiento

    Este proceso ha de ser seguido por alguién que disponga bien de un conocimiento detallado de la planta bien de acceso a los planos de proceso donde se identifiquen los equipos a controlar con su ID en el CMMS.

    También es necesario conocer cuántos puntos cogen en el colector de datos utilizado para vibración, aspecto que en general se ha de determinar empíricamente, puesto que las rutas grandes quizás saturen su memoria, o sólo se pueda cargar una ruta en cada proceso.

    Pero en cualquier caso se precisa

    Conocer al detalle la Planta

    con planos de áreas y equipos, y saber qué número de puntos cogen en el colector de datos de vibración. En base a ese conocimiento se elaboró el siguiente listado:

    Lista de Rutas de mantenimiento con áreas y equipos incluidos:

    rutas de mantenimiento

    1. 20b. Fase de Molienda
      34 equipos de zonas 0, 1 y 2 con velocidad de giro 1500-3000 rpm. Preparación de pasta de papel; agitadores, suministro de agua y pulper.
    2. 21b. Fase de Depuración.
      19 equipos de zonas 0, 1 y 2 con velocidades de giro 1500-3000 rpm. Conformado de la pasta.
    3. 22b. Refino de la Pasta.
      20 equipos de zonas 0, 1 y 2 con velocidades de giro 1500-3000 rpm.
    4. 23b.32 equipos de la máquina de papel 1 (zona 1): rodillo dandy, sistema de depuración, rodillos, …
    5. 24b. Formación
      45 equipos de las máquinas de papel 1 y 2 (zonas 1 y 2). Grupos hidráulicos, engrases, …. Cilindros aspirantes.
    6. 25b. Formación
      26 equipos de la máquina de papel 2. Sistemas de achique y vacío maquina2.
    7. 26b. Prensado
      Accionamiento de prensas y de cuchillas secadores máquina papel 2.
    8. 27b. Secado.Accionamiento de rodillos y secadores de máquina papel 2.
    9. 28b. Calandrado
      Accionamiento rodillos de salida y rodillos Pope; salida de agua de maquina2.
    10. 29b. Baja Velocidad
      Testeros de rodillos de máquina papel 2. Organizados por lado Servicios y Lado Opuesto Servicios. Apoyos de baja velocidad, zonas de mesa de formación, prensa central y prensa 2
    11. 30b. Baja Velocidad
      Testeros de rodillos de sistemas de guía y enfriamiento de maquina2. Apoyos de baja velocidad
    12. 31b. Caldera y depuradoras
      Bombas, soplantes, compresores y decantadores.
    13. 32b. Caldera y depuradoras
      Bombas aguas bruta, bomba mono, sosa, electrólito, ….
    14. 33b. Formación y Prensado
      Testeros de rodillos de máquina 1. Organizados por Lado Servicios y Lado Opuesto Servicios. Ubicaciones de baja velocidad, zonas de mesa de formación, prensas 1 y 2.
    15. 34b. Secado
      Testeros de rodillos de máquina de papel 1.
    16. Ubicaciones de baja velocidad, secadores.

    Organización y Trabajo con las Rutas

    La mayor parte de las rutas de mantenimiento se completaban mensualmente, salvo los rodamientos de baja velocidad, bimensuamente.

    Proceso en rutas de mantenimiento

    Como se puede imaginar cada vez que se va a efectuar una ruta de medida no es necesario crearla de nuevo, sino que queda guardada desde el momento de su primera creación. Por tanto lo primero es

    Crear y Archivar la configuración y Período de Chequeo.

    Esta información se asocia a cada una de las Rutas de Mantenimiento en el momento del guardado dentro del Software de Predictivo.

    Posteriormente habría que realizar:

    • Carga de la Ruta al Colector de Datos de Vibración
    • Toma de Medidas
    • Descarga de Datos 
    • Verificación de la Calidad en Medidas
    • Borrado de Rutas del Colector (Opcional)

    Seguro que si trabajas en una papelera esta entrada te habrá resultado de utilidad.

    Esperando que así sea, y ante cualquier duda ya sabes espero tus comentarios.

    rutas de mantenimiento kurtosis
    Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Fiabilidad por Operador (CARE it)

    Fiabilidad por Operador (CARE it)

    fiabilidad por operador oscar

    Periódicamente, la revista uptime magazine premia a los mejores programas de mantenimiento y fiabilidad del año por su óptimo proceso de gestión de activos, los conocidos Award; en este post os mostramos los premiados en el año 2013  y los detalles de uno de ellos, el fiabilidad por operador de la

    compañía Zellstoff Celgar, puntera empresa norteamericana de Celulosa; se encuentra situada cerca de Castlegar en el British Columbia (Canada).

    fiabilidad por operador

    El programa se inició a mediados del año 2010 con la entrada de una oferta desde SKF. La propuesta nos indicaba cuál eran las grandes ventajas de este tipo de programas

    Operator Driven Reliability,

    Su metodología de implantación y plan de formación.

    La idea principal era involucrar a los operadores de planta en las actividades de mantenimiento; esto liberaría a ciertos activos claves del departamento en tiempo y disponibilidad para cubrir más adecuadamente nuestras actividades de preventivo y predictivo.

    Para un completo éxito del programa fue necesario un

    Completo Compromiso

    por parte del Equipo de Dirección y los departamentos de Operación y Producción.

    Así, se adoptó una estrategia de liderazgo que permitió trabajar codo con codo con SKF resultando vital para el éxito final del proyecto. Al mismo tiempo permitió que la dirección tomara conciencia del programa, de su alcance viendo además reconocida su labor y dedicación al proyecto.

    El siguiente paso fue:

    Implementar el Programa

    Para ello, y teniendo en cuenta que nadie conoce mejor los equipos que quienes los manejan, se involucró al personal de operación parar generar rutas, programar inspecciones y procedimientos. Actualmente, 3 años después se ha expandido desde el programa piloto de la máquina 2 a 4 de las otras áreas, a máquina 1, sala de calderas, recauchutado y recepción de madera. Próximamente ampliaremos a el área de digestión.

    Se están inspeccionando:

    • 400 máquinas/semana desde nuestro programa ODR

    y:

    • Promediando 37 informes de seguimiento de tal actividad

    Se han cambiado nuestros procedimientos y prioridades para definir tareas de mantenimiento y las funciones asignadas dentro del departamento. Hemos progresado en las actividades asignadas a nuestros técnicos desde rutas estándar de inspección hacia actividades de seguimiento del ODR o también hacia supervisión y control de sistemas de monitorizado en continuo. Los resultados han sido detecciones más precoces de desgaste y fallos en equipos, y un alto nivel de autoridad y cualificación en operarios.

    Por tanto, resumiríamos los puntos críticos del proyecto en Zellstoff Celgar como:

    • Involucrar en el desarrollo a los operadores de planta desde el inicio.
    • Aportar continua realimentación a dichos operadores, por ejemplo, informes con los logros y detecciones realizadas.
    • Diseñar rutas de corta duración, a lo sumo, 30 minutos.
    • Desarrollar y automatizar sistemas de reporte y control.

    Futuro del fiabilidad por operador

    Se plantea de la siguiente manera:

    • Continua expansión hacia todo el proceso de la planta de celulosa, apoyándonos en procesos RCM.
    • Llevar el sistema ODR hacia sistemas de diagnóstico automatizado.
    • Conseguir cero fallos no detectados.

    Fiabilidad por Operador

    Dado que no se comenta nada en el portal sobre este tipo de programas, os transcribo lo que comenta SKF sobre los mismos:

    Dado que los operadores trabajan en el entorno y cercanías de los equipos son los más capaces de detectar pequeñas anomalías y ruidos en la maquinaria. En muchos casos sus observaciones, o bien caen en el olvido o se sabe que caerán en él e incluso puede omitirse cualquier tipo de comentario. Simplemente se debe habilitar la capacidad y conocimiento del operador para ampliar su papel en el mantenimiento, siendo más proactivo pudiendo comunicar esas percepciones o detecciones pudiendo incluso programar actividades para su corrección. Esta actividad permitirá limar ciertas asperezas y diferencias entre 2 departamentos que no han de serlo como mantenimiento y operación, pudiendo trabajar conjuntamente en el futuro para lograr y conseguir los objetivos de la organización.

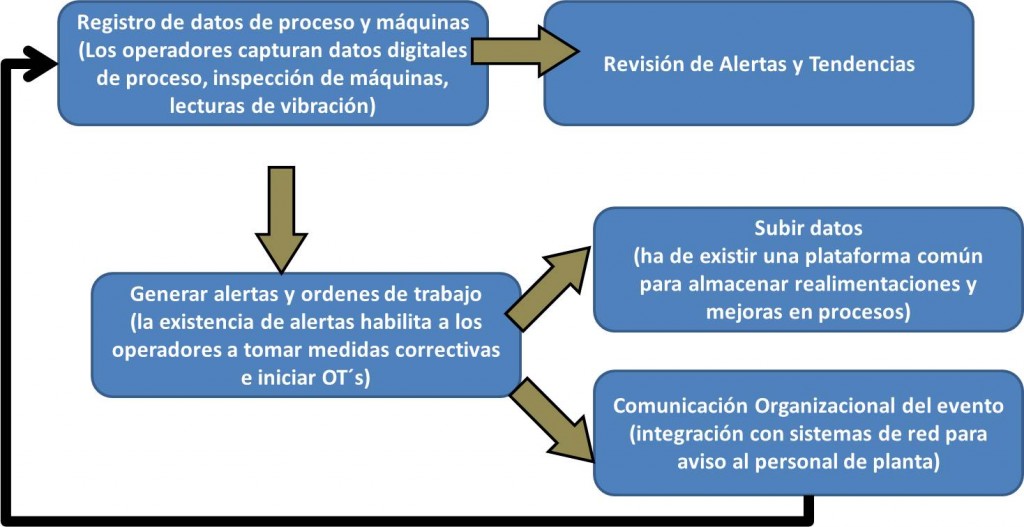
    Un proveedor de servicios ODR lo que aporta son herramientas, software, sensores para apoyar esa labor de campo siendo el flujo de comunicación y trabajo el que se indica a continuación:

    fiabilidad por operador esquema

    Herramientas para una fiabilidad por operador

    Instrumentos

    • Colector de datos de ruta Microlog SKF Ax2
    • Analizador de datos de ruta Microlog Gx1
    • Colector de datos Microlog Cmva 60 1
    • Diagnóstico Continuo Multilog Dmx 5, 2 turbinas y 2 bombas
    • Sistema de adquisición online Multilog Imx 2, para astilladoras
    • Sistema de adquisición online Multilog Wmx 50 wirelesS
    • ODRSKF Microlog Inspector 6 para ODR; equipo tipo para inspecciones ODR se adjunta foto
    • 2 Instrumentos Wireless para Toma Básica de Vibración Riotec
    • Monitorizado online de Motores SKF Baker
    • Monitorizado offline de Motores SKF Baker
    • Protección Bently Nevada 3300 en Turbina
    • Protección ABB en Sistema Turbina
    • Cámara Infrarroja Fluke
    • Cámara Infrarroja Flir
    • Pistola infrarroja Flir
    • Boróscopo para inspecciones visuales
    • Alineador Láser Optalign de Pruftechnik
    • Alineador Láser Easy Laser de Pruftechnik
    • Equipo de ultrasonidos SDT200
    • Kit de engrase por ultrasonidos
    • Control de lubricación de SKF Mcd 2

    Software en fiabilidad por operador (importante que sea simple)

    • SKF Monitoring Suite 7.0
    • Sistema Riotech de Monitorizado Wireless de la Vibración
    • Aplicación cliente de Riotech, Riovewer, para monitorizado de condición
    • Herramienta Thermal Alignment
    • FLIR Quick Report 1.2
    • Software de Lubricación Eplus ESSO
    • Análisis de aceite on-line de btarcm.com
    • Gestión CMMS Avantis PRO
    • Software de Control de Proceso MOPS
    • Visualizador de Instrumentos ODR Pocket Controller-pro
    • Control de Tensión en Correas Gates Dfpro

    ¿Conocías ODR (operator driven reliability)?

    Seguro que sí, pero son realmente una novedad. Otro grupo más de siglas que añadir al catálogo de las ya existentes en mantenimiento. Su concepto se asemeja al basado en inspección sensorial, pero debe avanzar un paso más puesto que al operador se le da un grado de responsabilidad mayor que al habitual inspector de control en planta.

    ¿Qué te parece la Idea de fiabilidad por operador?

    Nadie conoce los equipos más que el personal de operación, por lo que esa habilidad debe ser aprovechada. Ahora bien, no todos los sectores son iguales.

    En el caso de una papelera puede ser necesario liberar al personal de más valía e implementar este tipo de rutas, pero ¿es así en todos ellos?

    Te lanzo esta pregunta y así debatimos a través de la sección de comentarios.

    kURTOSIS DE fIABILIDAD POR OPERADOR

    Don´t wait from me good intentios, but good flavour of course:

    fiabilidad por operador kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
error: Content is protected !!