Buena parte de las entradas del blog se contextualizan en la aplicación de técnicas de control de maquinas.
Pero las técnicas son duras por teoría, y entonces una entrada boletín donde os indico una serie de buenas prácticas para el monitorizado de condición por tipo de equipo.
Pensad que tengo un amplio conocimiento como ingeniero de organización plan 1974 en España: la tecnología química, mecánica, metalúrgica me dan el más amplio bagaje en España para una gran parte de activos rotativos.

Pero, como habitualmente en estas entradas de boletín (se recuerda que en su día hubo un listado de subscriptores y envíos por email), aquí tenéis un apunte sobre
Percusiones para control de maquinas,
simplemente introductorio pero que os resultará de amplia utilidad en vuestro futuro profesional, sin lugar a dudas.
Se trata de fuerzas de carácter puntual, que son muy usadas en el control de frecuencias naturales.
Se trata de un PDF de 4 páginas.
En definitiva, el post sobre
Control de Maquinas
lo voy a organizar por tipo de equipo, tratando de explicar una serie de buenas prácticas para su control; finalmente la entrada acabará con una
Infografía Resumen.
Por supuesto considerarlo una entrada flash pues el detalle que exigiría un post de estas características excedería el alcance de cualquier texto online.
Se trata de cinco de los equipos más utilizados en la industria:
Bombas Centrífugas
Equipo presente en todo tipo de Sectores.
Ahí van las recomendaciones:
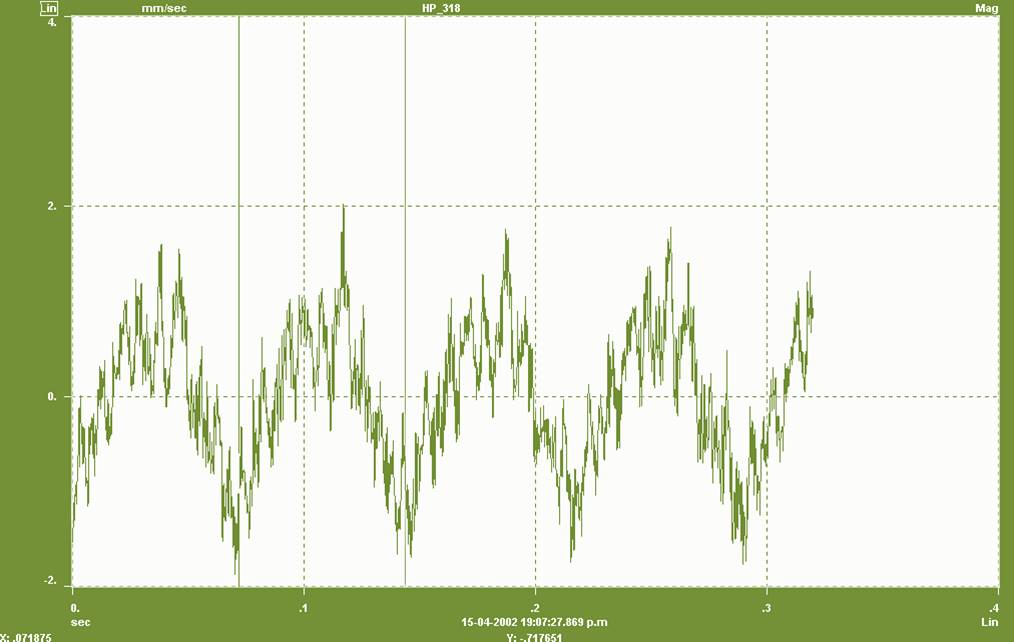
Usar la Forma de Onda en Vibración
Este tipo de maquinas suele presentar combinación de ruidos repetitivos y aleatorios, por lo que el uso de herramientas como el espectro de vibracion puede resultar insuficiente.
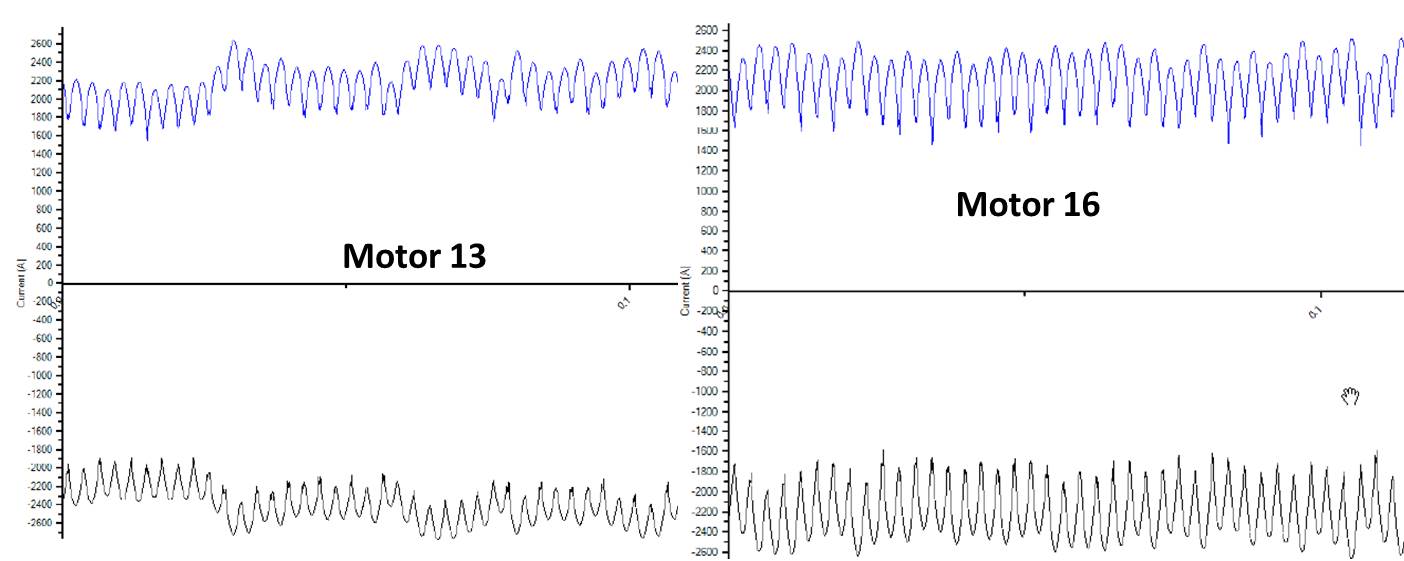
La onda permitiría visualizar el delta temporal entre los diferentes eventos que perturban a las maquinas.
Pero el top – top sería:
«Medir la Señal Temporal en Ultrasonido, de energía más localizada en el Punto de Medida»
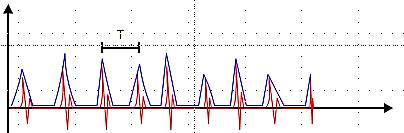
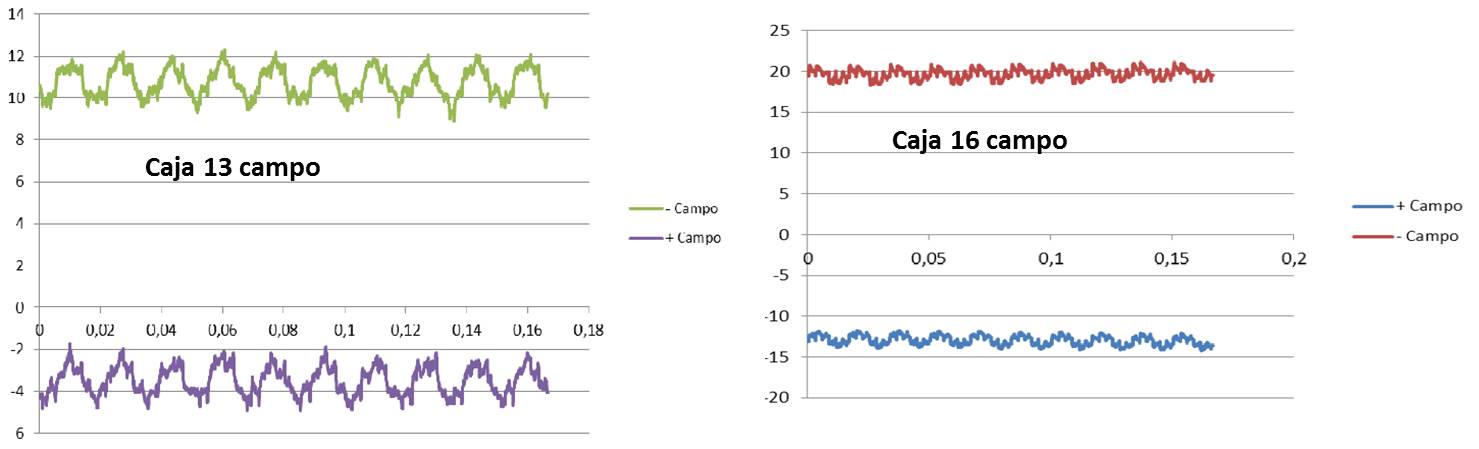
(en la foto se adjunta onda vibracional con patrones únicamente repetitivos)
Tener en Cuenta la Dirección de la Vibración
Es habitual que en los programas de control de maquinas, una vez se ha alcanzado un histórico suficiente, se deshabiliten ciertas direcciones de medida dentro de las medidas de vibración.
Es necesario por cuestiones de tiempo y eficiencia.
Sin embargo, los niveles de alarma pueden considerar todo el paquete de niveles existente independientemente de la antigüedad en fecha.
Ello obligaría a una particular
configuración de alarmas
y sus Metodologías de Cálculo.
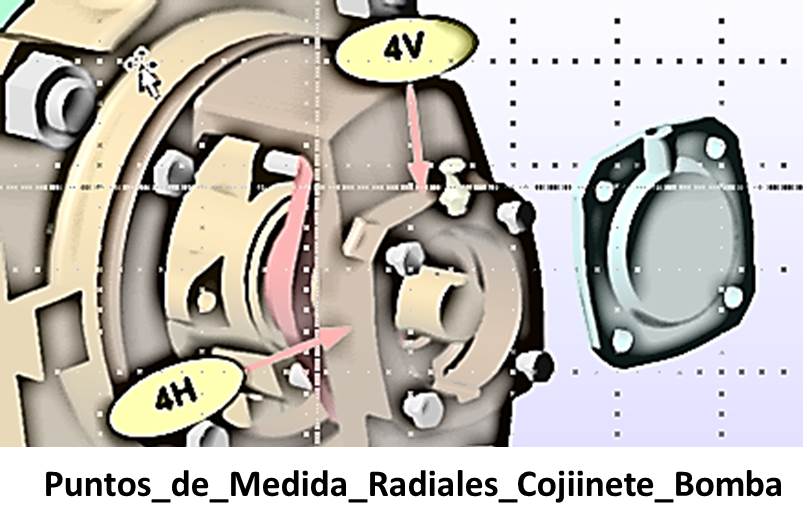
Pensad que estas maquinas presentan una vibración radial más elevada en la dirección perpendicular a la tubería de descarga.
Ventiladores Centrífugos
Ya se habló de estas maquinas en la entrada sobre Mantenimiento de Ventiladores, en relación a la importancia de la inspección sensorial.
Además de eso se remarcaría para un óptimo control de maquinas:
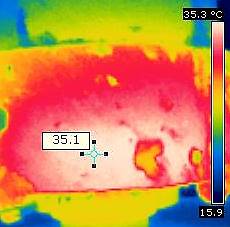
Termografía para Análisis Mecánico
Nada más fácil que detectar fallos en Rodamientos de ventiladores con Técnicas de Envolvente o similares en Vibración, por problemas de autorango.
Pese a que los equipos electrónicos incorporan autorango conservativo o dinámico …… a veces se queda limitada electrónica para control de maquinas.
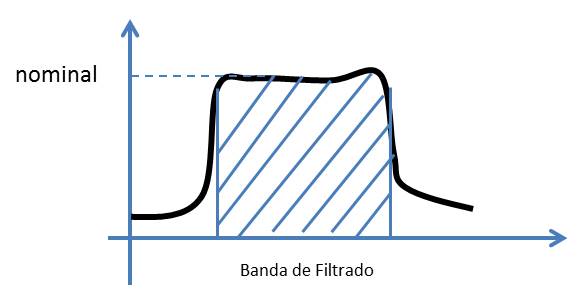
Se debe ser muy preciso en la elección de filtros «paso banda»; y estos como sabéis no son pasa / no pasa; sino que únicamente atenúan la señal fuera de «la banda de filtrado».
Por ello no olvidéis usar la
«Termografía para el Control de esta maquina«.
Son rodamientos que trabajan en caliente y se puede ser preciso en detectar la ubicación de la zona de carga (admin RubenLorenzoAraujo)
Niveles de Alarma Absolutos
La mejor recomendación siempre es usar alamas relativas en vibración: centralidad, media móvil, % de cambio, …..
Con niveles de control absolutos permitirán un rápido filtrado entre ventiladores en buen y mal estado.
Debido a que se detecta la señal RMS en vibración; es decir una suma cuadrática que ante pequeñas amplitudes – diferencia genera cambios significativos.
Soplantes Lóbulos
Son maquinas ampliamente usadas, fundamentalmente como sistemas de transporte siendo su control dificultoso por cuestiones de prevención de riesgos (tiempos de medida se deben limitar).
Pero sí existen buenas prácticas para su control:
Combinar Ultrasonido y Vibración
Es recomendable el uso de ambas técnicas, fundamentalmente en lo relativo al análisis de rodamientos.
Pero tomando únicamente medidas de dB en ultrasonido, para ahorrar tiempos.
De modo que estamos realizando un «mapa de ruido de soplante» nada más. Pero algo es algo; porque sólo midiendo vibración «no se obtiene conclusión alguna».
Visualizar cortos Periodos de Tiempo
Las soplantes generan ruido por su propio trabajo (escasa holgura existente entre los rotores de impulsión).
Es decir resulta exigible la medición de transitorios.
Se debería capturar entonces los decimales de la señal decibélica. Algo que no resulta operativo.
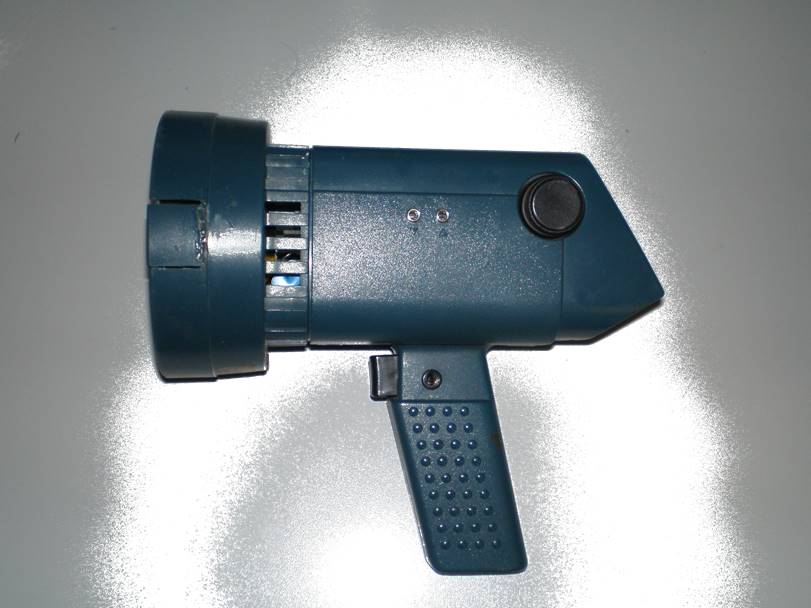
Por tanto para cortos tiempos usar la
«Lámpara Estroboscópica te permitirá la Detección de esas Anomalías Visualmente»
Molinos Martillos
En estos equipos de molienda el propio trabajo del equipo genera componentes de impacto.
Por esa razón se precisa de las siguientes buenas prácticas para su control:
Uso de Sensores Triaxiales
Es habitual que exista una dirección de carga en la molienda pues el propio peso del martillo el que genera el choque sobre el Material.
Por ello medir la vibración en esa dirección alterará los niveles existentes por cuestiones relativas a proceso.
El uso de medidas Triaxiales lo evitará pues eligiendo como dirección de apoyo del sensor la radial menos afectada por el trabajo del molino, será el propio instrumental quién traslade la componente leída a 3 direcciones ortogonales, que es al final lo que se busca en análisis de vibración.
Ultrasonido para el Análisis de Rodamientos
Los impactos van a excitar componentes estructurales en la máquina además de preconfigurar «pseudo zonas de carga» en el Rodamiento a la frecuencia de esos impactos, típicamente el 1x del eje.
Por ello las lecturas de vibración no cubren con garantías la detección de las diferentes zonas de falla en el rodamiento, siendo una buena práctica tomar el valor de dB (ultrasónico), que no debería ser elevado.
Si no fuese así algo está pasando; para ello debéis utilizar únicamente el sensor tribanda de SDT y en concreto su analizador llamado SDT170.
Periódica
Siempre es medida periódica lo mínimo a tener y luego todo lo que os he comentado en la entrada:
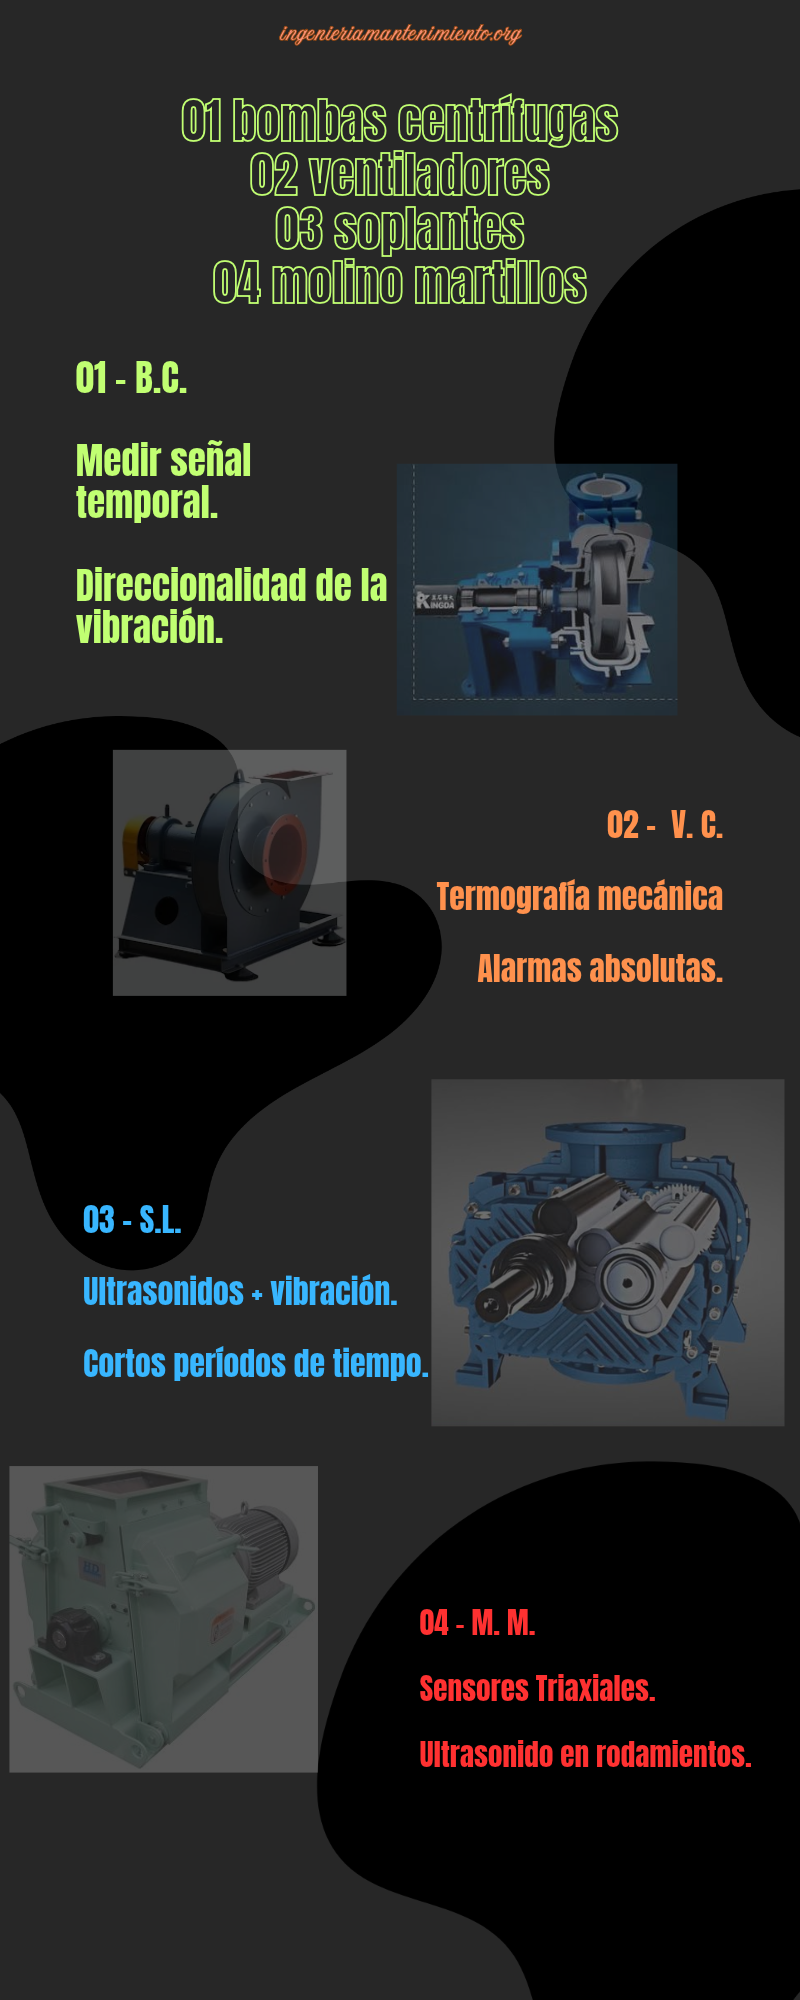
Infografía control de maquinas
Infografía resumen:
Todo ello sin olvidar las valoraciones de criticidad que puedes realizar según las diferentes metodologías ya indicadas en el Enlace de Analisis de Fallos, y que te permitirán definir el parque de equipos sobre los que aplicar todas técnicas de Control de Maquinas .