Categoría: Apuntes

En la sección de Boletín se comparten Tutoriales relativos a Ingeniería Industrial como la base que se precisa para la Operación y Gestión de Mantenimiento, además de Boletines con secciones variadas:

Viñetas
Anécdotas de Mantenimiento
Consejos Lean Management
Eventos destacados en esas fechas

Si te gustan ¡puedes subscribirte!, llegándote a tu correo electrónico para una más fácil consulta.

  • Calidad en el Mantenimiento

    Calidad en el Mantenimiento

    En una reciente lectura de artículos en algunas de las webs indicadas en la sección de enlaces encontré una referencia de interés sobre la metodología recomendada para la máxima calidad en el mantenimiento. Seguro que no os sorprende cuando os digo que es la lubricación la protagonista de ese sistema, algo que este blog no se ha cansado de repetir en diferentes entradas previas, relacionadas con la temática.

    El artículo se publicó en la revista maintworld este pasado mes de Marzo en la sección de Plant´s Reliability applications, mostrándose una traducción y comentarios – experiencias sobre los puntos más importantes del artículo.

    graduar la calidad en el mantenimiento

    El artículo plantea la pregunta

    ¿Cómo Maximizar la Calidad en el Mantenimiento?

    y transcribe el siguiente texto:

    Todo el mundo quiere una planta fiable con un adecuado programa de mantenimiento predictivo, siendo una parte clave disponer de un organizado sistema de lubricación, que emplee las mejores prácticas y herramientas disponibles. Pero

    ¿Cuáles son las mejores prácticas?

    Por supuesto una primera sería no convertir a la lubricación en la última prioridad; desde luego que es tristemente habitual encontrarnos sistemas donde los técnicos de lubricación y aceite representan un último eslabón dentro de los eslabones organizativos para la gestión de la calidad en el mantenimiento. Simplemente se les aplica el filtro de «no cometer errores», pues sois tremendamente importantes.

    Hacer partícipes a los Lubricantes de la Calidad en el Mantenimiento

    Por ello es la educación y la motivación los aspectos a considerar para un adecuado aseguramiento de la calidad en el mantenimiento. Si no se dispone de un material humano el sistema de lubricación se convertirá en un mero tecnicismo dentro de tu organización.

    Esa educación y motivación deberá orientarse hacia lograr la excelencia en:

    • Prácticas adecuadas de almacenamiento y transporte de aceites y lubricantes.
    • Entender y buscar el óptimo tipo de aceite y lubricante para cada aplicación.
    • Evitar las terribles consecuencias de la sobrelubricación.
    • Crear standards de inspección para asegurar que nuestros protocolos de calidad en el mantenimiento están siendo seguidos.

    En el caso de la lubricación, mejorar la participación e integración de esos técnicos en los sistemas de operación de planta puede ser el tesoro escondido para incrementar la disponibilidad de la factoría.

    participante de calidad en el mantenimiento

    Usar un inadecuado lubricante cuesta dinero

    Obviamente no nos referimos al coste directo de compra y almacenamiento, sino al coste indirecto derivado de unas malas prácticas.

    Un caso de estudio realizado a ExxonMobil mostró indicaciones de que

    «menos del 0,5 % del presupuesto de planta se usa para la compra de lubricantes, pero los efectos sobre la disponibilidad pueden llegar al 30% de lo gastado en costes de mantenimiento cada año»

    Poco más se puede decir, salvo poner números:

    • Costes de Mantenimiento anules de 9 millones de dolares
    • 1,62 millones de dolares pueden atribuirse a temas relacionados con malas prácticas de lubricación.
    • 567.000 dolares de esos 1,62 pueden ser redigiridos inmediatamente.

    Pero tampoco olvidemos que la mayor parte de fallos en rodamientos son debidos a la lubricación, y que únicamente se puede obtener calidad en el mantenimiento con controles de contaminación y trazabilidad adecuada en grasas y aceites.

    Mejor Lubricación = Más tiempo

    Todos estamos de acuerdo que los días son cortos cuando trabajas en mantenimiento.

    Los fallos derivados de mala calidad en el mantenimiento generan tiempos largos de intervención, que rompen programas y presupuestos de mantenimiento, por la indisponibilidad inesperada de técnicos y horas hombre.

    Importancia de almacenamiento y calidad de suministros

    Usar buenas y precisas prácticas carece de sentido cuando el lubricante tiene baja calidad, está contaminado o no tiene las condiciones adecuadas de operación. Por ello usar informe de laboratorio, analizar el aceite para reductores, un adecuado mantenimiento del sistema de lubricacion  no son más que algunas medidas preventivas antes de que los fallos aparezcan.

    Se ha de pensar que son muchos los factores que influyen en una baja calidad, desde incorrectos almacenamientos, fallos en sistemas de cierre, ….. Incluso cualquier sistema lubricante ha de ser testeado como control de recepción, puesto que no tenemos ningún conocimiento sobre su modo de transporte y manipulación previo.

    El uso de sucios y reciclados tanques también puede ser fuente de problemas, siendo adecuado aplicar sistemas de calidad, certificación y limpieza en la definición y estandarización de este tipo de herramientas.

    La propia calidad del lubricante sería el último factor a considerar. Una adecuada selección de aditivos, basada en la duración esperada y condiciones de operación de uso, debe ser un «must» en cualquier proceso de adquisición.

    seleccionar para calidad en el mantenimiento

    Uso del ultrasonido

    De ello se habló en la entrada programa de lubricacion suficientemente, pero controlar deficiencias en nuestros sistemas de lubricación tanto por incorrecta calidad como por sobrelubricación.

    La técnica permite acoplar los detectores de ultrasonido a las pistolas de grasa para realizar un proceso de CALIDAD 6 SIGMA mediante la medida de los niveles de dB y su evolución.

    El ultrasonido controla la fricción generada en el lubricante por la carga operativa de la máquina, mediante un nivel digital en dB, además de disponer de una salida de audio que permite interpretar la causa de la fricción existente.

    En la actualidad los software de ultrasonido permiten crear bases de datos, niveles de alarma, y rutas de medida para un adecuado seguimiento y reporte de estos problemas asociados a la mala calidad en el mantenimiento.

    Conclusión

    La calidad en el mantenimiento es una ciencia en sí mismo, habiendo evolucionado notablemente, y aumentando notablemente su complejidad y alcance.

    El óptimo puede ser difícil de encontrar, pero elegir el adecuado destino para nuestra inversión seguro que redundará en un elevado ROI vía mejoras en nuestros sistemas de producción y mantenimiento.


    Hasta aquí el artículo, de amplío interés porque establece una idea sobre

    Diferentes Estados de Calidad en el Mantenimiento,

    algo que puede resultar difícil de digerir por la diferente cualidad de máquinas y procesos.

    industrias para calidad en el mantenimiento

    Ahora bien, el artículo plantea el uso de una óptima lubricación como herramienta de calidad en el mantenimiento de manera general.

    En mi experiencia como consultor de procesos las

    plantas de depuración y tratamiento de aguas

    se alejan mucho de usar los aspectos indicados dentro de la calidad en el mantenimiento.

    Algunas razones y ejemplos de esta mala operatividad:

    • No existe propiamente la figura del lubricador, sino que el técnico de mantenimiento o el controlador de producción realiza una labor que se entiende como casi automática.
    • Son empresas que trabajan para el estado, con presupuestos cuasi cerrados y donde la calidad en mantenimiento no es la realidad, sino mantener las máquinas para obtener un mínimo de eficiencia.
    • El mantenimiento preventivo toma un papel preponderante, y se entiende el fallo predominante como tipo curva de bañera (basado en la edad, véase analisis de fallos) hace que se trabaje con mano de obra poco especializada en ingeniería de mantenimiento.
    • Si se aplica el mantenimiento predictivo, es más por cuestiones de calidad en el servicio (agua potable, consumidor final) y la necesidad consiguiente de protocolos asociado, que pensando en mejorar la fiabilidad y disponibilidad de planta.
    • Se trabaja con grandes almacenes, entendiéndose el stock como un coste fijo y no variable, no sujeto a una posible optimización.
    dudas sobre calidad en el mantenimiento

    Por tanto, existen sectores donde aún es pronto para hablar de estandarizar la calidad en el mantenimiento, no así en el alimentario por ejemplo como se vio en la entrada gestion de contratos), y se deben abordar previamente cambios en aspectos de cultura y organización.

    ¿El futuro?

    Tampoco tranquiliza el escenario actual de escasez progresiva de materias primas, que puede hacer aún más necesario el producto final de estas instalaciones de servicios de depuración y tratamiento de aguas.


    Tras hablar de calidad en el mantenimiento, un breve tutorial sobre

    Propiedades térmicas de Materiales

    que puede relacionarse en parte con los aspectos tratados en el artículo, tratamiento de la fricción y rozamiento como procedimiento de calidad sobre materiales, como siempre en formato PDF descargable.

    Desearte un feliz mes de Mayo y hasta el próximo boletín.

    despedida de calidad en el mantenimiento

  • Software de Vibraciones

    Software de Vibraciones

    Nadie puede discutir la importancia del software de vibraciones para la mejora de tiempos y del nivel de automatización en mantenimiento. Pero este aspecto presenta particular notoriedad en el sector papelero donde el elemento de mayor criticidad del proceso, la máquina de papel, incluye a un mayor número de activos.

    Este software, por tanto, debe estar adecuadamente caracterizado para la industria siendo habitual que muchas empresas hayan acometido labores de desarrollo para adecuar las funcionalidades de las herramientas de ingenieria a las particularidades necesidades de su proceso.

    En la actualidad, sin embargo, la elevada especialización y profesionalización de las distribuidoras de software ha aumentado la modularización de este tipo de plataformas, ofreciendo un adecuado nivel de personalización incluso para las empresas del sector del papel.

    eficiencia del software de vibraciones

    ¿Mejor Software = Reducción de Tiempos?

    Seguro que como responsable de área de producción y mantenimiento te has hecho esta pregunta en varias ocasiones; es decir,

    ¿usan mis técnicos e ingenieros los procedimientos adecuados para obtener la mejor información y de la manera más efectiva en su uso diario del software de vibraciones?

    Obviamente generalizar en ingeniería es pretencioso, y erróneo por la elevada responsabilidad de nuestros trabajos, pero sí es una pregunta recurrente cuando se habla de software de vibraciones.

    Sin embargo la cuestión resulta obligada en análisis de vibraciones, pues hace no demasiados años el archivo y registro de datos no era ni siquiera digital. Se pueden enumerar algunas razones, por ejemplo, la complejidad del algoritmo Fast Fourier Transform (FFT) y del proceso de tratamiento de la señal en el caso de la vibración o el ultrasonido, y desde un punto de vista más general la evolución exponencial que tiene lugar fundamentalmente desde finales del siglo XX en técnicas y herramientas de programación software.

    evolución en software de vibracionesEvolución del Software

    La imagen anterior muestra un gráfico de vibración de la empresa IRD, pionera en mantenimiento predictivo en Estados Unidos, en el que se registra en una ficha individual por equipo los valores de vibración en los diferentes valores de análisis y su gráfica de evolución temporal. La ficha se archivaba en formato papel con el resto de fichas individuales hasta completar el expediente de esa área o planta.

    Pero incluso con registro digital la evolución ha sido notable, por ejemplo en relación al

    Sistema MS-DOS,

    la misma empresa realizó un competitivo software en los años 90. Se trataba de un programa preparado para MS-DOS, que permitía acceder al registro de datos temporales (tendencia) y frecuencia (espectro) para cada máquina, punto, dirección o parámetro.

    La funcionalidad más avanzada a nivel de tendencias era la visualización simultánea de gráficos de diferentes puntos o parámetros:

    software de vibraciones MS-DOS

    Obviamente no cabe comparativa con las funcionalidades existentes en la época actual, la entrada software de mantenimiento es otro botón de muestra.

    Sin embargo en el contexto de mis experiencias con el análisis de vibraciones en el sector papelero, las mejoras en tiempos no han seguido las previsiones esperadas por los gestores de mantenimiento.

    Por tanto,

    ¿Cuáles serían las funcionalidades exigibles a un

    Software de Vibraciones en el Sector Papelero

    y porqué del inadecuado rendimiento de estas aplicaciones?

    Ya se comentó en otra entrada de esta misma sección, analisis de vibraciones mecanicas, la necesidad de disponer de todas las características técnicas de los equipos rotativos para un adecuado diagnóstico de la maquinaria, y también en diagnostico de mantenimiento se mostraba un error de análisis por no disponer de un módulo específico del software.


    Por tanto, las dos primeras características serían:

    • Permitir caracterizar los datos técnicos de los equipos rotativos

    Esta funcionalidad existe en los módulos de carácter superior de los diferentes software de ingeniería, y permite tras una adecuada parametrización visualizar las frecuencias de fallo de los componentes de defecto de cada máquina.

    Por el tipo de máquinas existente, con variador de velocidad, es precioso poder parametrizar las diferentes definiciones de frecuencia de defecto en función de la RPM de la máquina. Este dato, que puede variar, entre las diferentes medidas del histórico se obtendría de:

    • El espectro de vibraciones mediante un algoritmo de búsqueda.
    • Como una medida de proceso introducida en la rutas de mantenimiento.
    • Como un dato introducido manualmente en cada medida en el propio calculador de frecuencias.

    Dado que el objeto es mejorar los tiempos de diagnóstico esta última opción parece claramente descartable.

    Ejemplo de este definidor de frecuencias de defecto en un software de vibraciones:

    frecuencias en software de vibraciones

    • Modularización de las funcionalidades en el software de vibraciones

    El precio y nivel de funcionalidad del software adquirido por la planta debe ser personalizable.

    Así, un módulo básico debería permitir únicamente la visualización de datos y carga/descarga de datos; por el contrario, un nivel avanzado debería tener incluso opciones de gestión de usuarios además de acceso a todas las operativas que permitiera la plataforma.

    Este formato modular debe extenderse al resto de herramientas que ofrezca el proveedor de software de vibraciones.

    La extensión no se refiere sólo a nivel técnico sino también a nivel de precios y posibilidades de ampliación, en el sentido de facilitar / bonificar futuras ampliaciones – extensiones del software de vibraciones adquirido inicialmente.

    módulos para software de vibraciones


    Tras estas 2 primeras características entraríamos a las tripas del software de vibraciones.

    En ellas existen siempre las mismas opciones, y son pequeños los detalles que diferencian a unos de otros. Sin embargo, esos pequeños detalles suponen horas extra de trabajo al hablar de años, departamentos y miles de activos.

    Por eso esta última parte del post puede resultar de mayor utilidad al sufrido gestor de procesos productivos, pues detallaré en base a mi experiencia los campos de verdadera valía para los profesionales e ingenieros de la industria papelera:

    • Disponer de opciones de cálculo personalizadas

    Al analizar un gráfico de vibraciones, se usan cursores para identificar frecuencias de falla y relaciones entre ellas.

    Refiriéndonos al espectro de vibraciones, los software básicamente ofrecen los cursores:

    • Cursor principal. Identifica la frecuencia correspondiente a cada línea espectral.
    • Cursor armónico. Identifica las frecuencias múltiplo de una principal.
    • Cursor de Banda lateral. Permite visualizar parejas de frecuencias equidistantes de una central.
    • Cursor de Banda. Establece bandas de análisis entre 2 frecuencias.

    Es habitual que todo software de vibraciones ofrezca estos cursores de análisis, si bien no todos ofrecen cálculos de las energías contenidas en cada una de estas bandas. Esos valores permiten evaluar en forma de ratio la evolución de zonas de falla concretas, más allá del valor energético global de cada medida.

    datos del software de vibraciones

    • Ofrecer funciones de diagnóstico / autodiagnóstico adicionales

    Evaluar una máquina mediante los gráficos e informes de un software de vibraciones garantiza un determinado nivel de fiabilidad en el diagnóstico.

    El salto a niveles superiores de diagnóstico exige según los casos:

    • Usar técnicas adicionales de análisis como ultrasonido, termografía, …..
    • Adquirir módulos o extensiones superiores del software – hardware

    Ahora bien, ya en la actualidad algunos software ofrecen funciones adicionales de diagnóstico, matemáticas – lógicas – estadísticas, que adecuadamente usadas pueden incrementar nuestro porcentaje de éxito.

    fórmulas en software de vibraciones

    De entre estas librerías software se destacarían:

    • Estadísticas: Kurtosis, Asimetría, Valor Promedio, ….
    • Matemáticas: Valor Pk, Energía de Banda, Cepstrum, Logaritmo, …..
    • Lógicas: AND, OR, ….

    Estas últimas, combinadas con un óptimo nivel de alarma, permitiría la automatización de los procesos de diagnóstico de vibraciones quedando la labor del analista más orientada hacia análisis de fiabilidad, causa raíz o planificación.


    Despedirme del boletín y el blog como siempre recordándote que dispones de una sección de comentarios donde plasmar tus dudas o inquietudes sobre el tema del post. Feliz entrada de primavera estimado lector y hasta la próxima.

    despedir artículo sobre software de vibraciones


    Finalmente, y como en cada entrada de boletín se ofrece un tutorial sobre

    Chavetas y Ejes Nervados

    de amplia utilidad para cualquier analista de vibraciones e ingeniero de mantenimiento. El archivo como habitualmente se ofrece en formato PDF.


  • Termografia Mecanica

    Termografia Mecanica

    El mantenimiento mecánico representa una amplía actividad en lo que al análisis de fiabilidad y disponibilidad se refiere. Pero no únicamente desde la labor correctiva, como inconscientemente se tiende a pensar sino también desde la parte de ingeniería de procesos en el sentido de mejorar la eficiencia de líneas e instalaciones productivas. En el artículo se muestra uno de estos casos mediante el uso de la termografia mecanica en el sector químico.

    Desde ese punto de vista, se ha de entender que la termografía es una técnica de amplia uso en el mundo de la ciencia y la tecnología, no solo en la industria en la que se ha asociado fundamentalmente a la detección de puntos calientes en instalaciones eléctricas. La razón habría que buscarla en:

    • Elevada criticidad de buena parte de los activos eléctricos de alta y media tensión.
    • Buena relación costo-beneficio que ofrece como aplicación predictiva, caracterizada como actividad mayoritariamente subcontratada.
    definición de termografia mecanica

    Sin embargo existen aplicaciones mecánicas en la industria donde la termografia resulta la técnica más viable para la detección de fallos o ineficiencias.

    Por todo lo anterior ahondemos en la

    Termografia Mecanica,

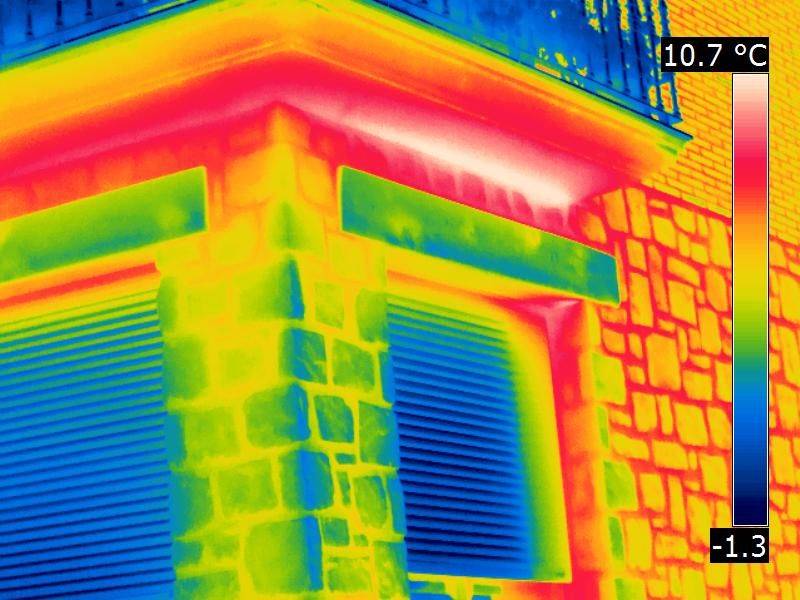
    como la rama del mantenimiento predictivo que analiza componentes e instalaciones mecánicas mediante el análisis de termogramas infrarrojos. Desde esa perspectiva existen un gran número de aplicaciones como podrían ser:

    • Sobrecargas en cojinetes, rodamientos.
    • Fricción en acoplamientos.
    • Ineficientes combustiones en Turbinas de Gas.
    • Fugas en conducciones.
    • Ineficiencias en mecánica de fluidos: bombas, compresores, soplantes, ….
    • Desgaste en sistemas de intercambio térmico: intercambiadores, calderas, ….
    • Rendimiento de líneas de flujo: válvulas, tuberías, ….
    • Óptima funcionalidad de sistemas de almacenamiento: tanques, depósitos, …

    Es una primera lista, pero existen muchas más aplicaciones específicas para cada sector, en las que se recomendaría valorar si una instalación o activo es susceptible de

    ¿Optimizar mediante termografia mecanica?

    mediante el siguiente procedimiento:

    • ¿Se genera presencia o ausencia de calor?

    Nos hemos de preguntar si existe intercambio o variación térmica por mecanismo de transmisión de calor por conducción y convección que permita a nuestros dispositivos de detección (variados en cuanto a nivel de calidad y sensibilidad) la visualización de anomalías y su posible evolución.

    • ¿Se trata de una superficie cercana o lejana?

    Una adecuada distancia y calidad en el encuadre resulta clave para una óptima fotografía en el espectro infrarrojo.

    • ¿Preguntarnos por los Requisitos de Resolución y Sensibilidad?

    Tras los dos análisis previos, hemos de plantearnos qué requisitos necesitamos en sensibilidad (delta térmico) y resolución (delta de resolución gráfica), en función de los que elegiremos el nivel de cámara e inspector termográfico.

    • ¿Es Justificable la Inversión?

    Cualquier inversión o gasto en mantenimiento predictivo debe estar basado en un análisis de criticidad. En el caso de la termografia mecanica dicha criticidad se determinaría en función del coste del problema (en términos de costes de oportunidad) y la frecuencia del problema (el MTBF que podamos obtener a partir de nuestro histórico de fallos).

    fugas y termografia mecanica

    De ese modo se planteó el caso histórico de la entrada en el que se decidió inspeccionar por termografia mecanica una línea de descarga de soplantes de horno en el sector químico.

    Línea de Descarga de Soplantes

    Se trata de una línea de proceso dentro del horno de Hot Oil en una instalación de fabricación de plásticos.

    Analizando el análisis previo se llegó a la conclusión de que se precisaba una resolución y sensibilidad elevadas, pese a lo que el analisis de fallos indicó la necesidad de inspeccionar por termografia mecanica, pues era línea con :

    • Importantes consecuencias para la producción y el rendimiento de la instalación.
    • Intermedia frecuencia de fallo.

    Instalación

    Se trata de línea de tuberías calorifugadas en las que se supone la existencia de mayor temperatura y presión en la línea disparándose los sistemas de control de la soplante, por ineficiencias de la línea.

    Se trata de tuberías de acero al carbono calorifugadas,  por las que circulan gases orgánicos y vapor de agua, que alimentan a la caldera en la zona de Hot Oil.

    termografia mecanica en tuberías

    La inspección se realiza a primeros de Marzo por el inmediato paro preventivo de la planta, con objeto de poder subsanar los defectos encontrados, eliminar la causa raíz del problema y aumentar la fiabilidad y disponibilidad futura de la instalación.

    Dispositivo de Detección

    Se usó una cámara de termografia Modelo Prism DS, que ofrecía 4 veces más de resolución que los modelos estándar, sensibilidad elevada a partir de un rango dinámico de 12 bits, con dispositivos de almacenamiento en formatos de alta densidad (PC Card).

    calidad en termografia mecanica

    Características de la Inspección

    Se usaron las siguientes condiciones de referencia a la hora de obtener los resultados por temperaturas:

    • Temperatura ambiente 25º C
    • Humedad relativa 50%
    • Emisividad 0.10 – 0.85
    • Distancia con respecto al objeto 1 – 4 metros

    La inspección se realiza de una manera secuencial con el proceso, iniciándose en la propia zona de soplantes hasta llegar al horno. Se encontraron dificultades derivadas de la existencia de tuberías de vapor de agua en las proximidades en zonas calorifugadas, que restaron prestaciones a los termogramas tomados en muchas de las vías con tramos verticales.

    Inspección por Termografia Mecanica

    De una manera somera se muestran los resultados más destacados de la inspección realizada:

    • Temperaturas de 110 ºC en zona de válvulas de acero en contacto con tubería interior

    válvula por termografia mecanica

    • Temperatura elevada en zona de tubería interior:

    informe de termografia mecanica

    Conclusión

    Se recomendó limpiar las zonas remarcadas, en las que se cree existía acumulación de suciedad y perdida de laminaridad en el flujo del fluido, esperándose un posterior aumento de temperatura y recuperación de la presión.

    ¿Moraleja?

    Pese a que el informe y el caso de estudio puede no resultar del todo concluyente, y únicamente se pudieron achacar los problemas existentes a las zonas de obvia elevada temperatura, sí pone de manifiesto la metodología y tipo de fallos que pueden detectarse por termografia mecanica.

    También permite corroborar con un caso práctico los aspectos de procedimiento ya indicados en la entrada sobre calidad en termografia infrarroja, pues si se cumple con ellos el cliente (trabajos subcontratados) entiende la dificultad que por las características de sensibilidad, resolución y por el propio diseño de planta tiene el diagnóstico por mantenimiento predictivo.


    Tutorial

    La última parte de la entrada, como habitualmente, muestra un tutorial de apoyo a vuestras labores de ingeniería de mantenimiento. En este caso sobre cargas y esfuerzos por cortadura, teoría y aspectos de amplia utilidad para cualquier fallo relacionado con los sistemas de apriete y fijación de muchos sistemas mecánicos: uniones atornilladas y por remache.


    Despedirme finalmente sugiriéndote que si tienes sugerencias, aportes o dudas sobre el tema del artículo no dudes en usar la sección de comentarios. Es gratuita y recuerda: «mejor intentarlo que quedarse con la duda sin saber qué hubiera pasado».artículo sobre termografia mecanica

  • Proveedores de Mantenimiento

    Proveedores de Mantenimiento

    En procesos de tipo continuo es habitual es notable la importancia que adquiere el fidelizar y conseguir un alto nivel de confianza con los proveedores de mantenimiento, tanto en servicios de reparación como en ingeniería. El artículo trata de mostrar que estrechar esos vínculos comerciales entre proveedor y comprador requiere seguir una velocidad acorde a las características de cada proceso y contrato.

    gestonar los proveedores de mantenimiento

    ¿Porqué Procesos Industriales Continuos?

    Las razones para esta búsqueda de un fuerte compromiso derivan de la importancia del mantenimiento en los procesos industriales continuos, amplificado por el período de crisis estructural que se inicio entre los años 2007 y 2008, y que aún en la actualidad sigue marcando el devenir de buena parte de las plantas industriales.

    Pero como se dijo en la introducción se trata de un fortalecimiento de las relaciones con los proveedores basado siempre en la coyuntura de las relaciones actuales, y en las características de cada sector en estudio. No en vano estos procesos continuos mantienen muchas de las características de la producción que dominaron el siglo pasado, a saber, fuertes cantidades de stocks de materias primas-finales y una muy corta gama de productos.

    proveedores de mantenimiento por proceso

    En ese contexto el fortalecimiento de las relaciones con los proveedores puede tener consecuencias negativas, pues aumentaríamos notablemente su poder de negociación en un tipo de industria con un no muy elevado margen de maniobra:

    • corta cartera de productos
    • excesiva especialización
    • elevada inversión inicial
    • moderados indicadores de fiabilidad en procesos

    «Pudiendo llegar a ser cogestores de nuestra economía de empresa»

    Sector Petrolero

    Pero el caso que se plantea se contextualiza en el sector petrolero, donde en el área de ingeniería de fiabilidad y reparación de equipos existe un amplio listado de proveedores.

    estudiar proveedores de mantenimiento

    Así podemos encontrarnos más de 20 empresas proveedores de mantenimiento en puestas en marcha de refinerias por el gran tamaño de plantas, y por el gran número de activos y consumibles existentes.

    Por ello cada mando intermedio gestiona su parque de proveedores, basándose en criterios tanto económicos como de confianza y prestigio de la empresa suministradora.

    Dar más Poder a los Proveedores de Mantenimiento???

    En ese contexto llevábamos trabajando como proveedores de mantenimiento predictivo con una empresa de logística de hidrocarburos 5 años, representando para nuestra firma una importante partida presupuestaria pero muy especializados en el análisis de vibracion y circuito motor.

    La carga en horas obligó a especializar a 2 técnicos en el proceso y máquinas de este cliente, pero con un crecimiento basado únicamente en la compra de más servicios de mantenimiento para las nuevas instalaciones o para las ampliaciones de las ya existentes.

    Nuestro poder de negociación era bajo, puesto que con una tan amplía cartera de proveedores existía sinergia entre muchos servicios de mantenimiento sin un detallado conocimiento por nuestra parte para afrontar la generación de nuevos contratos y la ampliación de la facturación existente.

    proveedores de mantenimiento sin poder

    Crisis de Demanda

    Pero la fuerte crisis de demanda iniciada en el segundo lustro del siglo hizo que la empresa buscase fortalecer la relación con nuestra empresa, buscando así una mayor seguridad para en el suministro y una más segura prospección presupuestaria y financiera.

    Así se prepararon una serie de reuniones de trabajo con un dossier de los casos históricos más destacados, y el detalle de los ahorros logrados en términos de ratios de disponibilidad y fiabilidad, y una serie de propuestas futuras para ampliar el alcance del programa hacia otras técnicas como ultrasonido y termografía.

    Pequeños pasos en los Proveedores de Mantenimiento

    Debido a las rigideces presupuestarias del cliente no es conveniente un planteamiento excesivamente comercial en estas situaciones. Por ello no se precisan ofertas, replanteamientos de precios, ni una gran actividad de marketing; es más conveniente analizar lo logrado hasta un momento determinado y plantear posibles mejoras sobre ello.

    Es un camino de mejora continua, por otro lado, pese al contexto financiero y de gestión planteado hasta el momento. Es sabido que todo proceso de mejora tiene su base en la actividad de reparación y sustitución de componentes, como una buen asentamiento para iniciar un proceso piramidal que abarque procesos productivos y futuras relaciones de la empresa con su entorno (proveedores, clientes, sociedad, …..).

    mejorar con proveedores de mantenimiento

    Primero: Talleres más unidos

    Por ello un primer paso fue la mejora de la relación de nuestro taller de mantenimiento con el suyo, centralizado para todas las estaciones de bombeo en Madrid. Así, un motor eléctrico cambiado por excentricidad fue objeto de montaje y reparación bajo la supervisión de la dirección técnica de nuestro taller, con una mejora en la curva de aprendizaje de sus técnicos de mantenimiento.

    Segundo: Mejora de las Comunicaciones

    Se implementó el acceso mediante escritorio remoto al servidor central de datos en Madrid; de ese modo se redujeron las llamadas ganándose en autonomía en la realización de cada servicio en campo. Los avisos se emitían tras el cambio en el mismo día de la inspección, sin más que disponer de conexión ethernet en el parque.

    Tercero: Ampliar la Cobertura de Informes

    Este fue un requerimiento propio de la compañía de hidrocarburos, pues el envío de informes PDF previo era excesivo en papel y creaba cierta distorsión sobre las verdaderas conclusiones de cada estudio. El proceso se debía simplificar.

    Por ello se creó un tipo de informe basado en colores que permitía discriminar las conclusiones por cada técnica de control y en el que se incluía la acción correctora para cada componente en estudio, motor o bomba.

    El informe, por su formato, incluso se llegó a vincular al elemento jerárquico motobomba dentro del panel de jerarquía en el software de mantenimiento.

    información con proveedores de mantenimiento

    Cuarto: Control de Gastos

    El cliente entendía que eramos proveedores de mantenimiento especializados, si bien deseaba tipificar las inspecciones entre unas de menor cualificación, y las nuestras con idea de reducir cuantías de gastos.

    Por otro lado, entendiendo que realizar menor mantenimiento predictivo podía generar una mayor indisponibilidad, no se reducirían nuestras intervenciones sino que se realizarían por zonas ampliándose los días de estancia en cada visita.

    Ello obligó a establecer criterios comunes en la definición de estándares de viajes y gastos, mediante el trabajo conjunto de las 2 áreas de administración y finanzas.

    gastos en proveedores de mantenimiento

    Se trataron de pequeños pasos, pues:

    • Su implementación se llevó a cabo en un espacio de tiempo razonable, como máximo en 3-4 meses, gracias al conocimiento mutuo entre cliente y proveedor.
    • Los tiempos de actuación y metodología básica no se vieron afectados, no requiriéndose tiempo adicional de formación.
    • Se mejoraron aspectos clave para la mejora continua como curvas de aprendizaje y tiempos de respuesta ante imprevistos, logrando una diferenciación respecto a la competencia, sin mayores cuantías en los gastos empresariales.

    ¿Te atreves con tus Proveedores de Mantenimiento?

    Desde luego que estas acciones requieren de cierto talento, y también de una cierta complicidad con cada uno de tus proveedores de mantenimiento. Pero es algo que en la situación actual, la crisis ha llegado para quedarse, aún te debes plantear como gestor de un área productiva.

    Los proveedores, como pasó en el caso histórico que te comento, están deseosos por mejorar pero están limitados por el escaso margen de maniobra que se les deja; en muchos procesos productivos aumentar su poder de negociación puede resultar negativo.

    Ahora bien si existe confianza y conocimiento mutuo, gracias a varios años de colaboración, el planteamiento es viable y puede llevarse a cabo sin el visionado de nuestra línea jerárquica más inmediata. Ellos siempre buscan el resultado inmediato y la medida más impactante.

    organizacion-para-proveedores-de-mantenimiento

    Finalmente la habitual sección de

    Tutorial,

    en la que en este número del boletín dispones de un PDF explicándote la base de las integrales como herramientas matemáticas. Son 4 páginas en las que se explica como se llega al concepto de integral y al de integrabilidad, elementos clave en el trabajo para cualquier ingeniero o gestor de mantenimiento. Espero que te resulten de utilidad, puedes bajarte aquí este tutorial de calculo.

    Despedirme hasta el próximo artículo, remitiéndote como siempre a que uses la sección de comentarios para cualquier duda o realimentación sobre su contenido. Cordiales saludos querido lector.despedir boletón sobre proveedores de mantenimiento

  • Formacion y Experiencia

    Formacion y Experiencia

    En nuestra profesión es habitual encontrar técnicos con un amplio conocimiento de la industria, pero que precisan de encauzar su talento hacia los objetivos de nuestra organización. Por eso aunar formacion y experiencia puede resultar clave para un óptimo aprovechamiento de nuestros recursos humanos, contexto en el que mostraremos en el artículo las buenas pautas para la realización de un curso para expertos mecánicos en el sector metalúrgico.

    Además y como es habitual en el blog, tenéis un tutorial al final del artículo. En este caso se os entrega un PDF con fundamentos de mecánica vectorial.

    gestionar la formacion y experiencia

    ¿Porqué aprovechar la Experiencia?

    El Mantenimiento Predictivo se basa en la medición de parámetros indicativos de la salud de activos, y su comparación con niveles de alarma.

    Esa toma de medidas hace que muchos técnicos adquieran una formacion y experiencia valiosa para la optimización de nuestros procesos productivos como:

    • Problemas endémicos de la instalación relativos a una ineficiente mantenibilidad: fugas de lubricante, deterioro de fundaciones, ….
    • Sintomatología colateral mostrada por cada activo ante cada uno de los patrones vibracionales: ruidos, vibración de elementos accesorios, indicadores de proceso,

    Por otro lado el seguimiento de las averías y las acciones correctoras permite optimizar los umbrales de alarma usados en cada activo y medida.

    formacion y experiencia sectorial

    En ese contexto una planta del sector metalúrgico con grandes ratios de mantenimiento y con más de 10 años de experiencia se planteó la necesidad de reducir los tiempos dedicados por sus técnicos y analistas a la conversión de datos en información (filtrado), y que fuesen los automatismos ofrecido por el software de mantenimiento los que cribarán la información haciéndola manejable para los gestores de procesos.

    Por su antigüedad y características de la planta (fabricación de Cobre) se disponía de miles de activos críticos en la base de datos, por lo que ajustar los umbrales de alarma requería de tiempos imposibles en base a la disponibilidad de recursos humanos y técnicos.

    Por ello aprovechar esa experiencia de los técnicos de mantenimiento debía resultar fundamental, para lo que se contrató una

    formacion en técnicas y metodologías 6 Sigma

    Lean Six Sigma

    Ya se expuso un caso práctivo en el blog en relación a esta metodología basada en establecer niveles de tolerancia (o alarma) para una buena funcionalidad de los procesos:

    • Control de Turbinas de Aireación, definición de alarmas basada en estos equipos en depuradoras realizando test de normalidad y estableciendo umbrales en

    Media + 2 * Desviación Típica

    (en realidad se trataría de un 4 Sigma)

    Así se debía plantear el ajuste en esta planta del sector metalúrgico para cada familia de equipos de planta, si bien se debía establecer una categorización que hiciese eficiente el proceso. En el caso planteado para la planta depuradora todos los equipos presentaban morfología similar, a saber, motoreductor (4 polos en el motor) y turbina de aireación de similares fabricantes y funcionalidad.

    six sigma con formacion y experiencia

    Las posibilidades de categorización son casi infinitas, y se usó el curso para debatir y trabajar sobre ello pues como formadores contábamos con la experiencia adquirida, fundamentalmente, con el gran proyecto de automatización indicado en la entrada gestion de contratos, y por supuesto el ya indicado know how de los técnicos de la planta metalúrgica.

    Aunar Formacion y Experiencia en un Curso Taller

    El planteamiento que se debía dar al curso era fundamentalmente práctico y de metodología, por eso calificarlo como un Taller, puesto que el software de mantenimiento se conocía dada la formacion y experiencia de todos los técnicos, analistas e ingenieros del área.

    formacion y experiencia en taller

    Pese a que resulta difícil esquematizar esos aspectos tan prácticos del curso este podría ser el sumario de la formacion realizada:

    Personalización del Software

    Pese a los años de uso del programa, los vicios adquiridos existen por parte de todo personal de operación y mantenimiento. Por ello fue necesaria una formacion mayoritariamente teórica (no más de un 15% de la duración total del curso) sobre las funcionalidades ofrecidas por el software para la automatización en la detección de problemas de nuestros activos de planta.

    Creación de Piloto

    Para llevar a cabo la asignación de umbrales de alarma se hubo de elegir una familia de equipos que potenciarán los aspectos de formacion y experiencia deseados, es decir, que aunaran:

    • Criticidad. Elegir una categoría de relevancia en los aspectos clave sobre los que se orientaba el taller, a saber, reducción de tiempos de gestión.

    Equipos a los que se dedicaban Tiempos de Estudio Elevados

    En este caso la participación fue mayoritaria por parte del ingeniero de mantenimiento.

    • Problemáticas de mantenibilidad y daños colaterales. Se buscaron equipos que sin salirse de la categoría anterior fueran representativos de los problemas mayoritariamente existentes en planta en los 2 sentidos indicados.

    Por el contrario, aquí se incrementó la realimentación por parte de los técnicos de mantenimiento.

    Análisis de la Funcionalidad del Activo Tipo

    Una vez decidido el piloto se estudió la funcionalidad esperada del activo y la ubicación técnica (bancada, área, ….), pues en base a ella se han de definir los controles estadísticos que garanticen la óptima operación futura, y que automaticen la detección de sus fallos e ineficiencias.

    La participación del profesor fue clave para enlazar aspectos de formacion y experiencia, puesto que el salto de la fórmula o la teoría a la práctica puede resultar difícil y restar eficiciencia en el cumplimiento de los objetivos del curso.

    estadística enlace de formacion y experiencia

    Se ha de potenciar el uso de conceptos clave de la estadística como son el de atípico, distribución, valores esperados, … para entender qué pretende cada umbral de control creado, a saber, el de aviso (primera advertencia) y el de disparo (segunda advertencia).

    Asignar Alarmas Globales y de Banda

    Pese a que no se ha comentado el contexto de la entrada es vibración, por lo que una vez decidido el nivel de alarma:

    Típicamente Media + 1 Sigma, Media + 2 Sigma o Media + 3 Sigma.

    se deberá ubicar en las funcionalidades correspondientes de la base de datos.

    Aquí se plantearon de una manera dinámica con una participación coral los modos de fallo y sus frecuencias de vibración esperadas para la familia piloto, con una clara sinergia entre aspectos de formacion y experiencia.

    En base a ello se configuraron las bandas de análisis (puro trabajo de software) y las alarmas establecidas en base a criterios estadisticos.

    Finalmente, nuestra sección de tutoriales, en este caso sobre

    teoría para formacion y experiencia

    Fundamentos de Mecánica,

    y concretamente sobre vectores y su posible aplicación en la modelización de giros (PDF adjunto) en el plano y en el espacio.

    despedida sobre formacion y experiencia

    Despedirme y animarte como siempre a que uses la sección de comentarios, con tus opiniones y realimentaciones sobre lo que te ha parecido este curso-taller que permitió enlazar formacion y experiencia en un complejo mundo como es el metalúrgico.


  • Programa de Lubricacion & notes

    Programa de Lubricacion & notes

    En un artículo reciente de uno de los enlaces del blog se publicaban las bonanzas de un programa de lubricacion basado en ultrasonido.

    Por eso traduciremos el texto y lo comentaremos en la entrada de hoy.

    Además apuntesobre emisiones electrónicas (archivo PDF descargable), de amplia utilidad para el analista lean o de eficiencia de procesos.

    benchmarking en industria
    Puede ser una de las mejores prácticas en industria

    El artículo fue publicado en el siguiente enlace PM and Scheduled or Condition-Based Acoustic Lubrication , dentro de la revista Uptime Magazine en su pasado número de Junio-Julio.

    En la fecha de actualización de la entrada, 2026, este artículo se ha publicado en ReliabilityWeb.

    Su autor, uno de los mayores exponentes dentro del mundo del ultrasonido Jim Hall director ejecutivo del Instituto Ultrasónico (TUI).

    El artículo se titularía, por tanto,

    Programa de Lubricacion por Ultrasonido

    Los sistemas de lubricacion acústica han despegado con los motores plenamente encendidos (frase de la aviación).

    Durante la reciente Conferencia sobre Fiabilidad representantes de varios países remarcaron los éxitos logrados con este tipo de programa de lubricacion, tanto a nivel de ahorros en coste:

    • Número total de Horas Hombre.
    • Cantidades comparadas de Grasa.

    También en los pasados años, muchas compañías han iniciado la implantación de un programa de lubricacion acústica, reemplazando gamas de mantenimiento basado en calendario (por ejemplo, en motores).

    Las nuevas rutas de inspección consistirían en monitorizar la vibración acústica, y si las lecutras superan 8-10 dB sobre la medida previa o medida base, la grasa debe ser revisada.

    Bien con rutas de 30, 60 o 90 días, se detectan necesidades de relubricación y si tras el añadido de grasa los niveles no retornan a los previamente existentes, se podría requerir un análisis vibracional

    Dependiendo fundamentalmente de la criticidad de cada equipo en búsqueda de la causa raíz de los problemas.

    En muchos de estos casos se ha comprobado la valía de un programa de lubricacion como una herramienta de detección de mayor precocidad que las otras técnicas predictivas.

    Los logros hablan por sí solos:

    «con el sistema de lubricacion acústica se han logrado reducciones del 37% en actividades de mantenimiento en motores»

    Durante la mentada conferencia de Fiabilidad varios de los asistentes preguntaron en relación a un programa de lubricacion:

    • «¿cómo os indican vuestros técnicos de mantenimiento programado los engrases realizados sobre los rodamientos de un motor?»

    La gente contestaba mayoritariamente:

    • «Sólo nos dicen que han engrasado, pero sin informarnos sobre la cantidad aportada»

    El problema es que para muchos técnicos esto significa dos, tres o más bombazos de grasa, sin saber si ello implica sobre o sub lubricacion.

    Porque no están usando el ultrasonido como una herramienta predictiva, y porque este tipo de mantenimiento es llevado a cabo con los motores offline (parados).

    Aplicando esta lógica puede existir una elevada probabilidad de sobrelubricación en los rodamientos del motor,

    especialmente si el motor no está en un estado operacional de 24 horas / 7 días semana.

    Es habitual que los técnicos usen la inspección visual para determinar un problema de sobre lubricacion, por ejemplo cuando el lubricante ha forzado los sistemas de sellado del rodamiento.

    En muchos de estos casos internamente pueden haber existido daños, por ejemplo a los bobinados acortando la vida del motor.

    Por ello la implantación de un programa de lubricacion por monitorizado acústico requiere del establecimiento de una medida base, referencia para futuros cambios o incrementos en la señal de dinámica.

    El dato de que

    el 95% de los equipos de ultrasonido usados en el mercado del mantenimiento son digitales 

    debe focalizar el uso del seguimiento del nivel de dB como herramienta base de diagnóstico, y no la interpretación auditiva de lo grabado por el instrumento.

    Esa medida base puede establecerse con una sonda magnética o roscada, fijadas a la superficie de la máquina, y actuando como transmisores de la señal sónica hacia el sensor de ultrasonidos.

    Con el equipo de medida electrónico se puede almacenar la lectura en un breve espacio de tiempo, pudiendo entonces pasar al siguiente rodamiento de motor.

    Con los mejores adquisidores (recordar entrada detector de ultrasonidos) puede registrarse la onda ultrasónica para un más detallado análisis de la señal.

    El hecho de implementar un programa de lubricacion de estas características puede reducir

    • las horas hombre dedicadas a lubricación (sólo se lubrica cuando es necesario),
      • además de reducir nuestros stocks y facturas de lubricante.

    Por otro lado, logras dedicar a tu personal más especializado (analistas de vibración, por ejemplo) a analizar y optimizar el mantenimiento de los equipos más críticos, y no el parque completo de motores.


    Todo ello a añadir al obvio

    ahorro por aumento de disponibilidad ante la reducción de fallos imprevistos.

    La tecnología para estos sistemas ha de ser simple, para que los técnicos de mantenimiento programado la aborden sin dificultad y sin un cambio significativo en sus pautas de trabajo.

    Por otro lado, debes valorar donde está tu Programa de Fiabilidad pues esta herramienta puede integrarse y mejorar lo que ya tienes en Mantenimiento Predictivo (Vibración, Termografía, ….).

    Quizás sí debas redefinir tus procedimientos de trabajo para evitar fallos por sobre o sub lubricacion en motores, para lo que te recomiendo la lectura del artículo «The Fundamentals: How to Write an Effective PM Procedure» (Ray Atkins), que te aportará los elementos clave para su definición.

    En cualquier caso para lograr un óptimo procedimiento para un programa de lubricacion debes cubrir 3 hitos:

    1. Viabilidad.
      • Comienza con un piloto, motores que requieran grasa, preferiblemente de 100% de operación, y valorar la viabilidad práctica de la metodología.
        • Difunde el método y el programa con gente que tenga un amplio interés en la redefinición y que se vean afectados por el procedimiento.
    2. Documentación y Análisis. 
      • Revisa la documentación ya existente, contacta con personal de mantenimiento y producción.
        • Busca, si existen, casos que evidencien la necesidad del procedimiento, y apóyate en el FMEA (análisis de modos y efectos de fallo), herramienta clave de cualquier sistema de mantenimiento planificado.
    3. Escribe tus Procedimientos. 
      • Revisa las hojas técnicas de motores y documentos adjuntos.
        • Apóyate en sistemas informáticos (CMMS), pero siempre ten en cuenta

    Simple, Breve, Seguro, Lógico, Realimentado y Responsable


    Bueno, hasta aquí este completo artículo de Jim Hall, que me parece de notable interés pues la

    Lubricacion

    es uno de los principales problemas que puede aparecer en maquinaria rotativa.

    Lo avalo con mi experiencia en los diferentes sectores donde puedo citar los siguientes ejemplos:

    • Mala calidad de grasa: sector alimentario o papelero o cementero.
    • Problemas con rutas de mantenimiento por lubricacion: sector energético o depuración o químico petrolero.
    • Sobre lubricacion: sector alimentario,
    • Sub lubricacion: talleres de mantenimiento y reparación.

    y un largo etcétera.

    mantenimiento por programa de lubricacion
    Mantener con programa de lubricacion

    Como véis un

    Análisis por Industrias

    conduce a la conclusión que aporta Jim Hall en su artículo: existen deficiencias en la organización de las rutas por mantenimiento planificado. 

    Así, en muchas de esas empresas la adquisición e implantación de un programa de lubricacion ha llevado a establecer rutas programadas de lecturas de dB en equipos, descargas de datos y posterior análisis de las necesidades de lubricación.

    Todo ello con una mínima inversión en recursos y formación, y con unos ahorros probados fundamentalmente a nivel de disponibilidad pues una adecuada grasa es una garantía para

    evitar el más frecuente de los fallos en rodamientos .

    (el 35% de los fallos se origina por problemas con la lubricacion) (datos antiguos ante la situación de desempleo de Admin – RubenLorenzoAraujo)
    costo beneficio

    Para un mayor detalle sobre la naturaleza de un programa de lubricacion os recomiendo leáis la entrada sobre teoria de polimeros, donde se detallan aspectos constructivos y de morfología de cualquier lubricante industrial.

    Pero me gustaría añadir una utilidad adicional de un Programa de Lubricacion Acústica como es

    Monitoreo de Rodamientos con Carga Variable,

    puesto que la grasa óptima que requiere cada rodamiento depende de la carga dinámica de la unidad.

    Pero en la mayor parte de los casos no se logra la precisión conseguida con los ultrasonidos, fundamentalmente por:

    • Niveles de umbrales establecidos.
    • El ultrasonido usa filtro de banda estrecha, y energía de corta longitud de onda.
    cargas en un programa de lubricacion

    Un caso notable para esta aplicación son los

    Motores accionados por Variador.

    En estos casos puede existir una variación continua de velocidad, como en :

    • programa detallado en la entrada informe de analisis de aceite lubricante, en el que además de una variación continua de carga ,
      • podían existir variaciones significativas entre las diferentes medidas históricas.

    En estos equipos, con menor carga operativa que la de diseño, el uso de un programa de lubricacion permitió:

    • detectar fenómenos de sub lubricación y aparición de transitorios por contacto metal-metal.
    • detectar fenómenos de sobre lubricación, con elevados niveles de fricción (dB), y con posibles consecuencias sobre elementos adicionales (bobinados, …).
    • apoyar a otras técnicas como la vibración en la diagnosis de fallos en rodamientos, por las características de aquel circuito eléctrico.
    motores con variador
    Evitar que los motores con variador acaben achatarrados

    Fallos todos ellos que, de no haberse detectado hubieran generado posibles paros de máquinas, largos tiempos de reparación, …. además de la optimización en las cantidades de grasa consumidas.


    Para concluir te presento este tutorial sobre

    Emisión Electrónica,

    aspecto de notable relación con algunos aspectos del ultrasonidos, por ejemplo, el efecto corona; pero fundamentalmente en relación con la eficiencia de procesos y lean manufacturing.

    Si quieres acceder a esta formación online puedes descargarte el PDF desde el siguiente enlace Emisión Electrónica.

    Es el apunte más extenso hasta la fecha: son 7 páginas nada menos.

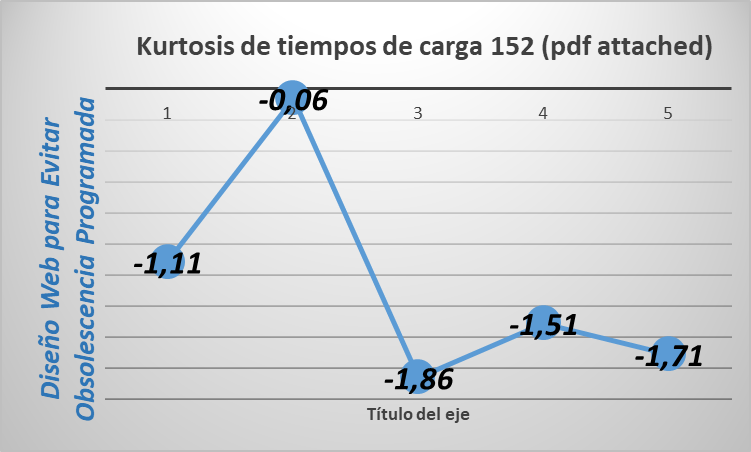
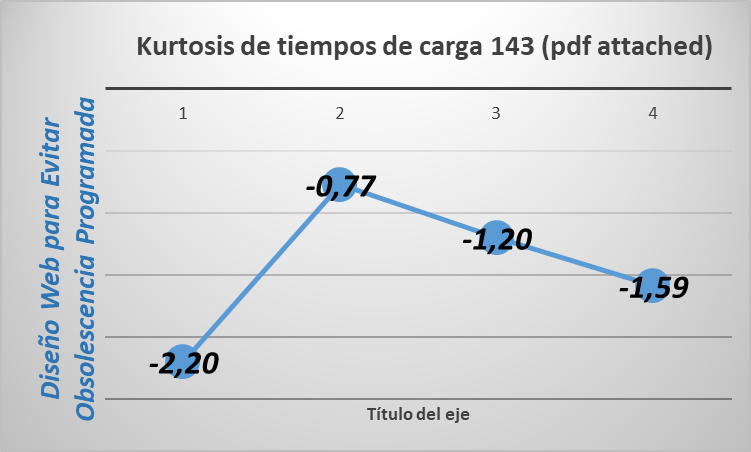
    kurtosis
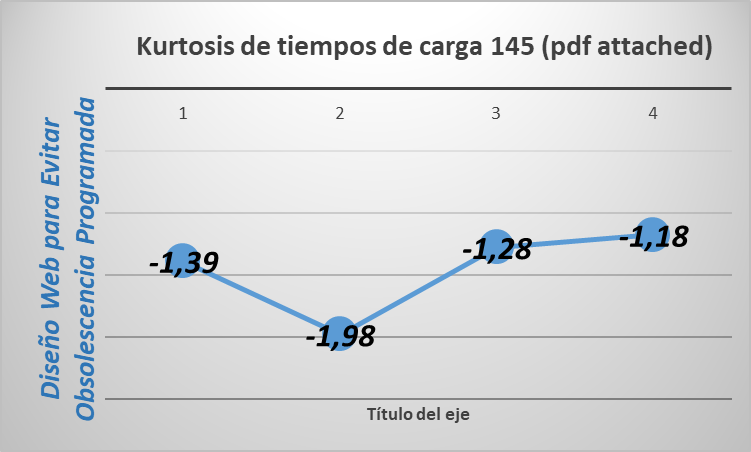
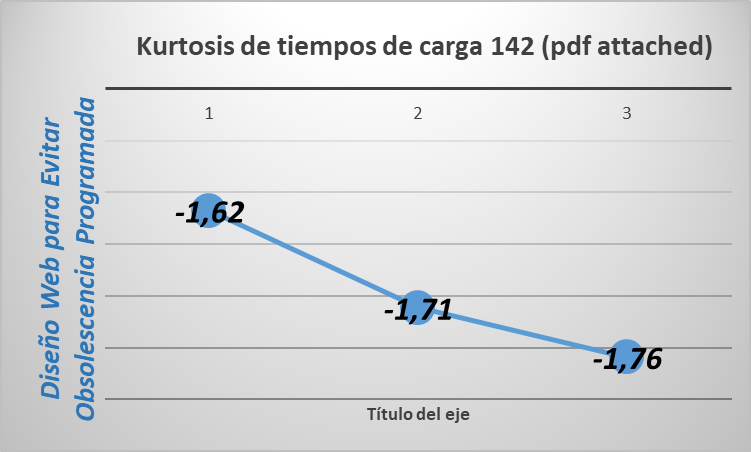
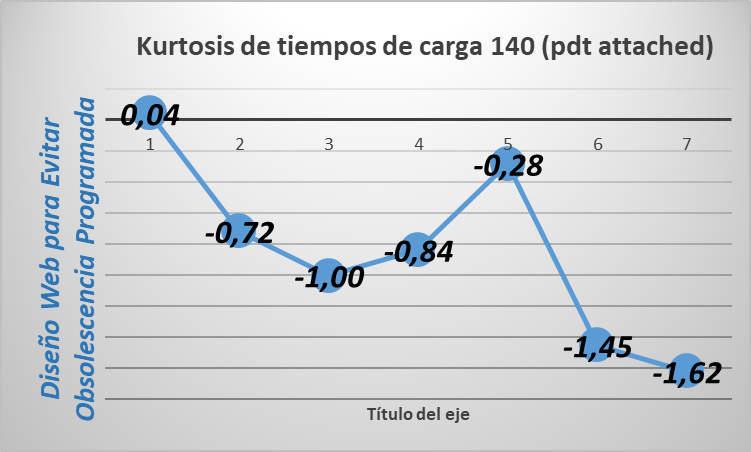
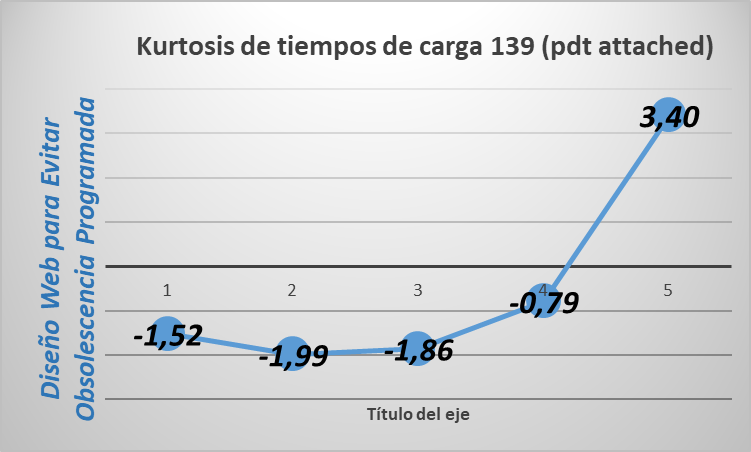
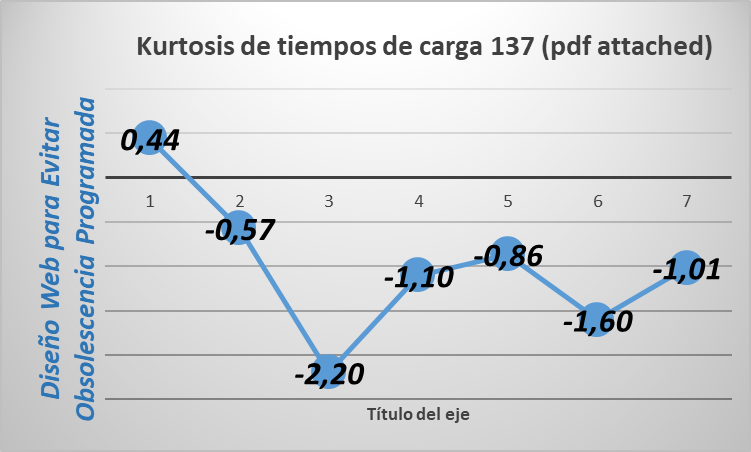
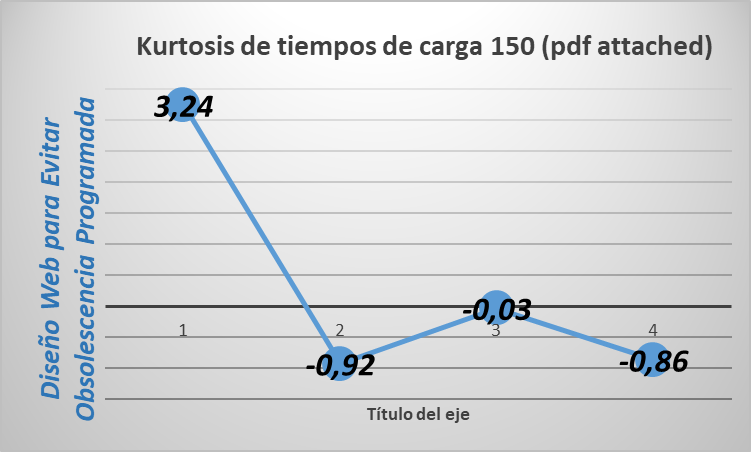
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Curso de Electrotecnia & notes

    Curso de Electrotecnia & notes

    Particularmente y por su importante aplicación un curso de electrotecnia es, sin duda, algo exigible para cualquier profesional que trabaje en actividades relacionadas con Ingeniería de Máquinas.

    Sin olvidar que conocer las técnicas de ingeniería constituye la base de conocimiento necesaria para cualquier actividad de gestión.

    Por otro lado el éxito en cualquier mantenimiento puede basarse en formación, como bien se indica en el Diagrama de Actividades del Portal.

    gestión de curso
    Un modelo de más a menos en gestión de curso

    Por ello esta entrada os mostrará

    «las características de curso de electrotecnia, para satisfacer la demanda actual de gestores del parque eléctrico «

    formacion con curso de elctrotecnia puede ser clave según diagrama de actividades

    Objetivos

    Este curso pretendería formar al alumno en los aspectos constructivos, de ingeniería y de proceso en relación a máquinas e instalaciones eléctricas.

    Con ese conocimiento se lograría una adecuada aproximación a labores de mejora continua y lean, necesidades básicas en el día a día de cualquier profesional de hoy en día (hablamos de bien avanzado l siglo XXI).

    Teoría h2

    En base a ese objeto el curso de electrotecnia estaría fundamentalmente orientado a la teoría, si bien siempre teniendo en cuenta que para labores de gestión y mejora en temas eléctricos se precisa de una amplia base en ingeniería fundamentalmente a nivel de:

    1. Física de Campos y Ondas.
    2. Ciencia de Materiales.
    3. Álgebra y Notación Vectorial.

    Por lo que la formación en pura electrotecnia se debería complementar con aspectos clave de la base requerida en ingeniería.

    La organización de estos contenidos dependería del propio instructor en realidad, y quizás también de la naturaleza del alumnado, pero de manera general por la complejidad de muchos de los conceptos sería conveniente una exposición en cadena (de menor a mayor especificidad) de los mismos.

    organización en curso de electrotecnia
    Sin una base, ¿cómo un curso de electrotecnia?

    Práctica h3

    Sin lugar a dudas que el curso incluiría contenidos prácticos, pues todos conocemos la diferencia entre el trazo teórico y práctico en el entorno industrial, pero el contenido sería menos intensivo en horas y exigencia frente a la parte de teoría.

    En este caso puede resultar crítico el material didáctico a usar en un aula de formación, por las características de la electrotecnica y la maquinaria analizada, por lo que quizás pueda requerirse el uso de material multimedia en el curso.

    Esta parte práctica también podría concienciar sobre necesidad del adecuado conocimiento de equipos e instrumentación de medida usados en planta:

    • Características
      • y Especificaciones
    • Ventajas
      • e Inconvenientes.
    voltímetro y simbología

    Curso de Electrotecnia

    El curso desarrollado en esta entrada podría plantearse en un formato de 2 días de una manera más justa en contenidos, o en 3 días más liberado de tiempo.

    Una primera aproximación sería desarrollar:

    • en un primer día los aspectos relacionados con la base de la electrotecnia e ingeniería.
    • en el segundo formación sobre cada tipo de componente o máquina eléctrica, además de los contenidos prácticos del curso.

    1º Día de Curso

    curso de electrotecnia son circuitos
    No sólo circuitos sino también curso de componentes

    En este primer día se debería hablar sobre los conceptos básicos de Física, Materiales y Campos:

    • Carga Eléctrica
    • CampoEléctrico, Líneas de campo y Superficies de Nivel.
    • PotencialEléctrico, Diferencia de Potencial. Gauss.
    • Conductores. Carga Estática.
    • Campo Electrostático, Energía.
    • Dipolo eléctrico, Potencial y campo.
    • Polarización de la materia, Dieléctricos. Susceptibilidad eléctrica.
    • Ferroelectricidad, piroelectricidad y piezoelectricidad.
    • Conductividad Eléctrica. Conductores y Semiconductores.
    • Potencia de la corriente eléctrica.
    • Circuitos eléctricos. Componentes.
    • Electromagnetismo.

    Obviamente, por el no excesivo tiempo para el desarrollo de los contenidos, se aconseja el uso de material multimedia avanzado y unas buenas presentaciones que puedan complementar la exposición y el desarrollo presencial del curso de electrotecnia.

    2º Día de Curso

    Tras la asimilación de la base conceptual se puede iniciar el desarrollo de los aspectos propios de la electrotecnia debiéndose incluir los siguientes contenidos:

    • Corriente Alterna y Continua.
    • Bobinas y Condensadores.
    • Circuitos Eléctricos Trifásicos.
    • Transformadores. Ideal, Monofásico y Trifásico.
    • Autotransformador. Transformador de Medida.
    • Electrometría (Posible Práctica).
    • MáquinasAsíncronas.
    • Máquina de Inducción.
    • Motor Monofásico.
    • Motores Síncronos.
    • Máquinas de Corriente Continua.
    • Otras Máquinas Eléctricas.
    especialización con curso de electrotecnia
    los transformadores están olvidados en mantenimiento

    Se trata de un día formativo más orientado a una temática con la que el alumno puede tener un contacto más habitual.

    Por ello puede ser conveniente el uso de casos históricos que el alumno asocie con los problemas en su planta, y para los menos expertos igualarles a los de mayor conocimiento de entre los asistentes al curso de electrotecnia.

    Sugerencias

    Como verás también aporto una serie de sugerencias para la gestión de la formación que seguro te resultarán de utilidad cuando se ha de encontrar un equilibrio entre

    Profundización en Aspectos Técnicos vs Sintetizar la Naturaleza de los Procesos Eléctricos

    , conceptos aparentemente antitéticos y que conviene manejar con cierto talento.

    No olvides, que el planteamiento del blog (diagrama de actividades) es:

    mejorar con curso de electrotecnia

    Finalmente y como viene siendo habitual en las entradas de boletín la sección de

    Apunte

    estando la temática en este número muy relacionada con la eletrotecnia, puesto que muestra teoría básica sobre magnetismo.

    Nada menos que 6 páginas PDF en las que se detallan las características del magnetismo terrestre, su historia y características.

    Un archivo a archivar pues buscarás lectura más ligera para estos días de habitual descanso y asueto veraniego.

    ¡Que disfrutes un buen mes de Agosto!


    Evaluar el comportamiento de

    Internet

    vía la kurtosis de tiempos de carga.

    El servidor de webempresa con 7 servidores aleatorios de curso SEO de la UNED.

    Es que internet se ha quedado corto para mantenimiento y sus necesidades: luego entró 4.0

    Sobre todo quiero hacer ver que hay URLs, medida para cada una es diferente, donde falla internet o arquitectura cliente – servidor.

    kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.

  • Maquinaria Rotativa (& NOTES)

    Maquinaria Rotativa (& NOTES)

    La maquinaria rotativa es el tipo de activo en el que suele estudiarse la vibracion.

    Desde ese punto de vista el sector alimentario ofrece un elevado caudal de posibilidades por el gran número de equipos existentes.

    ¡Pero no se puede controlar todo!, por lo que centraremos el artículo en los criterios usados para la definición de un óptimo listado de maquinaria para análisis de vibraciones.

    vibraciones

    Tecnologias Predictivas

    Como sabéis se usan para dar nombre a una buena parte de las etiquetas del portal:

    • Vibración
    • Termografía
    • Análisis de Aceítes
    • Ultrasonido
    • Análisis de Corriente Eléctrica
    • Inspección Sensorial

    Cada una de ellas presenta unas características que se convierten en ventajas o inconvenientes en función del tipo de maquinaria sobre el que se apliquen.

    En ese sentido podéis recordar la entrada previa del blog, Tecnologias Predictivas, en la que se hablaba sobre la necesidad de crear una

    Matriz de Salud de Activos,

    herramienta que nos permitía delimitar las técnicas más adecuadas a usar por el tipo de equipo.

    matriz de activos
    matriz de salud de activos ya estudiada con anterioridad en el blog

    Ello exigía un detallado conocimiento de la funcionalidad de cada activo, así como de cada una de las técnicas

    En definitiva ver qué ofrece cada tecnología para la casuística de nuestra planta y maquinaria rotativa.


    En el caso de la vibración es clara la idoneidad de su uso en maquinaria rotativa porque:

    1. Todos los equipos vibran como consecuencia de las fuerzas que actúan sobre sus elementos rotativos.
    2. Un aumento o cambio en las características base de la vibración indica una anomalía o inicio de falla en la maquinaria rotativa.
    3. Los patrones del cambio vibracional se pueden relacionar con la naturaleza de cada perturbación existente.

    Maquinaria Rotativa

    El sector alimentario presenta la mayor cantidad de equipos rotativos, hablando en términos de número de unidades o ubicaciones.

    Por ello resulta crítico la definición de un adecuado listado para su seguimiento predictivo.

    Cada industria ofrece su propia particularidad de equipos:

    • La aceitera tiene una abundante cantidad de prensas, hornos, mezcladores, ….
    • La azucarera bombas y centrífugas….
    • Las tomateras pasadoras y refinadoras ….
    • Las plantas de harina molinos y centrífugas ….
    maquinaria rotativa tipo

    ¿Vibración?

    Y así un largo etcétera, debiéndose analizar para cada tipo de maquinaria rotativa la idoneidad de la técnica vibracional en base a los 3 puntos anteriormente indicados, para lo que se debe analizar:

    Características de los Fallos dominantes y más frecuentes de cada activo y naturaleza de las vibraciones asociadas.

    maquinaria rotativa vibra

    Contraejemplos

    • Apoyos exteriores de los prensas en el sector aceitero, en los que existe una elevada carga axial por el flujo del producto con rodamientos de doble hilera de bolas.
      • Su baja RPM genera elevados desplazamientos y cargas sobre el lubricante que aconsejan el uso de otras técnicas como el ultrasonido.
    • Centrífugas en el sector azucarero, suelen trabajar con largos ciclos de carga-descarga que generan desequilibrios
      • , con importantes carga sobre el lubricante recomendándose el uso del ultrasonido frente a la vibración.

    Análisis Fallos

    Se trataría de jerarquizar en base a criterios de:

    • Frecuencia de Aparición.
      • Nos debemos apoyar para ello en el histórico de averías e intervenciones de nuestra planta.
    • Criticidad del Fallo.
      • Nos debemos apoyar en el conocimiento de las áreas, zonas y equipos de nuestra planta, y las consecuencias de sus fallos para la funcionalidad general o parcial de cada instalación.

    cada activo, con nombre y apellidos, de los tipos de maquinaria rotativa anteriormente comentados.

    lay out de maquinaria rotativa

    Contraejemplos

    • En plantas de envasado los procesos continuos de producción con cargas pulsantes asociadas a preparación de equipos,
      • no es adecuado el análisis de vibraciones para los motoreductores y rodamientos de líneas de transporte, pese a su criticidad para la instalación.

    Ponderar la Criticidad de cada Ubicación

    En la mayor parte de las industrias se suelen usar ponderaciones cualitativas de la criticidad basándose en la operativa de cada elemento de maquinaria rotativa en relación a aspectos como:

    • Su uso como elemento de reserva.
    • Su operación en modo continuo.
    • Su funcionamiento intermitente.

    dentro de los activos críticos obtenidos del análisis de fallos previo.

    De modo que a los equipos se les etiqueta con un código secundario de criticidad, por ejemplo A, B y C.

    Esto resulta a todas luces insuficiente en un sector como el alimentario puesto que la cantidad de ubicaciones precisa de indicadores cuasi porcentuales, que permitirá ponderar tiempos de trabajo, prioridades y la gestión del mantenimiento y sus necesidades para cada máquina rotativa de la planta.

    maquinaria rotativa crítica

    Contrajemplos

    •  El número de horas de operación de 2 equipos del 100% en las bombas de alimentación de caldera no se tuvo en cuenta en esta cuantificación de prioridades.
      • Sin embargo la planta sí sabía que uno de los equipos se usaba en el 75% de las horas, y de manera informal se tuvo en cuenta en la gestión futura su mantenimiento.
    • La criticidad del área no se incluye típicamente en la ponderación; sin embargo por las características de ciertas zonas la maquinaria rotativa se ve sometida a desiguales niveles de stress lo que debería influir en sus necesidades de mantenimiento futuras.
      • Al igual que en el caso anterior existen prácticas informales en el día día que tienen en cuenta este aspecto de la operativa de planta.

    Gestión

    La demanda del sector alimentario es fácilmente modelizable, pues se basa en las necesidades de orden primario del consumidor salvo en aquellas que tengan algún tipo de operativa estacional.

    Por esa razón las características de ciertas operaciones de mantenimiento es gestionada a la carta por el personal de operación.

    Por ello el mantenimiento predictivo puede perder parte de su valor como elemento no intrusivo y de control eficiente de la disponibilidad de equipos de planta.

    Un conocimiento de estos aspectos, basado en el know how adquirido en la fase de auditoria de procesos permitirá establecer un orden del listado de equipos de maquinaria rotativa basado tanto en aspectos técnicos (criticidad) como de gestión (gestión de tiempos improductivos en planta).

    producción con maquinaria rotativa
    GESTIÓN ES POSIBLE EN MAQUINARIA ROTATIVA


    Y finalmente un breve

    APUNTE

    sobre Series de Fourier, introductorio y de amplia utilidad para aquellos que quieran entender la naturaleza matemática de las líneas y elementos que aparecen en el espectro de vibraciones, y también para aquellos amantes de las ecuaciones diferenciales y el algebra lineal.

    sON 5 PAGINAS EN PDF.

    Sin más despedirme hasta la próxima entrada y desearte un feliz verano,

    kurtosis
    Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.

  • Cogeneracion Electrica ; (& notes)

    Cogeneracion Electrica ; (& notes)

    Llevaba tiempo sin crear entradas en la sección de bibliografía, y en este post hablaré sobre un libro sobre cogeneracion electrica.

    Por otro lado me ha permitido mantener un contacto activo y actualizado con la temática en mi actividad profesional en este siglo XXI.


    En la parte final disponéis de un apunte sobre unidades de electrostática y magnetismo.


    Se trata del libro

    Cogeneración, de Mario Villares Martín

    publicado por la editorial FC.

    Mario Villares Martín

    Ingeniero Industrial por la Universidad de Cataluña, diplomado en Ingeniería Medioambiental y Master en Dirección y Administración de Empresas.

    Además ha cursado estudios de Cogeneracion electrica en la UPC y de Protección de Instalaciones Eléctricas.

    libro ingeniero
    un autor de prestigio

    Ya se habló sobre la

    Cogeneracion Electrica

    en la entrada sobre ciclo combinado , en la que se explicaba que

    este proceso permite obtener energía electrica mediante la combinación de ciclos térmicos de gas y vapor.

    definición dada por admin RubenLorenzoAraujo

    dentro de la etiqueta

    sector energético.

    Si bien existe en ingeniería técnica, y por ende, en mantenimiento el concepto de cogeneracion electrica para otros sectores.

    Definición en «los otros»

    El concepto de cogeneracion deriva de la producción combinada de energía electrica y calorífica por cuanto parte de la energia calorífica generada en la turbina de vapor es reaprovechable para otro tipo de procesos.

    Este tipo de centrales se pueden encontrar en la mayor parte de las industrias como el

    papelero

    donde existe una amplia demanda de energía calorífica.

    En estos casos de simple cogeneracion electrica el rendimiento de la instalación se maximiza cuando se combinan los ciclos de  Rankine en contrapresión) y de Brayton (gas).

    problemas de rendimiento siempre que hay termodinámica; pero no importa pues no se generan residuos.
    ciclos en cogeneracion electrica
    compleja la teoría en cogeneracion electrica, es termodinámica avanzada. Pero se usa para no generar residuos en ingeniería técnica, especialidad de química industrial.

    Proceso en «los otros»

    La cogeneracion electrica, por tanto, no es sino una aplicación adicional de todo lo anterior al lograr combinar las energías térmicas de gas y vapor para realizar un doble proceso generación electrica.

    la energia calorífica del proceso (obtenida del gas usada para la generación directa) la que se usa para crear vapor de alta presion y el ciclo térmico correspondiente, y la energía para mover el segundo alternador.

    la segunda cogeneracion electrica, que se da ingeniería técnica industrial especialidad de química; pues RubenLorenzoARaujo, ingeniero superior de organizacion al no conocerla se compró este libro de un autor de prestigio.


    Cogeneracion electrica

    Del libro destacaría su fácil y amena lectura para gente que cuente con formación.

    En mi caso personal supuso la oportunidad de promocionarme mediante un campo que como se ve en la actualidad es la forma de energía no renovable con mayor ratio de crecimiento.

    En el sentido que conozco la ingeniería base pero como dije antes, no los procesos (ingeniería técnica especialidad química) que en ella tienen lugar.

    Como en anteriores entradas de la sección se mostrará el título de los principales capítulos del libro cogeneracion electrica y los pasajes más destacados a juicio del autor del blog.

    C1. Conceptos

    «Energía Utilizable o Exergía

    Es el trabajo máximo que puede realizar un sistema, en unas condiciones termodinámicas determinadas, que tiende, mediante una transformación reversible a su estado de agotamiento.

    fórmulas de cogeneracion electrica
    formula de exergía

    El estado de agotamiento de un sistema termodinámico que sólo intercambia calor con el medio circundante se consigue cuando las

    condiciones termodinámicas del sistema se igualan a las del medio exterior, por lo que no puede haber más intercambio térmico y el sistema definido se confunde con el medio circundante….»

    C2. Ciclos para la Cogeneración

    «Ciclo Rankine

    Existe otro ciclo termodinámico llamado de Rankine que es el ciclo básico de las turbinas de vapor donde el combustible, o el aporte energético primario, no actúa sobre la máquina en sí sino a través de un fluido cuya entalpía ha sido elevada por la oxidación violenta de un combustible con su respectivo comburente…..«

    C3. Turbinas a Gas

    «Se trata de un sistema termodinámico abierto.

    La turbina de gas es una turbomáquina térmica cíclica motor y está constituida por un compresor para el aire comburente, una o varias cámaras de combustión y una turbina accionada por los gases calientes procedentes de la o las cámaras de combustión.

    Recordando su ciclo termodinámico para cogeneracion electrica vemos que el trabajo ideal es una expansión isoentrópica y que el aporte energético se realiza a presión constante.

    Es condición, pues, que en todas las turbinas de gas el combustible entre en la cámara de combustión a la misma presión que el aire comburente…..»

    C4. TurbinaVapor.

    «GENERALIDADES más allá de cogeneracion electrica

    Las turbinas son los elementos motores más antiguos que existen después de la tracción animal.

    Podemos hacer memoria recordando los molinos de viento y los molinos de agua.

    Actualmente la energía eólica está proliferando vertiginosamente.

    Es por tanto una tecnología ampliamente probada y experimientada y, aunque las turbinas de gas son mucho más delicadas, pues giran a un  gran número de revoluciones por minuto, entre 3500 y 25000 rom, se puede comprender la complejidad técnica que eso supone, pues cualquier desequilibrio en la masa de giro da como resultado que el vector momento cinético se desvíe del eje de giro provocando enormes tensiones sobre los cojinentes de rodamiento…..»

    vapor en cogeneracion electrica

    C5. CalderasRecuperación

    «Dejando a un lado las elucubraciones, pasemos a definir las calderas de recuperación.

    Existen dos tipos:

    Pirotubulares. piro viene del griego y significa fueto, lo que significa que el fuefo, o mejor dicho, los homos calientes pasan por tubos que están sumergidos en agua y por radiación calientan ésta hasta la vaporización recalentando luego ese vapor hasta las condiciones de presión y temperatura de diseño de la caldera……»

    C6 Motores

    «Parámetros característicos de un motor alternativo o de combustión interna.

    A partir del diagrama real de indicador de la máquina puede establecerse el trabajo indicado como suma algebraica de las áreas delimitadas por dicho diagrama …..»

    C7 Ciclos de la Cogeneracion

    «Ciclo Combinado

    La planta de ciclo combinado es una optimización de la de ciclo simple con la instalación de una turbina de vapor de contrapresión, ya que los gases de la turbina se encuentran a una temperatura suficientemente elevada para producir vapor sobrecalentado a alta presión.

    Esa mejora, en general, producen un incremento en la energía electrica generada que puede compensar la extrainversión derivada de la instalación de una caldera de alta presión, la turbina de vapor y la necesidad de un tratamiento de agua más riguroso que en la planta de ciclo simple ……

    C8. Control y regulación de Cogeneracion

    «Sistemas de control tradicionales

    Los sistemas de control tradicionales, basados en la electrotecnia discreta e integrada y con un componente básico principal, el amplificador operacional, permiten realizar funciones de control generalmente puntuales, de control con unos o pocos parámetros simultáneamente.

    El principio básico y más difundido es el de controll PID o Proporcional, Integral, Derivativo en el que, por medio de la medida del parámetro a controlar, y su comparación con una referencia, se genera una señal de error que actúa sobre el regulador constituido por amplificadores operaciones y …..»

    C9. Dónde instalar cogeneracion electrica

    «Empezando por los sectores más primarios en la cadena industrial como son:

    Minería y extracción: en esta actividad el consumo de energía térmica se destina principalmente al secado de los minerales extraídos utilizando la técnica de atomización principalmente.

    La curva de demanda energética diaria es bastante regular y es una actividad de más de 75000 horas / año de utilización energética. …..»

    C10. Proyecto Cogeneracion

    «Estructura del Proyecto

    Debe constar de una memoria técnica donde se describa el punto de enfoque elegido. No debemos olvidar que se trata de un proyecto, son sus particularidades que lo diferencian de otros.

    Así nuestro proyecto constará de

    1. Memoria técnica
    2. Pliego de condiciones
    3. Cálculos justificativos
    4. Planos y esquemas
    5. Estado de mediciones
    6. Presupuesto

    C11. Rentabilidad de cogeneracion electrica

    «La entrada en el diagrama se realiza por el gráfico de rendimiento en el que se debe determinar, en primer lugar, la relación calor / electricidad de la instalación cogeneración, para lo cual se necesita un pequeño esquema de la instalación de cogeneracion en el que se está pensando y donde se refleje en unidades coherentes:

    El consumo total de combustible (suma de los distintos consumos de combustible en todos los equipos de la instalación de cogeneracion: motor, caldera de recuperación, ….)

    Anexos

    • Anexo I. Marco legislativo de la Cogeneracion
    • Anexo II. Breve historia de la Termodinámica
    • Anexo III. Casos Prácticos
    • ANexo IV. Protecciones Eléctricas en Plantas de Cogeneracion
    • Anexo V. Tablas

    Tras el resumen comentaros que este libro de cogeneracion electrica no llega a las 300 páginas por lo que añadiría ese factor (su accesible tamaño) como una ventaja más para su lectura.

    manual sobre cogeneracion electrica

    Finalmente y como es habitual en todas las entradas de boletín se os entrega este tutorial sobre

    Electrostática y Magnetismo,

    concretamente sobre las unidades usadas para la medida de sus  magnitudes, empezando por su descripción en el sistema cegesimal (CGS), ya prácticamente en desuso, y finalizando tras esa contextualización con el detalle de las mismas en el sistema internacional de medida (SI).

    Son 4 páginas en PDF.

    Despedirme deseándoos un feliz final de mes de Mayo y buena entrada de Junio.


    kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.

  • Optimizacion de Bases de Datos

    Optimizacion de Bases de Datos

    Una gran demanda en nuestro trabajo en ingeniería es la optimizacion de bases de datos, algo que se torna en prácticamente obsesivo en el sector cementero.

    Por ello no podía faltar un post que orientara sobre este proceso con el detalle de ciertas plataformas software.

    Como en el resto de entradas de boletín (se recuerda que en su día hubo una lista de subscriptores y envio por email) tenéis un apunte que se ubica al final del post.

    En este caso hablando sobre variable compleja, algo que os permitirá ampliar vuestra base de ingeniería para futuros procesos de I+D.

    programaciónn

    ¿Porqué el Sector Cementero?

    Desde luego si os fijáis en las entradas de esta etiqueta veréis que la mayor parte se orientan hacia el software.

    En realidad cualquier intento de mejora en este sector pasa por la optimizacion de acceso y tiempos de tratamiento en estas plataformas de información.

    Las características del proceso productivo en este sector obligan a ello puesto que:

    • Existen equipos críticos con baja velocidad de giro, algo que incrementa los tiempos de inspección y mantenimiento.
    • Existe un fuerte stress ambiental, con elevadas y severas medidas de seguridad para los trabajos de campo.
    • La deficiente mantenibilidad de ciertos equipos pone en entredicho el mantenimiento predictivo.
    • Las plantas tienen un gran número de activos, cuestionándose la rentabilidad de tamaño de plantilla dedicada a labores de inspección y mantenimiento planificado.
    • El elevado tamaño de las bases de datos puede exigir de espacios excesivos para backup en servidores.
    tamaño de plantillas

    Planteamiento

    Cuando se configuran bases de datos, en el contexto de un mantenimiento predictivo, es habitual usar modelos o plantillas predefinidas por el software, que son válidas para cualquier industria.

    El propio manual de software así lo recomienda.

    Máxime cuando se tienen gran cantidad de activos como en este sector.

    Y una vez implementada las bases datos resulta harto complejo su optimizacion, pues se ha de realizar desde programación SQL típicamente inaccesible para el operario de mantenimiento.

    Pese a que los ejecutables PARA OPTIMIZACIÓN DE BASES DE DATOS resultan bastante amigables en cuanto a diseño y usabilidad.

    Y ya no digamos recuperar un backup para optimizacion de bases de datos: hay se necesita un profundo conocimiento de morfología de tablas y registros.

    Por ello suele requerirse el asesoramiento de un consultor experto en bases de datos y en el sofware utilizado.

    Para recuperar un backup o analizar errores en optimizacion de bases de datos se requiere de un experto.
    trucos optimizacion de bases de datos
    la optimizacion de bases de datos no es una labor popular y que se realice fácilmente sin el apoyo de un consultor externo.

    Manuales h3

    En los manuales suelen figurar scripts de SQL pero un par de ello; y con el CD de instalación se vuelcan varios al PC pero no suficientes.

    Es el fabricante o suministrador quién conoce esos más scripts.

    En ese sentido para un

    buen soporte1

    al trabajo de este experto, por parte de una plantilla de mantenimiento estresada, se debería planificar en

    Días de trabajo sin acceso a la plataforma

    No es estrictamente necesario que se observe por parte de técnicos el trabajo del «experto».

    Porque en muchos casos su trabajo viene limitado por el hecho de que «se arrastan defectos» al usarse las plantillas con copy – paste a tutiplen.

    Únicamente garantizarle movilidad absoluta por el explorador de archivos, tanto en configuraciones locales como cliente servidor; para una segura optimizacion de bases de datos.

    Además personalmente yo (admin RubenLorenzoAraujo) preparaba informes de lo que hacía en optimizacion de bases de datos.

    Por mi cuenta pese a que sabía que no se cobraban «como tal» en las ofertas de este soporte técnico.

    Admin realizaba informes por su cuenta (RubenLorenzoAraujo)

    En otro orden de cosas para un

    buen soporte2

    sería deseable un operativo de backup adecuado.

    Es decir que sea posible recuperar una copia previa; o de igual modo poder realizar copias parciales sobre dispositivos externos; porque optimizacion de bases de datos es un soporte caro y no es conveniente repetirlo o alargarlo por estas cuestiones.

    Definitivamente ya para un

    buen soporte3

    se debería valorar la posibilidad de un día adicional de formación.

    En todo lo que se hizo en optimizacion de bases de datos.

    Pese a que un informe detallado de lo hecho en optimizacion de bases de datos pueda suplir esta formación.

    Pero los que yo preparaba, en el AVE o en el hotel durante las visitas, eran someros y básicamente un listado de acciones completadas. Si cabe para sustituir la formación algún pantallazo pero generalmente «fuera de contexto».

    Les valían a los técnicos para tener un justificante de los caros cargos por este soporte técnico de optimizacion de bases de datos.

    trucos para optimizacion de bases de datos

    Pero el meollo de la entrada es la lista de

    Trucos para la Optimizacion de Bases de Datos,

    tratando de aportar algún ejemplo vivido en mi experiencia como consultor en estos procesos:

    Sistema a Optimizacion

    Parece algo obvio, pero pueden aplicarse ciertas mejoras que no tengan sentido por antigüedad o incompatibilidad con el sistema.

    Pensemos que en Mantenimiento, y en España en concreto, existen plataformas software-hardware con un importante desfase temporal en cuanto a la fecha de su implantanción, pese al importante filtro que supuso el efecto 2000.

    sistema en optimizacion de bases de datos

    Reductoras de potencia, Motores eléctricos de 2 polos, equipos donde coexistan frecuencias de excitación con un bajo delta entre ellas (accionamiento por correas, centrífugas, ….).

    en estas máquinas se han pedido imposibles, al requerir alta resolución, y no ser capaz de darla el sistema.

    Categorizar la Optimizacion de Bases de Datos

    En una base de datos en la que existen 500 activos y más de 25000 registros es conveniente categorizar los eventos del proceso. 

    Se recomienda listar primero aquellos de mayor alcance y continuar con los de menor.

    Es conveniente realizarlo al inicio del trabajo apoyándonos en algún listado resumen.

    Nos ayudará a una mejor organización de tiempos, un mayor control del trabajo realizado y una menor frustación ante incidencias en la respuesta del software.

    Informes Apoyo

    En ese sentido puede ayudar, al técnico de optimizacion de bases de datos, imprimir informes globales para ir marcando hitos completados sobre el total a realizar.

    Y si tienes una copia de la bases de datos en tu oficina, pues imprimirlo allí antes de viajar a fábrica. No es lo habitual.

    Lo normal es tener que usar los informes en unas las primeras horas en soporte de optimizacion; por lo que debes llevar tu propia librería de informes (pues personalizables) para un correcto soporte.

    clasificar la optimizacion de bases de datos

    Un proceso rápido, realizarlo en primer lugar puede aportarnos confianza y un soporte ante los problemas de mayor dedicación en tiempo y recursos.

    No sólo este punto redunda en productividad sino en realizar el trabajo sin STRESS . Admin RubenLorenzoAraujo dice esto.

    Eficiencia

    Gran parte de los procesos de optimizacion de bases de datos pueden llevarse a cabo de varias maneras; sería ilógico no elegir el camino más corto para cada uno de ellos.

    No elegir el camino correcto es generalmente algo irreversible y puede llevarnos a dilatar tiempos, e incluso llegar a cometer errores.

    Por tanto destacaría separar

    esqueleto de las bases de datos (1)

    que son las configuraciones repetibles para cada sector cementero.

    Y que son las que delimitan los tiempos de trabajo en fábrica:

    • cuestiones de prevención y formación en ese sentido.
    • también la necesidad de contar con personal de mayor o menor experiencia.
    eficiencia en optimizacion de bases de datos

    separar de

    histórico de bases de datos (2)

    particularmente la configuración de alarmas.

    Una labor de habilidad, más que de experiencia.

    Que puede llevar más tiempo, pero que no afecta ni a:

    • Prevención de riesgos laborales
    • experiencia requerida en el personal

    Esta separación entre 1 y 2 redujo notablemente las modificaciones a realizar que superaban en cada caso los 9000 registros del sistema.

    Admin RubenLORENZOARAUJO descartando alarmas para otra visita de soporte o para que lo realizasen los técnicos de planta consiguió ahorrar realizar tareas de optimizacion de bases de datos.

    Hasta aquí la que se podría denominar como

    Trilogía en Optimizacion de bases de datos

    pudiendo existir alguno más pero que seguro puedes incluir en alguno de los 3 anteriores.

    Los 3 tips van de más a menos siendo el primero el de mayor importancia como puedes ver en el siguientes gráfico:

    trilogía para optimizacion de bases de datos

    Finalmente te adjunto el

    Apunte

    sobre Variable Compleja, muy utilizada en el campo de la Electrotecnia.

    En este caso el documento finaliza con la derivación compleja,pero aporta un listado resumen con las propiedades y teoremas más utilizados en esta formulación matemática.

    Son 4 páginas en PDF, nada más. Es complicado este asunto.


    Evaluar la arquitectura cliente servidor y que no haya solucionado obsolescencia programada es el objeto de este gráfico.

    Desde uno de los mejores servidores, webempresa 180€/año, y con datos de siete servidores web gracias a mi formación UNED en SEO/SEM.

    Coeficiente de curtosis y su variabilidad para ver si es óptimo o no, pero sobre todo si existe el error:

    kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Mantenimiento Planificado & notes

    Mantenimiento Planificado & notes

    foreros

    En esta entrada comentaremos posible inserción del mantenimiento planificado en la gestión.

    Asímismo se os entrega un breve apunte sobre la derivada que seguro os resulta de utilidad.

    Se transcriben las

    Entradas del Foro

    sobre Mantenimiento Planificado, para al final del artículo mostrar los comentarios del autor:

    Foro1

    ¿Cuál es la diferencia entre planificación de proyectos y mantenimiento planificado? ¿Se trata de dos asuntos diferentes?

    Foro2

    La planificación de trabajos de mantenimiento se convierte en un caso de gestión de proyectos en ciertas ocasiones por el consumo de tiempo y dinero.

    • Esto se produce frecuentemente en grandes paradas, trabajos de remodelación, nueva construcción o instalación de nueva maquinaria.
    • También cuando se precisa el uso de herramientas especiales, equipos auxiliares y mano de obra multidisciplinar por la necesidad de estimar plazos y costes para la entrega final, debiendo estimar también los intervalos en los que debería moverse cualquier desviación sobre lo inicialmente estimado en mantenimiento planificado.

    Foro3

    Foro1, planificar es ejecutar el trabajo, teniendo en cuenta todas las posibles irregularidades, definición de documentación, sequencia, requerimientos de materiales y recursos, ….

    Por tanto, proyectos y mantenimiento planificado pueden resultar similares, pero con la diferencia fundamental que el primero es un trabajo más especializado con una clara definición de objetivos, duraciones y costes.

    Piensa que en Mantenimiento es difícil una certera definición de objetos, duraciones y costes fundamentalmente cuando hablamos de correctivo; únicamente grandes paradas podrían tener esa consideración de proyecto.

    Foro1

    La pregunta planteada al foro es como plantear sinergias o realizar un adecuado ajuste de mantenimiento planificado en las diferentes fases del project teniendo en cuenta la ubicación de las actividades de mantenimiento en el área de producción.

    Foro4

    Quizás un análisis RCM en la fase de projecting fuera una buena herramienta de enlace. Aunque Foro1 creo que tu planteamiento es cómo introducir el mantenimiento programado en la fase de comissioning, aprovechando el conocimiento adquirido en otros procesos similares, y contando con la participación de producción.

    Foro1

    No es precisamente esa la cuestión sino ¿porqué ciertas empresas entran en la fase de producción sin una clara definición de un programa de mantenimiento planificado?

    Foro5

    Foro1, nosotros sí incluimos el desarrollo del mantenimiento programado en la planificación de proyecto en las fases de expansión o instalación de nuevos equipos. Nuestra labor consiste en aportar los recursos a la parte de proyectos en el sentido de personal con capacidad para realizar inspecciones y verificación de instalaciones.

    Además gestionamos que ese mismo personal incluya toda la documentación de repuestos, manuales de operación dentro del proyecto del mantenimiento planificado, algo que garantizará un menor tiempo de entrega de cualquier trabajo de mantenimiento futuro.

    Foro1

    A mi modo de ver un project normalmente tiene más sustancia, duración y complejidad, por lo que necesita de herramientas de análisis para definir el camino crítico.

    Por ello:

    1. Se manejan más largos plazos de entrega (1-2 meses)
    2. Existen continuas actualizaciones.
    3. Se usan avanzados medios para su seguimiento y control de costes (centros de costes, diferentes áreas implicadas).

    Por el contrario un mantenimiento planificado presenta un alcance / tamaño más reducido, con un horizonte temporal no superior a la semana, y con el uso de personal fuertemente especializado.


    equipos de trabajo

    ¿Proyectos y Mantenimiento?

    Es entendible el planteamiento del foro puesto que en muchos sectores mantenimiento planificado es un área de soporte o staff, sin una entidad propia para la ejecución o realización de proyectos.

    Quizás la propia

    Definición Proyecto

    aporte algo de luz a los participantes en este foro de mantenimiento planificado:

    Definición1

    Se trata de la aporta por la

    RAE

    en una de sus múltiples acepciones:

    «Conjunto de escritos, cálculos y dibujos que se hacen para dar idea de cómo ha de ser y lo que ha de costar una obra de ingeniería»

    definición 1 dada por admin (RubenLorenzoAraujo)

    Se trata de un planteamiento ciertamente restrictivo puesto que lo limita al concepto de obra, que no es sino una concepción clásica y tradicional.

    definición de mantenimiento planificado
    usar definiciones académicas, buena práctica para evitar duplicidades

    Definición2

    Aportación de

    David I. Cleland y William R. King

    (en su publicación System, Analysis and Project Management):

    «Combinación de recursos, humanos y no humanos, reunidos en una organización temporal para conseguir un propósito determinado»

    Es obvio el mayor calado de esta definición que plantea la ingeniería como un medio para el logro de un fin determinado, además de la necesaria combinación de recursos para ello.

    Definición3

    Suma y resta de las anteriores, y otras; quizás esta sea la más adecuada que haya encontrado el autor de este blog:

    «Combinación de todos los recursos necesarios, reunidos en una organización temporal, para la transformación de una idea en realidad»

    idea preferida de admin (RubenLorenzoAraujo) sobre este particular.

    En ese sentido la función mantenimiento planificado garantiza la continuidad y disponibilidad de la función poductiva, y se ha de entender como uno de los recursos que persigue la empresa de transformar un producto en un bien de valor para la sociedad. 

    contexto del mantenimiento planificado

    PArece quedar claro por los foreros (gente que trabaja en mantenimiento, no como admin RubenLorenzoAraujo ya con unos años desempleado) que la desigualdad

    Gestión de proyectos <> Mantenimiento Planificado

    es en relación a los siguientes aspectos:

    • Horizonte temporal
    • Áreas o conocimientos implicados.
    • Herramientas de planificación y gestión utilizadas.

    Si bien la pregunta planteada por Foro1 hace referencia fundamentalmente a la posible

    integración del mantenimiento planificado

    en los diferentes hitos de un proyecto.

    Un planteamiento general resulta complicado en este sentido puesto que más allá de la obligatoriedad de incluir al mantenimiento en la fase de explotación del funcionamiento de una planta, nada obliga a su posible inclusión como un hito más del proceso.

    Un planteamiento más particular consistiría en contextualizar la

    Integración del Mantenimiento Planificado en función del tipo de proyecto.

    aspecto clave sería este

    Así, se distinguirían proyectos de:

    Inversión.

    Se trata de estudios relacionados con aspectos de viabilidad desde el punto de vista de demanda y costo, y se desarrollan fundamentalmente en el área de empleo, desarrollo regional, demografía y recursos humanos.

    En estos casos

    Apareceríamos (RubenLorenzoAraujo y la gente que ha venido conociendo en su trayectoria profesional) como un recurso dentro de los hitos y flujograma, debiendo mantenimiento planificado optimizar el uso de recursos.

    Instalaciones

    Es el más amplio y popular de los tipos de proyecto, e incluye la programación, hitos y recursos para la puesta en marcha de una planta industrial.

    En este caso:

    Mantenimiento Planificado no aparece como un recurso necesario dentro de hitos, debiendo ser en la fase de explotación cuando se planteen las actividades para su implantación.

    Líneas Producción.

    Diseñar e instalar unidades de producción puede tratarse igualmente de una actividad objeto.

    A diferencia de los anteriores el proyecto debe entender la mantenibilidad de las instalaciones como requerimientos para un adecuado futuro mantenimiento planificado de las mismas.

    Por ello:

    Mantenimiento Planificado no entraría como actividad, pero sus criterios para una óptima mantenibilidad se usarán en la fase de diseño de equipos para la línea de producción.

    Prototipos.

    De igual manera que en el caso anterior el diseño de máquinas y prototipos debería incluir criterios relacionados con el mantenimiento planificado como la fiabilidad entendiendo esta como la probabilidad de fallo en un instante determinado, que debería ser maximizada.

    Es decir:

    Mantenimiento Planificado no es un hito, pero sí se ha de pensar en reducir el número de sus intervenciones aumentando la fiabilidad de los equipos.


    Mantenimiento planificado resumen

    Resumiendo y ampliando lo anterior se ofrece la siguiente infografía resumen:

    infografía sobre mantenimiento planificado

    Y antes de despedirme hasta el siguiente boletín aquí tenéis este

    Apunte

    sobre derivadas, que seguro os resulta de utilidad.

    Son 4 páginas en PDF.

    En su día hubo en estas entradas con apunte una posible subscripción desde la web y el envío de un email. 


    La URL y su buena legilibilidad en arquitectura cliente – servidor a estudio con el siguiente gráfico.

    Que son medidas de kurtosis de tiempos de carga sobre 7 servidores desde el de webempresa donde se ubica este blog y todas sus URLs.

    Una arquitectura que puede ser menos fiable que las actuales como devicenet; por ejemplo en relación a Ethernet que es el protocolo chequeado.

    kurtosis
    Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • analisis de lubricacion ; & notes

    analisis de lubricacion ; & notes

    Gestionar un programa de analisis de lubricacion es una tarea que también puede considerarse ingeniería, pese a que se trate de una labor fundamentalmente de carácter administrativo.

    También se presenta un apunte sobre el movimiento armónico simple, al final del artículo. A partir de este boletín (recuérdese que hubo lista de subscriptores y envíos por email) el PDF aparece al final.

    analisis de lubricacion
    existe administración o administrativo en lubricacion

    ¿Administración o Ingeniería?

    Los programas de analisis de lubricacion se han de alejar de una estrategia predictiva global.

    Gestionarse independientemente por cuanto sobre el greasing no se puede aplicar el diagrama de actividades de nuestro portal.

    Porque el

    lubricante sirve de «filtrado»

    del resto de fallos analizados por otras tecnologías (vibración, ultrasonido, …).

    Por otro lado, aplicar cualquier algoritmo markoviano para la planificación de mantenimiento resulta difícil porque existe poca distancia entre rodamientos donde se usa misma lubricacion.

    Y ello impide tener tiempos mínimos para el «chequeo».

    Porque si acabas de

    «inaugurar un lubricacion»

    pues no vas a andar cuestionándolo con tests; se espera un tiempo. Pese a los fans del «Coloso en Llamas» que ardió en el momento de su inauguración.

    Pero aquello fue por ahorros de Richard Chamberlain (el del Pájaro Espino, sí, ese) como el «vago yerno» del contratista jefe (Willian Holden). Los machos lo entendimos por seguir con la bella hija de Holden; pero aquí no hay nada de eso.

    Es trabajo y no hay sexo.

    Si alguna fémina no entiende lo de no aplicar los algoritmos, trataré de actualizarlo con alguna peli donde la fémina protagonista repita el modo interesado de actuar de Chamberlain.

    buscando película para actualizar la entrada : féminas cómplices de asesinato. Seguro que aparece alguna en la ocupada cabeza de admin (RubenLorenzoAraujo) en breve. Quizás pudiera valer Alicia Vikander en Operación Uncle; verla y me decís. Lo que pasa es que «El Coloso en Llamas» era mi película preferida en infancia; por Faye Dunaway y por Steve McQueen.

    El

    analisis de lubricacion

    y sus períodos de chequeo deben consesuarse con:

    • el resto de visitas realizadas
      • son molestos, sucios y deben ser conocidos para que no afecte a elegantes consultores de fiabilidad, por ejemplo.
        • Que se suben a las máquinas como si estuviesn en el AVE.
    • nuestros presupuestos
      • se les paga «una pasta» a los que hacen analisis de lubricacion.
        • no exagero cuando digo más que algún directivo de oficina técnica.
    • la casuística de cada industria
      • el lubricador lleva pistola en bolsillo trasero, por ejemplo. Con una cantidad de grasa como siempre ha echado para analisis de lubricacion.
        • pero en algunos sitios conectan la greaseGun a un equipo de medida de dB; nada menos.
          • mucha variabilidad.

    Se habla de analisis de lubricacion en un

    blog sobre tecnología

    : etiquetas de vibracion, ultrasonido, termografia, ….. porque los criterios son los mismos para definir un «informal período de analisis de lubricacion»:

    1. criticidad de los activos
    2. tamaño y potencia de las cajas de cambios (hablando de aceites pero esta entrada sobre analisis de lubricacion es mucho más amplia).
    3. características de los sistemas de lubricacion
      1. engrase automático.
      2. boquilla
      3. etcétera.
    4. codificación en el repuesto

    Habrá que definir una serie de buenas prácticas en las

    Rutas para analisis de lubricacion

    siempre teniendo en cuenta que se ha de esperar un tiempo tras lubricacion nueva; porque vale la idea de que estamos en trabajo y no hay interés en sexo.

    En el contexto de que el lubricador es una persona de «mayor formación» que el resto de técnicos implicados en inspecciones.

    Recomendaciones de Tecnologías

    Se ha de pensar en que las recomendaciones del analisis de lubricacion se integrarán en el resto de informe de salud de activos; al menos eso sería lo deseable pues un analisis de lubricacion optimiza la salud de muchos activos.

    Pero realmente lo importante es que el lubricador encargado del analisis de lubricacion sepa de las conclusiones del resto de tecnologías en relación al lubricacion.

    • Que no se echan las cantidades óptimas
    • que exista excesiva suciedad en los sistemas de lubricacion.
    • etcétera.

    Pese al estatus del lubricador en la empresa, no se trata de cuestionar su conocimiento sino ayudarle.

    chequeo y analisis de lubricacion
    el analisis de lubricacion no puede ir por su cuenta en relación al resto de tecnologías.

    Plazos de Entrega

    Es obvio que las rutas en analisis de lubricacion consumen lubricante.

    plazos para analisis de lubricacion

    Por tanto habrá que considerar tener un stock suficiente para analisis de lubricacion.

    He visto muchos sitios que han dado de alta la rutina en analisis de lubricacion en el GMAO, pero no ha completado por completo por falta de lubricante.

    Conocimiento de Proveedores

    Los proveedores de grasa (y aceite, recordemos que es una entrada más general que el análisis de oil) tienen conocimiento integrable en la organización.

    Seguramente suministran cursos al GreasingMan que son altamente específicos.

    ¿Porqué no integrar ese conocimiento en las plaformas soft de tecnología como vibración, ultrasonido, etcétera?

    Investigación y Desarrollo

    Un laboratorio de analisis de lubricacion y sus conclusiones han de considerarse un input más dentro de nuestra estrategia de automatización.

    Por ello integrar los datos y conclusiones en nuestras plataformas de gestión de la información (GMAO por ejemplo) debe ser una obligación.

    investigacion en analisis de lubricacion

    Informes


    Si existiese un informe técnico en analisis de lubricacion no tiene porque ser estético y aparente.

    Y pese a que mejora la tecnología tampoco es viable grabar en vídeo la rutina en analisis de lubricacion cuando el GreasingMan está a pie de máquina.

    informes para analisis de lubricacion

    Ejemplo

    La nube es el futuro como elemento de transmisión de la información y conocimiento.

    De hecho son muchas las empresas que usan arquitecturas ethernet para subir informes de condición y comunicar incidencias y alarmas predictivas.

    El greasingMan es «enemigo» habitual de los ordenadores , por lo que no se esperará de ellos un gran informe en analisis de lubricacion.

    Pero una hoja escrita a mano escaneada o fotografiada puede resultar suficiente.


    Finalmente tienes un

    Apunte

    sobre movimiento armónico simple, que se ampliará seguro en futuras entradas de la sección

    Son 3 paginas en formato PDF.

    kurtosis
    Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
  • Termografia Infrarroja ; & notes

    Termografia Infrarroja ; & notes

    En esta entrada del boletín se hablará sobre ciertos aspectos a considerar para preparar un procedimiento para estudios con termografia infrarroja.

    ADMIN SOBRE TERMOGRAFIA INFRARROJA

    Es un poco cotilleo puesto que está basado en documento que llevó a mi por casualidad: preferred provider de allied services para multinacional. Esta gente tenía un completo procedimiento que se nos envió por fax para los «comerciales», y como yo andaba por allí.

    Es mi carácter, no puedo evitarlo. Si bajas las escaleras para hacer algo en el «área comercial» pues aprovechar el viaje al máximo, incluso coger hojas que salen del fax con temas de «mi interés».

    Nadie va a levantar la voz, por su divulgación. Esa es la verdad. Pues en el fondo yo lo aproveché para ser más cuidadoso en mis termografía infrarroja. Especialmente cuando iba a fábricas como BIMBO donde te exigían inspeccionar sistemas de «aire condicionado».

    fin nota sobre termografia infrarroja (h3)


    No se trata de algo habitual puesto que como tecnología de carácter más intuitivo que técnico, suele pensarse en dos:

    • la importancia de una adecuada cualificación del inspector o
    • en la calidad de los equipos de medida,

    como los criterios prioritarios para la realización de inspecciones de termografia infrarroja.

    Luego hay que tener algo que ponderar más o menos de esos 2 aspectos.

    En el caso de allied era el inspector (certificados de alto nivel)

    2 variables
    la termografia infrarroja por intuitiva deja margen; ¿y no es ingeniería?

    En preditec – irm, sin embargo, primaba más la calidad de las cámaras: llevábamos tecnología que parecíamos un equipo de «rodaje de vengadores o superproducción similar».

    En definitiva que la termografia infrarroja, al dejar cierto margen, quizás no sea ingeniería. Pero eso no me corresponde a mí decidirlo sino a quiénes realicen los planes de estudio : políticos.


    Pero antes de nada introducir el apunte de este número que trata sobre

    Física Estadística,

    rama de la ingeniería muy orientada a los fenómenos de transmisión de energía (como puede ser el caso de la termografia infrarroja por lo que sí sería ingeniería).

    Os introducirá sobre algunos conceptos clave para entender los choques moleculares y las variables físico-químicas que rigen su comportamiento.

    Espero te guste el PDF. Son sólo 4 páginas por la complejidad del apunte.

    estadistica y termografia infrarroja
    apunte sobre ingeniería: física estadística.


    El procedimiento sobre el que vamos a hablar hoy seguro que interesa a cualquier empresa relacionada con

    Servicios de Termografia Infrarroja.

    Cualquiera busca encontrar una uniformidad en el modo de realización de termografia infrarroja, independientemente de que se disponga certificación ISO, UNE o similar.

    En el contexto indicado en la entrada gestion de contratos se nos exigía en cierta medida actuar como inspectores de termografia infrarroja.

    Por

    cuestiones de negocio,

    se pensó en la adecuación de nuestros procedimientos a los de la empresa que nos contrató.

    Recopilamos los diferentes aspectos clave para la realización de este tipo de inspecciones e informes de mantenimiento predictivo.

    Pero sin una

    Metodología de Trabajo,

    puesto que existen varias variables (ya se dijo que al menos 2) a tener en cuenta, y todas ellas deben considerarse para la realización de este documento patrón.

    En la actualidad (2016-2017; pues ya en 2026 – última actualización – ando menos en estas cosas de «brainstorming») existen software que ofrecen apoyo para este tipo de trabajos como Mindjet que establecen árboles relacionales y un esquema para un procedimiento.

    Tal esquema debiera incluir para termografia infrarroja:

    • Equipos de medida y características mínimas.
    • Factores de óptima detectabilidad de fallos
    • Activos inspeccionables por la tecnología
    • Formatos para reportes (recordar la entrada informes de termografia infrarroja)

    Parece más que suficiente para un documento de como mucho 6 o 7 páginas.

    termografia infrarroja esquema
    Se trataba de crear un esquema de termografia infrarroja

    Con ese contexto y como cualquier post de boletín (recuérdese que en su día hubo envío por correo y lista de subscriptores), se aportan tips de apoyo para

    Procedimiento

    Formación Requerida

    Los planes de estudio y formación de postgrado es cada vez más variante y ecléctica, por lo que puede resultar conveniente establecer unos mínimos formativos para el inspector de cada inspección en termografia infrarroja.

    Y en estos casos ya se sabe es conveniente ¡barrer para nuestra propia casa! exigiendo la(s) acreditación(es) que nuestra empresa ofrezca en termografia.

    Equipos y accesorios necesarios

      Tipificar los equipos necesarios para inspección de termografia infrarroja delimitando las características técnicas básicas mínimas para garantizar la calidad en los trabajos.

      termografia infrarroja en edificios
      Útil termografia en edificios

      Criticidad y Frecuencia(s)

        Tipificar los criterios para establecer la criticidad de los activos a controlar por termografia infrarroja.

        ¡Y también la frecuencia de inspección!

        Más allá de complejos algoritmos de ingeniería de organización porque realmente no se pueden aplicar: el «activo estrella» armario eléctrico no presenta 2 tiempos independientes T2 y T3 para poder hablar de probabilidades conjuntas.

        Y las condicionadas igualmente carecen de sentido al no haber existido evolución de la tecnología base infrarroja. «Ni hacia atrás ni hacia delante» que diría un castizo.

        Listas para detectabilidad

          Pese a que este pueda resultar excesivamente amplio, es conveniente listar aspectos clave para una buena detectabilidad por termografia infrarroja:

          • Condiciones atmosféricas críticas
          • seguridad
          • Tiempos e inercias térmicas habituales para toma de imágenes relevantes
          • Cargas requeridas para la inspección, ….
          termografia infrarroja y seguridad
          la seguridad, uno de los aspectos a listar y detallar en procedimiento

          Sistema(s) de referencia.

            Obviamente no se manejan los mismos criterios para la detección de problemas en equipos mecánicos que eléctricos,

            Luego identificar las fuentes de perturbación para una adecuada documentación de fallos.

            Sin olvidar el sistema(s) de referencia: condiciones ambientales, fuentes de calor, variaciones de carga, condiciones anómalas, ….

            Tipificar inspección por termografía infrarroja

            Ya se comentó en la entrada de tecnologias predictivas lo conveniente de saber qué técnicas son aplicables a nivel de diagnóstico para cada tipo de equipo.

            En ese sentido la termografia requeriría de un mayor alcance que procedimiento: sería necesario aumentar la trazabilidad del documento.

            Es decir que sea relevante sobre el total de activos de planta; no como pasaba con el contrato del que os hablo que se hacían armarios eléctricos nada más.

            Substituyendo en la mayor parte de los casos al seguro de planta.

            ¿Documentar anomalías?

              Es conveniente determinar cuáles son los aspectos que permiten identificar documentalmente el punto de anomalía, algo de la que ya se habló en la entrada mantenimiento de cuadros eléctricos.

              termografia infrarroja de electrónica
              componentes variados en electrónica

              Es decir, poder establecer algún modo unívoco de identificación de cada equipo con anomalías y los factores usados en la detección:

              • ID
              • Emisividad usada
              • Área o fabricante

              Determinar Prioridades

              Ya comentado suficientemente en la entrada indicada con anterioridad,  informes de termografía, si bien aquí nos referimos a la parte relativa a establecer un documento y prioridades de actuación que permitan identificar las exigencias de mantenimiento para cada anomalía detectada en termografia infrarroja.

              A mí modo de ver una buena idea es ordenar las fichas del informe (típicamente cada ID podría ser una ficha con su termograma y foto visible) no alfabéticamente o numéricamente sino por severidad de actuación.

              Bueno, pues hasta aquí la entrada de esta semana.

              kurtosis
              La arquitectura cliente-servidor proporciona errores; por ejemplo estar trabajando y cerrarse el programa por sí solo. Muchos usuarios prefieren trabajar en arquitectura monopuesto. Con el tiempo las redes DEVICENET han sustituido a estos protocolos, que por el error pueden considerarse arcaicos como pasa cuando se trabaja con información de responsabilidad como en mantenimiento predictivo. De hecho los datos crudos de señal recolectados por los hadware de tecnología son directamente llevados a buses de datos. En el termino de bases de datos existe un progreso lento en esa evolución pues las redes DEVICENET no permiten trabajar de modo simultáneo con varios puestos de trabajo (arquitectura S/M SLAVE – MASTER en terminología FRIKI). PoR TANTO SE prefiere aún las arquitecturas cliente – servidor pues los errores se producen muy de vez en cuando; y lo otro (el no trabajar al mismo tiempo con varios puestos de trabajo) es un problema continuo.

            1. Analisis Predictivo de Maquinaria

              Analisis Predictivo de Maquinaria

              Lista de situaciones donde es habitual la necesidad de medidas adicionales para el analisis predictivo de maquinaria.

              «Conocerlas seguro que te ayuda a mejorar la Organización»

              En esta entrada de boletín (recuérdese que son entradas con tips generalmente; y que luego hubo lista de subscriptores y envíos por email) se os entrega un apunte sobre ecuaciones diferenciales.

              contexto

              Pero como primer aporte aquí tenéis un

              Apunte

              sobre ecuaciones diferenciales, de amplia utilidad en la industria pues multitud de sistemas físicos regulan su funcionamiento y parámetros apoyándose en estas fórmulas básicas de ingeniería.

              Se trata de una primera aproximación a una teoría compleja, pero son sus 6 páginas de apunte.

              apunte

              En el contexto de cualquier

              Programa de Mantenimiento Predictivo

              es habitual configurar unas bases de datos para el seguimiento histórico de las variables definitorias del estado de condición de cada activo.

              En este proceso se suele utilizar la siguiente

              Metodología:

              1. Adquisición de datos técnicos de maquinaria.

              Es fundamental conocer la maquinaria para cualquier analisis predictivo, como ya se indicó en la entrada vibraciones mecanicas, necesitando para ello seccionales, fichas técnicas, fotos del equipo, datos de placa, …..

              Incluso puede resultar bastante habitual tener que desplazarnos a pie de máquina, o al taller, para mejorar los datos técnicos con fotos o anotaciones.

              Ejemplo:

              • Bomba Centrífuga de impulsor simple, 3000 rpm con rodamientos y bancada rígida. Fabricante y modelo KSB ……
              • Fallos más frecuentes o probables
              • Potencia del equipo
              • etcétera

              2. Estudio de la instrumentación software + hardware en Planta

              Obviamente no es lo mismo realizar una configuración para un analizador de gama avanzada, que para otros más simples.

              Como ya se ha detallado en diferentes entradas del blog, fundamentalmente en las incluidas en la etiqueta de vibracion, el paquete de filtros, alarmas dependerá de la combinación de soft-hard elegida.

              Tan importante es que los propios fabricante del software incluyen funcionalidades específicas para delimitar el hardware sobre el que se va a realizar cada configuración cara a analisis predictivo de maquinaria.

              Ejemplo:

              • Software y Hardware de CSI
              • Rango dinámico del analizador
              • Uso de filtros de envolvente para análisis de rodamientos
              • Uso de alarmas de tipo constante

              3. Establecer la Parametrización teórica para el Analisis Predictivo de Maquinaria

              Se trata de relacionar todo lo anterior con el fin de definir una configuración y parámetros teóricos qué medir en cada activo de maquinaria.

              Es habitual que estas configuraciones se definan por familias de maquinaria similares.

              Ejemplo:

              • Medidas de mm/s y envolvente para cada rodamiento
              • 2 direcciones por apoyo
              • Configuraciones para el muestreo DSP .

              4. Configuración en la base de datos

              Este paso más relacionado con la pura ofimática, más que con el analisis predictivo de maquinaria consiste en trasladar la parametrización teórica al software de gestión utilizado en cada industria.

              Es una una labor más administrativa que ingenieril, si bien puede presentar alguna particularidad a nivel de limitaciones en la codificación de activos pues cada software presenta un máximo de carácteres en ese campo.

              Se trata de realizar la carga física de las medidas configuradas al adquisidor para lo que en cada software-hardware se han de seguir una serie de pasos para que se realice de manera adecuada, usando las opciones adecuadas para la particularidad de cada industria.

              Ejemplo:

              • Inclusión en la ruta de los Códigos de Inspección para datos sensoriales.
              • Carga de las alarmas al adquisidor para que avisen al inspector.
              • Formateo previo de la tarjeta de memoria evitando posibles problemas de almacenamiento.
              software y analisis predictivo de maquinaria
              Mucho software en analisis predictivo de maquinaria

              Pese a todo lo anterior los hardware de cualquier tecnología predictiva ofrecen la posibilidad de tomar medidas fuera de ruta, es decir, variables adicionales a las cargadas en el equipo para un software de analisis predictivo de maquinaria.

              Como podéis imaginar la naturaleza y necesidad de esas mediciones dependerá en gran medida de la casuística de cada histórico, si bien sí se pueden tipificar ciertas situaciones en los que se precisará de un específico

              Analisis Predictivo de Maquinaria

              apoyándonos en medidas de diagnóstico más allá de las estándar configuradas en ruta:


              analisis predictivo de maquinaria en rodamiento

              Existen muchos equipos donde existen diferentes fuentes de alta frecuencia en analisis predictivo de maquinaria.

              Pese a que el espectro o la forma de onda permiten analizar la naturaleza de estas fuerzas, la condición de operación, la aparición de nuevos problemas o recientes intervenciones en la maquinaria puedan exigir medidas adicionales, entre las que se destacarían:

              • Adquirir formas de onda con tiempos de adquisición especiales, considerando que las medidas de forma de onda se configuran en función de la RPM de la máquina.
              • Medidas en más ubicaciones de las incluidas en ruta ante niveles anormales en alta frecuencia, puesto que estas señales se disipan con la distancia se pueden buscar los puntos de anormal energía obteniendo quizás información adicional a la obtenida en ruta.

              oscilaciones en analisis predictivo de maquinaria

              Es habitual que los niveles de energía presenten una evolución constante en la pantalla de nuestro adquisidor; si nuestra maquinaria presenta excesivas oscilaciones indica la presencia de eventos transitorios por fenómenos de fricción o roce.

              En esos casos es conveniente visionar la señal temporal en modo vivo durante varios ciclos de la máquina usando las opciones de recolección que ofrecen muchos adquidores, o simplemente incluirlo como un código de inspección asociado a la medida para su posterior análisis.

              Si el equipo de medida lo permite puede ser interesante realizar capturas de pantalla que poder adjuntar al informe predictivo posterior.

              Estos pantallazos son fácilmente identificables sin más que usar un nombre identificativo de cada una de las imágenes guardadas.

              En estos casos, y refiriéndonos a la vibración una gran herramienta de analisis predictivo de maquinaria es la medida de fase que es fácilmente realizable si se dispone de:

              • Un adquisidor de doble canal.
              • Dos sensores de similar funcionalidad.

              En estos casos se visualiza un gráfico polar con la señal de fase (absoluta) de un canal de medida en relación al otro (que actúa de referencia).

              «si existen fenómenos de carácter aleatorio la señal de fase presentará oscilaciones«


              ruido en analisis predictivo de maquinaria

              En esos casos, con mayor o menor importancia dependiendo de la técnica, puede resultar difícil considerar esa medida como válida en un seguimiento histórico de parámetros de analisis.

              Estos fenómenos se producen en muchas ocasiones por sobrecarga, por lo que si pensamos en el coste y frecuencia de las inspecciones predictivas puede ser necesario tomar una medida adicional que usar para seguir las trazas habituales de nuestra maquinaria.

              resultados en analisis predictivo de maquinaria

              El analisis predictivo de maquinaria se realiza mayoritariamente sobre activos que trabajan por debajo de las velocidades críticas (frecuencias naturales) de estructuras y rotores.

              El deterioro temporal puede bajar estas frecuencias naturales al deteriorar la rigidez de estructuras y soportes, provocando que el equipo trabaje en resonancia pese a realizar analisis predictivo de maquinaria.

              La coexistencia de esos problemas estructurales con las fuerzas mecánicas en la maquinaria puede generar cambios bruscos en la vibración y distorsionar nuestra tendencia temporal.

              En estos casos suele ser conveniente valorar evoluciones en el ángulo de fase:

              • Inestable cuando se trabaja en resonancia
              • Estable en otros casos

              De este modo en aquellas medidas donde la vibración se incremente se ha de comprobar si es por un predominio del fenómeno resonante sobre la vibración convencional de la maquinaria, algo que es puramente casual y alejado de cualquier indicación de aviso en nuestros procesos de analisis predictivo de maquinaria.

              Bueno, pues aquí tienes estas 4 situaciones genéricas donde el

              Analisis de Maquinaria

              exige de medidas adicionales a las usualmente configuradas.


              Por supuesto que existen otras, pero se presentan de modo más o menos puntual.

              En los casos planteados la generalización es necesaria pues casi siempre generan datos atípicos en tendencias, no asociándose a ninguno de los cuatro componentes que existen en una

              serie temporal:

              1. Tendencia Real o Componente Secular.
              2. Componente estacional.
              3. Componente Cíclica.
              4. Componentes Aleatorias.

              (todas ellas estudiadas en detalle tras el intento de admin – RubenLorenzoAraujo – como opositor a diplomados estadísticos en España durante 2015; dado que el análisis con métodos financieros en tendencias lo tengo olvidado).

              Por tanto lo importante es conocer esas situaciones especiales para formar sobre ellas a vuestros inspectores y/o ingenieros de fiabilidad.

              Pensando en el objetivo de lograr que los tiempos de inspección no se alejen a lo estimado en base a la cuantía de cada ruta de medida.

              Una vez conocido estos aspectos de las técnicas de inspección, y todas las posibilidades que ofrece cada equipo de medida seguro que mejoras el rendimiento de tus programas de mantenimiento predictivo tanto a nivel de tiempos de trabajo como de fiabilidad en los diagnósticos.

              Para 7 servidores aleatorios desde webempresa, donde alojo este blog.

              Con el fin de auditar arquitectura cliente – servidor.

              Medida kurtosis

              de esos tiempos de carga; para justificar el transito acelerado a arquitectura master / slave (devicenet por ejemplo):

              kurtosis
              Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
            2. Control de Maquinas (& notes)

              Control de Maquinas (& notes)

              Buena parte de las entradas del blog se contextualizan en la aplicación de técnicas de control de maquinas.

              Pero las técnicas son duras por teoría, y entonces una entrada boletín donde os indico una serie de buenas prácticas para el monitorizado de condición por tipo de equipo.

              Pensad que tengo un amplio conocimiento como ingeniero de organización plan 1974 en España: la tecnología química, mecánica, metalúrgica me dan el más amplio bagaje en España para una gran parte de activos rotativos.

              tips sobre control
              Pueden aparecer en activos rotativos probabilidades de error, por ejemplo en bombas verticales. Donde me especialicé durante más de 15 años.

              Pero, como habitualmente en estas entradas de boletín (se recuerda que en su día hubo un listado de subscriptores y envíos por email), aquí tenéis un apunte sobre

              Percusiones para control de maquinas,

              simplemente introductorio pero que os resultará de amplia utilidad en vuestro futuro profesional, sin lugar a dudas.

              Se trata de fuerzas de carácter puntual, que son muy usadas en el control de frecuencias naturales.

              Se trata de un PDF de 4 páginas.


              En definitiva, el post sobre

              Control de Maquinas

              lo voy a organizar por tipo de equipo, tratando de explicar una serie de buenas prácticas para su control; finalmente la entrada acabará con una

              Infografía Resumen.

              Por supuesto considerarlo una entrada flash pues el detalle que exigiría un post de estas características excedería el alcance de cualquier texto online.

              Se trata de cinco de los equipos más utilizados en la industria:

              Bombas Centrífugas

              Equipo presente en todo tipo de Sectores.

              Ahí van las recomendaciones:

              Usar la Forma de Onda en Vibración

              Este tipo de maquinas suele presentar combinación de ruidos repetitivos y aleatorios, por lo que el uso de herramientas como el espectro de vibracion puede resultar insuficiente.

              La onda permitiría visualizar el delta temporal entre los diferentes eventos que perturban a las maquinas.

              Pero el top – top sería:

              «Medir la Señal Temporal en Ultrasonido, de energía más localizada en el Punto de Medida»

              (en la foto se adjunta onda vibracional con patrones únicamente repetitivos)

              onda en control de maquinas
              onda de vibración con patrones repetidos. el espectro se queda «cojo»

              Tener en Cuenta la Dirección de la Vibración

              Es habitual que en los programas de control de maquinas, una vez se ha alcanzado un histórico suficiente, se deshabiliten ciertas direcciones de medida dentro de las medidas de vibración.

              Es necesario por cuestiones de tiempo y eficiencia.

              Sin embargo, los niveles de alarma pueden considerar todo el paquete de niveles existente independientemente de la antigüedad en fecha.

              Ello obligaría a una particular

              configuración de alarmas

              y sus Metodologías de Cálculo.

              Pensad que estas maquinas presentan una vibración radial más elevada en la dirección perpendicular a la tubería de descarga.

              Ventiladores Centrífugos

              Ya se habló de estas maquinas en la entrada sobre Mantenimiento de Ventiladores, en relación a la importancia de la inspección sensorial.

              Además de eso se remarcaría para un óptimo control de maquinas:

              Nada más fácil que detectar fallos en Rodamientos de ventiladores con Técnicas de Envolvente o similares en Vibración, por problemas de autorango.

              Pese a que los equipos electrónicos incorporan autorango conservativo o dinámico …… a veces se queda limitada electrónica para control de maquinas.

              Por ello no olvidéis usar la

              «Termografía para el Control de esta maquina«.

              Son rodamientos que trabajan en caliente y se puede ser preciso en detectar la ubicación de la zona de carga (admin RubenLorenzoAraujo)
              ejemplo en control de maquinas
              No lo parece pero es un rodamiento de ventilador en «vertical».

              Niveles de Alarma Absolutos

              La mejor recomendación siempre es usar alamas relativas en vibración: centralidad, media móvil, % de cambio, …..

              Con niveles de control absolutos permitirán un rápido filtrado entre ventiladores en buen y mal estado.

              Soplantes Lóbulos

              Son maquinas ampliamente usadas, fundamentalmente como sistemas de transporte siendo su control dificultoso por cuestiones de prevención de riesgos (tiempos de medida se deben limitar).

              Pero sí existen buenas prácticas para su control:

              Es recomendable el uso de ambas técnicas, fundamentalmente en lo relativo al análisis de rodamientos.

              Pero tomando únicamente medidas de dB en ultrasonido, para ahorrar tiempos.

              De modo que estamos realizando un «mapa de ruido de soplante» nada más. Pero algo es algo; porque sólo midiendo vibración «no se obtiene conclusión alguna».

              Las soplantes generan ruido por su propio trabajo (escasa holgura existente entre los rotores de impulsión).

              Es decir resulta exigible la medición de transitorios.

              Se debería capturar entonces los decimales de la señal decibélica. Algo que no resulta operativo.

              Por tanto para cortos tiempos usar la

              «Lámpara Estroboscópica te permitirá la Detección de esas Anomalías Visualmente»

              control de maquinas visual
              Parando la señal con strobe, obtenemos esos cortos períodos de visualización.

              Molinos Martillos

              En estos equipos de molienda el propio trabajo del equipo genera componentes de impacto.

              Por esa razón se precisa de las siguientes buenas prácticas para su control:

              Es habitual que exista una dirección de carga en la molienda pues el propio peso del martillo el que genera el choque sobre el Material.

              Por ello medir la vibración en esa dirección alterará los niveles existentes por cuestiones relativas a proceso.

              El uso de medidas Triaxiales lo evitará pues eligiendo como dirección de apoyo del sensor la radial menos afectada por el trabajo del molino, será el propio instrumental quién traslade la componente leída a 3 direcciones ortogonales, que es al final lo que se busca en análisis de vibración.

              medida para control de maquinas
              uso de sondas de vibración triaxiales para control de maquinas

              Los impactos van a excitar componentes estructurales en la máquina además de preconfigurar «pseudo zonas de carga» en el Rodamiento a la frecuencia de esos impactos, típicamente el 1x del eje.

              Por ello las lecturas de vibración no cubren con garantías la detección de las diferentes zonas de falla en el rodamiento, siendo una buena práctica tomar el valor de dB (ultrasónico), que no debería ser elevado.

              Si no fuese así algo está pasando; para ello debéis utilizar únicamente el sensor tribanda de SDT y en concreto su analizador llamado SDT170.

              Periódica

              Siempre es medida periódica lo mínimo a tener y luego todo lo que os he comentado en la entrada:

              tiempo en control de maquinas
              cascada espectral realizando análisis en detalle

              Infografía control de maquinas

              Infografía resumen:

              control de maquinas infografia

              Todo ello sin olvidar las valoraciones de criticidad que puedes realizar según las diferentes metodologías ya indicadas en el Enlace de Analisis de Fallos, y que te permitirán definir el parque de equipos sobre los que aplicar todas técnicas de Control de Maquinas .

              kurtosis
              Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
            3. Gestion de Contratos (& notes)

              Gestion de Contratos (& notes)

              Esta semana hablaremos sobre una serie de aspectos a potenciar en  la Gestion de Contratos, dado que gestioné uno en base a los requerimientos de Fiabilidad de una compañía importante.

              Existe una cierta tendencia a considerar los aspectos de pura gestion como alejados de la ingeniería o el contenido técnico pero no es este el caso de unos contratos relativo a tiempos en fábrica:

              • más concretamente a la automatización del diagnóstico basado en Vibración.

              Pues es punto crítico en sensores los altos tiempos consumidos en análisis de información: pese a la multitud de opciones que ofrecen los software y herramientas de apoyo para el analista de fiabilidad…..

              gestion de contratos
              Es una ecuación difícil de entender fuera del mundo de fábricas.

              Pero antes de continuar con el detalle de los contratos indicados introduzcamos un apunte muy útil pues contiene

              Tratamiento de Datos

              en relación a las probabilidades y valores medios esperados en cualquier fabricación.

              Como se indica en el archivo adjunto la teoría de probabilidades es amplísima y únicamente se abordan conceptos base sobre el background exigible para la definición de un Espacio Probabilístico.

              Además serie de conceptos básicos sobre caracterización de Variable Aleatoria.

              Pero no dilatemos más la presentación de este archivo sobre probabilidades que os ofrezco en formato PDF como habitualmente.

              Es un documento más amplío de lo habitual (4 o 5 páginas), pues aquí son 6.

              estadística
              Más que apunte en esta ocasión se suministra tutorial.

              Como os iba diciendo en la introducción la

              Automatización del Diagnóstico

              es el «Santo Grial» de muchos áreas de fiabilidad: por lo que el artículo no aporta soluciones milagrosas para automatizar.

              Simplemente estos contratos supusieron un intento por parte de una de las principales compañías mundiales en Monitorizado (americana)

              Aprovechar multitud de datos sobre clientes, y el completo abanico que ofrecen en la actualidad los Software, para lograr ese ansiado «Dorado» del Data Automation.

              santo grial y el dorado en fábricas
              Los americanos crearon un estándar de automatización para «quitar hierro» al santo grial de las bases de datos de fiabilidad


              Estos

              Contratos

              llegaron a nuestra empresa vía un contacto con la empresa alimentaria dentro de su Planta de Barcelona.

              El trabajo suponía una importante facturación (para una PYME como preditec – irm) pues existían 3 localizaciones a nivel nacional dentro de la División de Aceites, con los principales  proveedores de Servicios de Predictivo a nivel europeo (Bélgica, Holanda, Alemania, Inglaterra, …)en forma de privilegiados stake holders de los americanos.


              Su gestion exigía una serie de

              Condiciones Administrativas

              que se firmaban a boli (era otra época sin firmas digitales).

              En los pliegos se detallaban:

              • precios unitarios de facturación,
              • requerimientos en cuanto a instrumental para el servicio,
              • cualificación del personal implicado, …..

              En definitiva un «pseudo contratos« que no suponían ningún problema, pese a que el cargo unitario iba a ser de menor cuantía que en otros concertados. (palabra con la que se definía un cliente que nos cedía su base de datos)


              Pero no sólo de dinero vive una organización, también de prestigio, relaciones y ampliación del radio de alcance de sus

              Mercados

              y Europa resultaba atractivo, en particular el holding de empresas del BENELUX : Belgium, Netherlands y Luxemburgo.


              A nivel técnico, la gestion de contratos implicaba una determinada

              Base de Datos

              tanto a nivel de codificación de equipos como de configuración de medidas, alarmas.

              gestion de contratos internacional
              Los períodos de chequeo se establecían por RPM de la máquina.

              Los períodos de chequeo se establecían por RPM del equipo: inversamente proporcionales a esta velocidad de giro.

              No se planteaban análisis de MARKOV dado que era una estrategia de mantenimiento conductivo (palabro óptimo en fecha de actualización_ 2026 _),

              Que no era igual en 2015 cuando escribí originalmente este artículo : en aquel momento era «lean Maintenance» .


              Se expone una Serie de Consejos para su mejor gestion, si bien antes se mostrarán criterios de

              Alarmas.

              Estas debían definirse en base a la comparativa entre máquinas similares de manera parecida a como se indicó en la entrada de Control de Turbinas de Aireacion, es decir, mediante el uso de las

              • categorías de máquina (amarillas y rojas umbrales)
              • y la definición de Alarmas Estadísticas.  (purpuras y moradas umbrales).

              Para ello se nos entregaron, una vez aceptada la gestion de contratos:

              • Librería de Categorías de máquinas, por ejemplo, molinos de martillos, centrífugas de discos, bombas centrífugas, ….
                • archivos extensión esl del software EMONITOR ODYSSEY-
                  • En el que se incluían Niveles de Alarma en valor absoluto
                    • de estudios estadísticos realizados por los americanos con su infinidad de clientes.
              • Niveles de Alarma en Valor Relativo (estadístico), que se implantarían con la opción de pegar en lista en las diferentes definiciones de medida en base de datos.
              alcance en gestion de contratos

              La

              Implantación

              fue larga pues desde cada planta se nos envió un listado de características técnicas de los equipos infinita

              Pero se requirieron de fotos para una más adecuada asignación de categorías para cada activo.

              Para que os hagáis una idea un motor de alterna podía clasificarse bien por su

              • Número de Slots (ranuras en estator),
              • fabricante,
              • tipo de bancada, ….

              debiéndose elegir en cada caso la categoría más específica de entre todas ellas (bucear entonces en las webs de fabricantes por ejempo que en 2003 no era tan sencillo).


              Además de lo anterior la gestion Contratos obligaba a

              Presentaciones Resultados

              lo que obligaba a preparar un formato de reuniones con los casos más significativos, evolución general …… trimestalmente.

              En esos eventos el representante de la Gestion de Contratos en cada país presentaba el detalle de las plantas bajo su tutela exponiendo los mayores éxitos y también vías de colaboración para el resto de providers del predictivo en el resto de Europaa.

              Las reuniones eran dirigidas por los Gestores del Área de Fiabilidad de la importante compañía y se celebraban en formato rotatorio en las diferentes ubicaciones donde se estaba implementando el Standard de automatización .

              A saber y que yo recuerde:

              • Machelen en Bélgica.
              • Amsterdam en Holanda.
              • Barcelona y Madrid en España.
              • Incluso en San Antonio (Texas) se celebró alguna en una de las Delegaciones de la Empresa creadora del Standard.
              • Manchester en el Reino Unido ….
              gestion de contratos directivos
              Países de reunión eran las naciones de las empresas proveedoras de mano de obra para el standard : preditec – irm en España (de ahí las reuniones en Madrid y Barcelona)

               En este contexto estos serían los aspectos a potenciar para una


              Gestion de Contratos

              que no plantease problemas con renovaciones más allá de las particularidades de cada plan de estudios; en función de la nacionalidad.

              Ya sabéis en ese sentido la distancia que existe entre los planes de estudio (que admin – RubenLorenzoAraujo estudió por ejemplo) en relación a países como Bélgica o Holanda ….. países donde existían más plantas de la importante compañía creadora de la gestion de contratos.

              Pero vamos allá:

              Relaciones Humanas

              Es difícil seguir todos los puntos de contratos de alto contenido técnico si además lo mezclas con tu día a día; y los kms de distancia con los americanos.

              Será habitual, por tanto, que te tomes ciertas libertades y que esas «Canas al Aire» lleguen a oídos de los responsables.

              Si existe un relación humana cercana que incluya no sólo aspectos profesionales sino personales será más fácil que se entiendan estas salidas de tono.

              En este sentido recuerdo en más de una Ocasión

              • viajar en el día de los trabajos en lugar de la jornada anterior, o
                • o usar un Equipo de Medida que no cumplía los Requerimientos del Standard,
                  • o incrementar los gastos de viaje por una u otra circunstancias.
                    • Cataluña resulta atractiva por la noche veraniega, por ejemplo: existe mucha marcha.

              Realimentación

               Quizás sea la palabra más usada en el día a día de cualquier profesional que trabaje en Consultoría Digital o Presencial, y estoy convencido que no se trata de un Tópico, puesto que debemos aprender de nuestros Clientes y Proveedores para mejorar nuestros Procesos. 

              La gestion de contratos de la que os hablo incluían una serie de formularios para identificar posibles vacíos en el Standard en relación a:

              • Máquinas que era difícil de categorizar.
              • Posibles Problemas detectados en el trabajo práctico con cada planta.
              • Sugerencias de Añadidos a la Configuración Establecida.

              Los formularios resultaban efectivos pero fríos en la medida que las respuestas presentaban un formato demasiado academicista.

              En este sentido el uso de elementos como Teléfono, Chatting u otros Sistemas de Comunicación resultaba necesario para que las Realimentaciones fueran Efectivas.

              Círculos Calidad

              Este formato de reuniones y grupos de trabajo para la Mejora Continua que se introdujo vía la Filosofía TQM (importada de Japón) tiene clara aplicación en las reuniones con directivos de las fábricas.

              ¿Porqué?

              Porque uno de los Principios Fundamentales de estos Círculos es la implantación de Sistemas de Seguimiento de las recomendaciones de cada grupo de mejora.

              Algo que se garantiza no mediante el uso de Herramientas Formales sino a partir de la implicación de Directivos que pueden sentir Hastío ante su carga de trabajo en actividades de mejora.

              Y es que estos círculos son el equivalente a las

              Sesiones de Autoayuda

              para cualquiera de los «civiles» de la Sufrida Clase Media.

              Pero sí son positivas para compartir penurias profesionales con Colegas Profesionales:

              • actúan como herramienta de motivación para mitigar el hastío comentado anteriormente:
                • como digo ante la cantidad de problemas del jefe de planta en el día a día en su fábrica.

              Tecnologías de la Información

              La gestion de contratos funciona cuando se demuestran los Resultados y el Compromiso con los Objetivos planteados.

              Dado que se trataba de base de datos para la automatización de los diagnósticos en vibración:

              •  el archivo de histórico y medidas debía presentar unos determinados formatos
                • y un determinado nivel de sincronismo con el de otro proveedores a nivel europeo.

              Particularmente no soy un enamorado de los procesos de back-up eternos y los Sistemas en Red pues en muchos casos se encuentran todavía en desarrollo, pero tuve que transigir ante su necesidad dentro de una adecuada estrategia de Marketing y Comunicación.

              En el mundo de la dirección empresarial estos aspectos resultan fundamentales como elementos de aval para que se renueven los contratos y el proceso de confianza mutua que existe entre ambas compañías.

              Marketing Corporativo

              No pretendo ser un gurú de este aspecto, pero siempre se me ha insistido en mi formación como mercadólogo en no pensar únicamente en el proceso tradicional de Comunicación: Emisor-Mensaje-Medio de Transmisión-Receptor.

              Por el contrario potenciar otros muchos aspectos que juegan una capital importancia para un eficiente sistema de comunicación.

              La empresa creadora de la gestion de contratos, americana, era un claro modelo en estos aspectos (creo que no soy el único que piensa que en esto los americanos son los mejores) pues en cada acción de la compañía apostaba por una determinada imagen de marca.

              Cito algunos ejemplos:

              • Libertad para Elección del Aspecto y Branding Personal – Empresarial.
              • Informalidad en los Tiempos de Ocio en Reuniones y Grupos de Trabajo.
              • Espontaneidad para el establecimiento de Redes de Networking y Trabajo Conjunto.

              Infografía Resumen

              infografia gestion de contratos

              Estos serían los 5 puntos clave del proceso y creo que estarás de acuerdo en ellos si has trabajado en gestion de contratos.

              Creo que esta entrada, además de aportarte unos «key points» para tu futuro en gestion de contratos te permitirá obtener ideas para el establecimiento de indicadores en mantenimiento.

              kurtosis
              Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.

              Medida de los tiempos de carga de esta URL para diferentes servidores y auditado del protocolo cliente servidor; tan popular a primeros de siglo XXI pero claramente desplazado por los sistemas Master – Slave a mediados de la década del 2010.

            4. Mantenimiento Electrico de Motores

              Mantenimiento Electrico de Motores

              Serie de consejos de utilidad para vuestras medidas para el mantenimiento electrico de motores.

              Muy útiles cuando este tipo de trabajos pueden incidir de una manera directa en aspectos relativos a seguridad y operatividad de planta.

              Por otro lado se os entrega un tutorial sobre termopares de amplia utilidad seguro para cualquier técnico relacionado con los procesos.

              prevención
              No se entra en cuestiones de prevención de riesgos laborales en este texto.

              Todo el tema electrico en general resulta de amplia utilidad en fiabilidad; si bien con mayor peso cuando las pruebas se realizan con los motores de elevada criticidad. 

              Como apoyo a esos controles se suelen utilizar para la medida de temperatura las

              Sondas de Termopar,

              tecnología antigua pero aún hoy de amplia utilidad en cualquier sector.

              Quizás el auge de la termografía ha dejado en segundo lugar estas sondas de temperatura.

              Son también medidoras de radiación (eléctrica) pero muy usadasen maquinaria de elevada responsabilidad por su buena respuesta en los usuales rangos de temperatura. 

              Por eso el apunte que te entrego en este boletín (recuerda que en su día hubo lista de subscriptores y envíos por email) cubrirá muchas de las lagunas de concepto y formación que puedas tener sobre los termopares.

              sondas para mantenimiento electrico de motores
              Sondas Termopar , 5 páginas PDF en esta ocasión.

               Son 5 páginas en PDF como habitualmente en este apunte.


              Sin embargo lo consejos que se planten en el post se refieren más a aspectos relacionados con la etiqueta de la entrada (circuito motor):

              • todos aquellos test predictivos para conocer el estado de los motores y sus componentes electricos.

              Este

              Mantenimiento electrico de Motores

              permite lograr unos determinadas consclusiones que ya se comentaron en la entrada Motores de Corriente Alterna: por lo que por su alto costo se han de plantear en aquellos equipos críticos en los que el historial de averías muestre fallos con orígenes electricos.

              O bien en activos de nueva adquisición que por su configuración (elevado consumo, ambiente o ubicación stressante, modo de operación, …) puedan generar fallos futuros en la instalación.

              De ese modo se realizan típicamente estos test electricos en:

              • Motores de Elevado Caballaje
                • un consumo excesivo (barras en cortocircuito, bobinas excéntricas, cortos en estator, ….)  genera unos niveles de despilfarro e ineficiencia injustificables.
              • Motores de Reserva de similares características que los anteriores,
                • ensayos de tipo estático (con el motor parado) permitan detectar problemas bien de diseño o asociados a la ubicación en Almacén.
              • Motores de Elevada Criticidad en base a los diferentes criterios que se utilicen para valorar este aspecto: seguridad, disponibilidad, mantenibilidad, ….,
                • en base a que las consecuencias del fallo serían implanteables en los términos anteriormente indicados.

              Por tanto cualquier apuesta por esta tecnología debe olvidar

              Ciertos Prejuicios

              que existen en muchas industrias en relación a este tipo de test:

              «¿Para qué realizar Ensayos Eléctricos en Pequeños Motores?»

              «Las Condiciones de Carga del equipo no permiten chequear eléctricamente este Motor»

              «No se puede abrir el Armario del Cuadro de Control, por lo que no podemos Controlar las Características Eléctricas de este Equipo»

              «Con Vibración se detectan los Problemas Eléctricos»

              prejuicios
              prejuicios en el mantenimiento electrico de motores

              Si alguno de vosotros lectores sois o habéis sido consultores seguro que corroboráis muchas de estas frases que han llevado a olvidar motores que demandaban test electricos, con la consiguiente aparición de fallos.

              Qué duda cabe que pese a la dificultad de la medida eléctrica existen

              Herramientas de Apoyo

              que permiten subsanar las dificultades tradicionalmente asociada a las técnicas de mantenimiento electrico de motores:

              • Existe gran cantidad de instrumental para una mejor ubicación de pinzas de lecturas de consumo para motores de pequeño tamaño
                • que pueden permitir incluso tomar las lecturas sin acceso al CCM (cuadro de control de motores).
              • Se exigen estabilidad y unos determinados niveles de carga para analizar ciertos Fallos en Rotor o Excentricidad, si bien si eso no es posible se pueden realizar medidas en estático en alternativa.
                • Y en el caso de los de reserva coordinar los cambios para hacerlos posible las medidas en motores A-B- …. en tiempos de visita del consultor.
              • Los fabricantes de tester electricos suministran accesorios para poder realizar las medidas (os recomiendo que reviséis los conectores MTAP la firma Pdma que tenéis en la página de Enlaces Externos)
                • que permiten instalar conectores de conexión para su acceso desde el exterior,
                  • o como se ha hecho en algunos casos es posible habilitar la zona de medidas desde la parte trasera del armario.
              • La vibración detecta la consecuencia de ciertos Fallos Eléctricos pero en muchos casos sin la deseada precocidad y precisión (ambigüedad en la definición de la severidad y la causa raíz de los problemas).
                • Ahora bien los datos de vibración pueden servir de apoyo a las medidas eléctricas como así se comentó en la entrada de Motor Excentrico.
                  • Con la combinación de ambas tecnologías obtendrás un más completo diagnóstico para minimizar los tiempos de intervención (auténtico cuello de botella en base a teorías de simulación – son métodos cuantitativos de organización industrial -).
              mantenimiento electrico de motores adivinos
              Predicción en motores electricos

              En definitiva ya ves que esta técnica de control predictivo seguro que te va a permitir optimizar la operación de tu planta y proceso, con más motivo aún si sigues estos

              Consejos

              para Mejorar el Mantenimiento Electrico de Motores,

              que te recomiendo utilices en tu generación futura de procedimientos de inspección.

              Si bien no tanto debes instaurar los consejos en protocolos, como contar con gente preparada para la realización de test electrico por su complejidad.

              En particular en motores en funcionamiento donde se exige además la emisión de informes previos, en el contacto en directo con el cliente.

              Ahí van los consejos:

              Suficientes Datos Técnicos

                No es habitual que se preste particular atención a los datos de placa de motores, de hecho en cualquier listado de equipos seguro que sólo aparece la potencia y la RPM del motor.

                En este sentido cualquier software mínimamente profesional de mantenimiento electrico de motores te exige registrar voltajes, intensidad, material de fundición de motor (frame) además de los 2 anteriores.

                Las razones, poder comparar las lecturas de equipos similares estableciendo alarmas que permitan comparar las lecturas de motores similares como un segundo criterio.

                El primero siempre son las alarmas de carácter absoluto que presentan los software para los diferentes parámetros de control.

                Mantener Sondas de Control

                El mantenimiento electrico de motores exige profesionalidad y rigurosidad, por eso cuida todos los accesorios y fundamentalmente aquellos más básicos que quizás descuides por su bajo costo.

                Cuando se conecta una pinza de tensión debe tener los conectores adecuados y en buen estado para un correcto asentamiento en el tornillo o barra sobre el que se establece contacto.

                Cualquier deterioro de los conectores metálicos por suciedad, plegado o simplemente uso puede dar lecturas erróneas provocando que tengamos que repetir las lecturas incrementando riesgos.

                Ante cualquier problema de este tipo se ha de reemplazar el cocodrilo o pinza por uno nuevo, y si esto se convierte en algo crónico quizás se deba plantear una reorganización.

                Reorganización que podría afectar a procedimientos con almacén, como así se planteó en la entrada de gestion de equipos.

                Expertise knowledge por parte de admin RubenLorenzoAraujo en este sentido.

                Esto puede tomar mayor importancia en los test que se realizan sobre el secundario en motores de alta tensión (por seguridad), precisando del uso de pinzas adecuadas para pequeños espacios:

                • no siempre fácilmente accesibles;
                  • imagina la situación sin un inadecuado estado del instrumental de medida. ¡De locos !!!!

                Formación en Software – Hardware

                Este aspecto toma particular importancia en este tipo de tests puesto que existe casuística, algo que quizás no ocurra con el resto de técnicas predictivas para el mantenimiento electrico de motores.

                Una segunda razón sería la necesidad de obtener unas lecturas suficientemente concluyentes en la primera tanda de medidas.

                No es el sitio para repetir medidas una parrilla de alimentación de motores.

                Lo entenderás perfectamente con estos 3 ejemplos:

                1. Mantenimiento electrico de motores en estático se basa en la inyección de un voltaje de continua sobre el bobinado, algo que genera una polarización molecular en estator, por lo que ha de pasar un tiempo hasta su desaparición.
                  • Concretamente según el fabricante del equipo 4 veces el tiempo de inyección;
                    • en caso contrario pruebas posteriores que verifican ese nivel de polarizado pueden resultar influenciadas.
                2. En motores con variador la velocidad de giro es habitual que la RPM del equipo pueda variar entre medidas, resultando insuficiente la configuración inicial realizada en el equipo.
                  • Por ello has de volver a parametrizar en cada lectura con los cursores y utilidades del equipo este valor en el momento de la medida.
                    • Por ello y aunque pueda parecer una tontería ponte cómodo para poder trabajar con hardware (en una mesa por ejemplo, o lugar que no merme tu capacidad física y/o concentración).
                3. Quedarte sin batería es un accidente habitual en inspecciones, si bien puede tener consecuencias graves en el caso del mantenimiento electrico de motores por lo que controla su nivel.
                  • Y apaga o suspende el hardware si te alejas al café u otros descansos.

                Seguridad de Planta

                Esto resulta absolutamente prioritario y resulta obvia su inclusión en el artículo pero no será ni la primera ni la última vez que puedan acontecer accidentes en la realización de este tipo de trabajos.

                Seguridad prioritaria en el mantenimiento electrico de motores

                Las presiones existen y las malas influencias también, por eso apóyate en el personal de instrumentación que siempre acompaña en este tipo de inspecciones, para sólo realizar los movimientos y pruebas que ellos te autoricen.

                De esta recomendación también has de deducir que nunca has de presionarles ni criticar su trabajo pues el efecto puede ser contraproducente.

                Mantenibilidad de Motores

                Es claro que con las inspecciones de circuito motor se van a mejorar aspectos relativos a fiabilidad de tus activos electricos:

                • si bien nunca olvides que la base para la mejora en producción es una adecuada mantenibilidad de motores.

                En ese sentido recuerda la entrada de mantenimiento autonomo en la que se exponía un caso de aplicación en la bornera de un motor, detectada deteriorada y sucia en una de las inspecciones en estático para el mantenimiento electrico de motores.

                Lo más cómodo hubiera sido no complicarse la vida, no denunciar este aspecto y realizar la medida, que seguramente hubiera salido mal debido a que se están modificando los niveles de resistencia entre las 3 fases de alimentación.

                Aplicando una metodología proactiva se toma correctamente la medida, pero fundamentalmente

                se corrige un defecto que incrementaba los tiempos de revisión y mantenimiento electrico de motores,


                Suponía un claro riesgo para la operación puesto que la causa raíz del problema era un inadecuado sellado de la caja de bornas:

                • algo de capital importancia si el ambiente es estresante.

                Infografía

                Ahora, como es bastante habitual en muchas entradas de la sección de boletín te presento una infografía resumen de todo lo anterior:

                infografía para mantenimiento electrico de motores
                Útil infografía para el mantenimiento electrico de motores

                  Bueno, pues hasta aquí este número de boletín quizás algo más denso que entradas previas pero ya sabes que el mantenimiento electrico de motores requiere de un tratamiento especial y el uso de pies de plomo (o en el contexto de la entrada de especiales zapatos de seguridad). 

                  Y como suele ser habitual si tienes experiencias o planteamientos que realizar sobre la temática, no olvides utilizar la sección de comentarios o el email para contactar.

                  kurtosis
                  Los tiempos de carga en diferentes servidores PARA ESTA URL no muestran suficiente variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor NO está reconociendo una arquitectura cliente – servidor, lo cual genera mayor desgaste en ordenadores y favorece la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google) óptimos. Te recomiendo no lo compartas en redes o con amigos pues es labor de todos no aumentar la distancia entre el primer y el tercer mundo.

                  El gráfico anterior muestra tiempos de carga sobre diferentes servidores para esta URL medidos adimensionalmente con el coeficiente estadístico de kurtosis.

                  La arquitectura cliente servidor funciona para páginas web, pese a la obsolescencia programada; si bien no tanto con aplicaciones de industria.

                  En particular en mantenimiento la transición ha sido rápida a protocolos Device net o master / slave más fiables que esta arquitectura cliente servidor como puedes ver en las diferentes entradas del blog.

                  Donde siempre publico este tipo de estadísticas en forma de tendencia.

                  Es interesante que prestes atención a los pies de la imagen con posibles conclusiones sobre cada URL.

                • Análisis de Aceite Tips, & notes

                  Análisis de Aceite Tips, & notes

                  Hablando sobre como mejorar la interpretación de datos para análisis de aceite (reductores).

                  Los boletines (recuerda que en su día hubo una lista de subscriptores y envíos por email) se han utilizado como una herramienta para aportar ciertos consejos para mejor gestión.

                  Además tutorial sobre formulación y notación química que os resultará seguro de amplio interés.

                  reductores
                  específico para un tipo de máquina

                  Antes de nada el apunte: viene dedicado a la

                  Química

                  y, en concreto, a formaros sobre su particular notación y formulación.

                  Quizás no le encontréis utilidad directa para máquinas pero seguro que sí para muchos aspectos de vuestra vida cotidiana.

                  tutorial de aceite para reductores
                  5 páginas en PDF sobre química

                  Se trata de 5 páginas en PDF, que es lo habitual con el apunte suministrado.


                  La técnica del

                  Análisis de Aceite

                  tiene particular importancia en los reductores de potencia.

                  Estas maquinas son un mecanismo de transmisión que transforman la velocidad y par de un eje de entrada (lado accionamiento) en un eje de salida consiguiendo así los requerimientos que se persiguen con cada máquina en cada industria o aplicación.

                  Son importantes pues de hecho constituyen el principal sistema de transmisión existente.

                  Los

                  Reductores

                  están formados por un conjunto de ruedas dentadas que transmiten el movimiento entre dos árboles o ejes de maquinaria. La más pequeña de las ruedas recibe el nombre de

                  Piñón

                  aceite para reductores
                  ejemplo de piñones

                  mientras que la mayor se denomina

                  Corona

                  fotos de aceite para reductores
                  foto de una gran corona de fabricante ROSEDOWN

                  Debido al fenómeno de rodadura que se produce

                  • y que las velocidades lineales de cualesquiera puntos situados en la periferia se mantiene constante,

                  en todos los reductores se verifica la ecuación:

                  ecuación

                  es decir, que conocida la velocidad de giro y diámetro (número de dientes) del eje de entrada conoceremos la velocidad de giro  y diámetro (número de dientes) del de salida,

                  o a la inversa.


                  Dentro de los mecanismos de movilidad existentes en los reductores se produce un contacto por rodadura, con unos determinados niveles de ROZAMIENTO que se reducen mediante el uso de un adecuado

                  Aceite lubricante.

                  Este aceite se encuentra en el carter de la reductora (bañera) lubricando las ruedas por el contacto que periódicamente existe con el baño.

                  Como cualquier dispositivo de lubricación debe presentar unas determinadas características que lo hagan adecuado para las condiciones o gama de condiciones que presente la máquina en su régimen de funcionamiento. Y es ahí donde entra análisis de aceite.

                  Su

                  Muestreo ( de aceite )

                  permitirá detectar anomalías mecánicas en los dispositivos implicados en la transmisión además de detectar defectos en su funcionalidad como lubricante:

                  • bien sea por un mal diseño
                  • bien por alguna condición derivada de operación de la máquina.

                  Ahora bien no es preciso realizar análisis de aceite en todos estos transmisores de potencia.

                  Recordar en ese sentido la entrada cobertura por analisis de aceite donde se explicaban los deseables porcentajes en una tipo de industria.

                  Como ejemplo de particular criterio para este tipo de estudios se tendría :

                  • Tamaño de la Reductora.
                    • No es habitual realizar análisis de aceite, que obligan a retirar una determinada cantidad de lubricante, en reductores con pequeños cárteres.

                  Por ejemplo dentro de

                  Reductores de CitroenCampabadal

                  , es decir, equipos de un mismo fabricante en unos de ellos sí que se realizaban este tipo de estudios y otros no 

                  básicamente por el tamaño de su cárter:


                  ejemplo de aceite para reductores
                  Citroen Campabadal reductores antiguos sin análisis de aceite. Pero en uno de mayor cárter de esta misma configuración, sí se analizaban muestras.

                  Bueno, pero refiriéndonos al meollo de la cuestión se os van a plantear una serie de consejos para optimizar vuestros

                  Análisis de Aceite

                  contextualizándose cada una de ellos a la idiosincrasia de cada programa de mantenimiento, pues no es lo mismo disponer de apoyo de otras técnicas como vibración, ultrasonido o datos de proceso que no tenerlos.

                  Pero siempre pensando en

                  Reductor

                  • Comparar Equipos Similares

                  Ya se comentó en la entrada sobre analisis de aceite lubricante se habló sobre esta necesidad si bien se remarcaría aquí la

                  • no necesidad de que los equipos funcionen en exactamente las mismas cargas operativas
                    • o que las medidas hayan de coincidir en tiempo y fecha con las tomadas con otras tecnologías.

                  Pueden existir variaciones en los niveles derivados de cambios en la carga operativa por una menor o mayor manifestación de cada defecto si bien aparecerán indicaciones de alarma por el carácter absoluto de los umbrales existentes.

                  Se os muestra un ejemplo de 3 reductoras Rosedown utilizadas en unas Prensas de Extrusión:

                  análisis de aceite rosedown
                  3 reductoras rosedown , de alta criticidad por el tamaño de sus cárter
                  • Usar los Datos de Otras Tecnologías

                  Si tenéis

                  datos de otras tecnologías

                  pueden ayudaros en vuestra interpretación de las muestras para el análisis de aceite.

                  En el caso anterior parece indudable la presencia de partículas de desgaste con origen en la propia reductora, si bien si no tenéis datos para comparar la información de otras técnicas no será concluyente al 100% el análisis de aceite.

                  Se trata de un reductor de diferentes características que los anteriores y sin posible comparativa.

                  aceite para reductores hansen
                  Reductor con transmisión por reenvío, de las que sé mucho (admin RubenLorenzoAraujo que ofrece el servicio informe benchmarking en LinkedIn

                  En este caso los datos de otras tecnologías confirmaron la no existencia de problemas en el equipo pues no existían niveles en alarma en ninguna de las 3 variables analizadas en aquella ocasión:

                  1. Velocidad de vibración mm/s
                  2. Energía de Impactos gSE
                  3. Niveles no elevados de Db por Ultrasonidos
                  • Controlar el Histórico de Medidas

                  Ya se comentó en la entrada gestion de alarmas la importancia de establecer umbrales basados en el

                  seguimiento histórico

                  para cada ubicación.

                  Esto rompe con la idea de niveles absolutos para esta ¿TécnicaPredictiva? y en este caso resulta ampliamente fiable como puede verse a continuación en el histórico de medidas para la variable

                  Hierro (Fe)

                  análisis de aceite seguimiento
                  ppm en hierro (Fe) en análisis de aceite

                  Los umbrales pueden establecerse en base al histórico o incluso en base a la comparativa entre equipos de similar operación (recuérdese gestion de alarmas EMONITOR) como son los 3 equipos mostrados en una imagen anterior (ReductoresRosedown).

                  • Horas del Equipo y del Aceite

                  Esta recomendación se basa en el carácter proactivo de análisis de aceite: conocer las horas de máquina, o más bien horas del aceite: realizado por parte del personal de planta » a su libre albedrio » (o quizás no ??).

                  Siempre el contenido en partículas es acumulativo y proporcional a las horas de operación del aceite.

                  La

                  mejor práctica

                  es incluir el dato en la etiqueta de control que envías al laboratorio; algo que el laboratorio mismo agradecerá notablemente.

                  datos del aceite para reductores
                  Ya se sabe el laboratorio hace los análisis de aceite: pero mejor con las horas.

                  Recuérdese en este sentido de mejor práctica en análisis de aceite la entrada previa informe de laboratorio .

                  • Usar Software Específico de Análisis

                  Es conveniente usar las gráficas que aportan los software específicos de tribología., como también puede ser el EMONITOR ODYSSEY.

                  En este sentido decir que un software no específicamente de tribología puede presentar problemas por

                  1. Las medidas no se cargan y descargan desde el software de medida.
                  2. Los informes los realiza un laboratorio con hardware de otro fabricante que software.
                    • Usar importación de informes no siempre es posible por formato.

                  Por las 3 razones comentadas es habitual que si se sigue un gran número de equipos las medidas no se descarguen sobre el software limitándose a análisis de aceite «aislados de otras tecnologías» en la medida que no en bases de datos específicas.


                  Comentaros que la introducción de datos al software suele ser bastante inmediata sin más que clickear en los espacios correspondientes detallando datos y fecha y hora de medida: pero exige mucho tiempo para ello.

                  apoyo del aceite para reductores
                  Ventana al uso de software de mantenimiento, no específico en tribología

                  Bueno estos serían los puntos a mejorar para un más adecuado control de tu aceite para reductores.

                  Obviamente luego está tu conocimiento de la máquina para una adecuada toma de muestras.


                  Para obtener el

                  análisis de aceite,

                  es imprescindible que trabajes como técnico de mantenimiento: para que obtengas muestras usando útiles específicos para ello (para no dañar la mantenibilidad de la máquina).

                  Por eso en muchos casos es mejor usar los adaptadores y lectores que suministran los fabricantes de software de predictivo.

                  ¡¡¡¡De ese modo puedes subcontratarlo como haces con otras tecnologías.!!!

                  Y que en el futuro serán integrables fácilmente sobre la misma base de datos que vibraciones u otras tecnologías.

                  Por tanto ese es el escenario futuro del análisis de aceite: cambiante en relación a este presente (primer cuarto de siglo XXI); algo que diferencia a esta tecnología de otras usadas en predictivo.


                  De ahí que no encuentres ninguna etiqueta identificativa de la misma en este blog.


                  Ya sabes que me despido hasta el próximo boletín (recuerda que existió en su día una lista de subscriptores y un envío por email).


                  kurtosis
                  Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.

                  La gráfica muestra los tiempos de carga sobre 7 servidores desde el de webempresa donde se ubica este blog.

                  Permite interpretar el comportamiento de esta URL en protocolos de cliente – servidor.

                • Ultrasonido Electrico tips;& notes

                  Ultrasonido Electrico tips;& notes

                  Se hablará sobre aspectos a considerar para planificar inspecciones por ultrasonido electrico, contextualizándolo además a un trabajo realizado en el sector energético.

                  Además, apunte sobre el comportamiento de las variables estadísticas ante las transformaciones lineales y no lineales.

                  nuevas inspecciones

                  Si algo se ha reiterado en diferentes entradas del portal es la importancia de la estadística en la organización de la producción.

                  Sin embargo en ocasiones su uso puede resultar un tanto farragoso pese al apoyo que en la actualidad existe de ordenadores y calculadoras.

                  Por ello este apunte sobre

                  Transformaciones

                  y el comportamiento que presenta cada variable estadística seguro que os resulta de utilidad.

                  No dejéis de utilizarlo, transformaciones.

                  apunte digital
                  Cuatro páginas en PDF que responden a la pregunta de la imagen

                  En muchas empresas se demanda la

                  Detección de Fallos mediante Ultrasonido Electrico,

                  es decir aquellos que tienen su origen en aplicaciones de esa índole.

                  La mayor parte de estas aplicaciones se basan en la existencia de ionización por conducción de electricidad a través del aire, generándose por ello ultrasonido detectable y que es indicativo de anomalías que puedan conducir a fallos de importantes consecuencias.

                  ¿Ionización?

                  Ya sabemos que la electricidad se genera como consecuencia de una diferencia de potencial; en base a ello si en las líneas de conducción se tiene algún tipo de deterioro en aislamiento, electrico podrá buscar una salida a tierra a través del medio que rodea al aislador.

                  Este medio, típicamente aire, no presenta en condiciones normales unas buenas condiciones de conductividad comportándose como aislante.

                  Ahora bien, si se dan ciertas

                  Condiciones Ambientales

                  que favorezcan su ionización puede actuar como conductor pues deja de tener un comportamiento interte ante el paso de corriente.

                  Esas condiciones son:

                  • Humedad Ambiental

                  Presencia de moléculas de agua que pueden disociarse generando diferencias de potencial en el aire que permitan el traslado de electrico a tierra (potencial 0).

                  • Altitud

                  Es sabido que en zonas de mayor altitud el aire presenta escasez de oxígeno, con la siguiente ionización del medio aumentando así su capacidad de conducción.

                  El aire sin oxígeno son iones conductores.
                  ultrasonido electrico en torres
                  Efecto corona en grandes líneas de distribucion

                  Un caso muy frecuente de estos fenómenos de ionización es el

                  EfectoCorona

                  que se produce en la distribución a alta tensión, que permite detectar este inicio de fallo en los sistemas de aislamiento de una manera precoz, más segura que con termografía.

                  Con aquella se detectan pautas posteriores de deterioro cuando se producen cambios de temperatura en las bornas de conexión

                  requiriéndose además de costosos sistemas para su detección.

                  Otros fenómenos detectables mediante el ultrasonido electrico (ionizacion) serían:

                  Cortocircuitos

                  que se pueden producir entre cualquiera de las 3 fases de distribución en líneas de alta tensión o centros de transformación igualmente (ionizacion igualmente por deterioro en aislamiento), detectados igualmente en etapas de mayor precocidad que con otras tecnologías,.

                  Si bien con la particularidad de detectarse por ultrasonido 3 estados sucesivos en función de su severidad, algo que quizás resulte complejo con las ya mentadas medidas de termografía:

                  Fenómenos puntuales de cortocircuito electrico que se producen a través del aire, y que en general no suelen generar un incremento térmico significativo.

                  Arcing

                  La conducción es mayoritariamente continua generándose importantes incrementos térmicos en las bornas de unión, y siendo la severidad del problema de carácter grave.

                  ultrasonido electrico por cortocircuito
                  Los circuitos «se cortan» surgiendo corrientes transitorias


                  Por tanto, ese el contexto en el que se plantean los siguientes

                  Consejos para Inspecciones de Ultrasonido Electrico.

                  Piensa que todo ello se plantea como otras entradas de esta misma sección en el contexto de un trabajo de consultoría externa:

                  Sondas de Ultrasonido

                  En inspecciones por ultrasonido electrico es recomendable usar el kit completo de sondas que ofrecen los detectores, fundamentalmente las de largo alcance.

                  Piensa que el aspecto distancia es crítico en ultrasonido como ya se comentó en la entrada deteccion de fugas, por lo que será muy frecuente el uso de sondas parabólicas o similares.

                  Pero tampoco olvides el uso de las sondas de corta distancia pues muchos cuadros de control están accesibles.

                  catáologo de sondas para ultrasonido electrico; eso sí típicamente por aire.

                  Listado de Equipos

                  Esto es algo crítico en inspecciones electricas frente a mecánicas en general y en particular para ultrasonido.

                  ¿Porqué?

                  Debido a que es se trata de activos con un nivel de jerarquización baja; pensemos en un armario de control de un equipo de alta tensión: su nivel superior en planta sería la sala donde se ubica y nada más.

                  En cambio para un equipo mecánico siempre se necesitará un mayor número de niveles para identificar el detalle de cada activo. En definitiva el ActivoMecánico tiene más de 1 apellido.

                  Por estas razones, también esbozadas en la entrada mantenimiento de cuadros electricos, es habitual que el listado de activos electrico se limite a identificar esos cuadros sin mayor detalle, ocurriendo con frecuencia que ni siquiera son codificados en los sistemas informáticos de planta.

                  Esta ausencia puede provocar desviaciones en tiempos de inspección o problemas para reportar fallos de manera adecuada en ultrasonido electrico.

                  Horario Trabajo

                  En intervenciones de tipo electrico siempre se precisa de acompañamiento del personal de planta, y por otro lado existen las circunstancias indicadas para el efecto corona (humedad, altitud,…).

                  Por ambas es conveniente prestar atención a previsiones de carácter meteorológico y coordinar con el personal de cada planta sus horarios y personas para nuestro acompañamiento en ultrasonido electrico.

                  Seguridad

                  Algo obvio cuando se va a trabajar en zonas con tensión (alta), y pese a que se nos pueda dar formación en planta es recomendable revisar con anterioridad el manual de seguridad, si es posible con el responsable de prevención de tu compañía.

                  Nunca está de más cuando tu Seguridad y Salud están en juego.

                  Fichas

                  En ultrasonido electrico resulta fundamental documentar adecuadamente naturaleza de las recomendaciones, condiciones y niveles detectados cara a garantizar un seguimiento consistente.

                  Por ello es recomendable preparar unas fichas de equipos problemáticos personalizadas, pues además no olvides que no podrás etiquetar las anomalías detectadas en la instalación; por el factor anterior de seguridad en ultrasonido electrico.

                  Grabación de Sonidos

                  En pocas inspecciones de ultrasonido resulta tan importante el captar la grabación del sonido como en este tipo de trabajos.

                  Para ello se requiere de un equipo que permita registrar el sonido en las condiciones que el inspector determine más desfavorables de acuerdo a la medición efectuada en cuadro de control.

                  Este requerimiento puede influir en tiempos de medida pues por la naturaleza de ciertos problemas puede requerir el uso de herramientas de carácter avanzado como sintonización en frecuencia.

                  A este respecto y en relación con el punto anterior, si el equipo utilizado en ultrasonido electrico no permite identificar las condiciones de la medida (frecuencia, volumen, …) es conveniente anotarlo para su posterior seguimiento.

                  Acceso

                  Este punto aparece al final, pero quizás sea el de mayor relevancia para detectar ultrasonido electrico: cercanía al punto de anomalía.

                  Piensa, lector, que muchos armarios DE CONTROL se encuentran cerrados o con acceso limitado.

                  Ello no eximirá de realizar las medidas pero sí puede restar fiabilidad y acierto a los DIAGNÓSTICOS, algo inevitable salvo que:

                  • domines con soltura equipo de medida,
                    • y dispongas de todo el catálogo de sondas a tu disposición.

                  Filtra Ruido

                  Los armarios y centros de distribución tienen ruido electrico audible, que tienen componentes ultrasónicas (frecuencia por encima de 20 Khz) detectables por el equipo.

                  Por ello

                  • para evitar malas interpretaciones
                    • y no fatigues en exceso tus oídos
                      • puede ser conveniente que filtres parte de esa energía con la función volumen que ofrecen todos los equipos de ultrasonido ELECTRICO, 
                        • O usando técnicas de escudo
                          • o angulamiento (giros de sonda).

                  Bueno pues estas serían los tips (consejos útiles) para planificar adecuadamente trabajos de ultrasonido electrico que te permitirán evitar graves fallas en tus equipos, además de permitirte detecciones de carácter más precoz que con termografía.

                  Por si te has perdido alguna aquí las tienes en esta infografia resumen en

                  ultrasonido electrico

                  ultrasonido electrico infografia
                  tips para ultrasonido electrico

                  Y hasta aquí este boletín (recuerda que hubo subscriptores en su día, año 2015, y mails entregados con mailchimp) que espero haya resultado de utilidad.


                  curtosis
                  La arquitectura cliente-servidor proporciona errores; por ejemplo estar trabajando y cerrarse el programa por sí solo. Muchos usuarios prefieren trabajar en arquitectura monopuesto. Con el tiempo las redes DEVICENET han sustituido a estos protocolos, que por el error pueden considerarse arcaicos como pasa cuando se trabaja con información de responsabilidad como en mantenimiento predictivo. De hecho los datos crudos de señal recolectados por los hadware de tecnología son directamente llevados a buses de datos. En el termino de bases de datos existe un progreso lento en esa evolución pues las redes DEVICENET no permiten trabajar de modo simultáneo con varios puestos de trabajo (arquitectura S/M SLAVE – MASTER en terminología FRIKI). PoR TANTO SE prefiere aún las arquitecturas cliente – servidor pues los errores se producen muy de vez en cuando; y lo otro (el no trabajar al mismo tiempo con varios puestos de trabajo) es un problema continuo.

                  Estadística para validar o no la arquitectura cliente – servidor.

                  En este caso existe un error en ella, que es lo que determinó su tránsito hacia devicenet y el mantenimiento 4.0 .

                • Mantenimiento de Hornos rotatorios

                  Mantenimiento de Hornos rotatorios

                  Sector cementero una de las más importantes es la necesidad de mejorar el mantenimiento de hornos rotatorios, aportándoos una serie de recomendaciones para ello; además tenéis un tutorial sobre los principales materiales de construcción.

                  Si bien a diferencia de estos, cuando son secaderos como en el sector alimentario se usa el análisis de cadena de valor (ProyectoFinCarrera; que en siglas figura en el título de entrada).

                  entrada sectorial

                  Empezaremos como es habitual con el apunte sobre

                  Materiales Construcción,

                  quizás no íntimamente relacionado con el mantenimiento pero sí con la industria.

                  En cualquier caso que levante la mano el primer sufridor de problemas vibracionales que no se haya visto implicado en una reforma de obra cívil o haber tenido que supervisar reparaciones de este tipo en sus talleres.

                  Por eso creo que os resultará de utlidad este manualillo sobre materiales de construcción.

                  construccion y mantenimiento de hornos rotatorios
                  4 páginas en apunte sobre materiales

                  Pero el meollo de la entrada se refiere a optimizar el

                  que son unos dispositivos muy importantes en esta industria.

                  Se trata de dispositivos formados por una carcasa cilíndrica giratoria, levemente inclinada hacia la salida.

                  La alimentación  desciende a través del horno siendo calentada en el proceso mediante tubos de vapor. 

                  En la figura puede verse su

                  Configuración

                  mantenimiento de hornos rotatorios 1

                  Además del croquis anterior los equipos presentan la siguiente arquitectura:

                  • ¿Bancadas rígidas?
                  • Acoplamientos Hidráulicos
                  • Reductores con varias Etapas

                  El caso es que estos hornos rotatorios presentan por su criticidad control mediante técnicas predictivas.

                  Así, tras un proceso de implantación de la tecnología se les dejó preparada una base de datos de medidas y hardware para la medida vibracional con las siguientes configuraciones:

                  • Puntos Medida
                  • Parámetros Control
                  • Niveles de Alarma
                  • Períodos Chequeo(variable según RPM)

                  Pues bien, en este contexto estas serían las principales recomendaciones para

                  Mantenimiento de hornos rotatorios

                  2 Ubicaciones Radiales por Apoyo

                  ¿Porqué? Fundamentalmente debido a que los pernos y pletinas donde se apoya el conjunto del motor no suelen presentar la consistencia necesaria.

                  Ello hace que ante cualquier mínimo problema de de holgura o desalineación se generen sobrecargas y calentamientos en ese componente rotativo.

                  Configurando así las medidas detectaremos cualquier cambio en vibración en el mantenimiento de hornos rotatorios, dado que los sensores presentan sensibilidad para la medida fundamentalmente en la dirección en la que se montan sobre la máquina.

                  Si tenéis alguno de estos equipos en vuestra planta observaréis que la dirección conocida como vertical (perpendicular al firme) no presenta quizás espacio para la ubicación del sensor de medida; pese a ello cambiar la dirección hasta que se puedan plantear 2 ubicaciones de medida en el plano en el que se monta el sensor.

                  mantenimiento de hornos rotatorios 2

                  Tomar 1-2 segundos de Giro de la Máquina

                  Con la configuración planteada, acoplamiento hidráulico, suelen existir dos velocidades de giro en el accionamiento, la de entrada y salida, muy parecidas en magnitud y que generan un fenómeno conocido como batido en el mantenimiento de hornos rotatorios.

                  Ello genera que se sumen y resten las frecuencias produciéndose una onda resultante de baja frecuencia, de valor la diferencia entre las 2 perturbaciones originales.

                  batido en mantenimiento de equipos rotativos

                  En el caso de las configuraciones de vibración el tiempo de recolección se controla mediante el cociente entre:

                  Número de Líneas / Frecuencia Máxima

                  fórmula que conviene saberse de memoria para mantenimiento de hornos rotatorios

                  Para entenderlo debéis tener en cuenta que todos estos equipos realizan un muestreo analógico-digital, es decir, convierten una señal continua en una discreta formada por un número finito de puntos.

                  Cuando más puntos se tomen más se parecerá la señal muestrada a la original.

                  Pues bien de manera general se puede decir que:

                  1. El primero de ellos, líneas, está relacionado con el número de muestras que se toma, por lo que a

                    «mayor valor mejor señal digital obtenida» (más tiempo de recolección)

                  2. El segundo de los valores, frecuencia máxima, se relaciona de manera inversa con el período establecido para cada muestra, de tal forma que

                  «mayor valor mejor señal digital obtenida» (menor período de chequeo)

                  En este caso,por tanto, nos interesaría un número de líneas elevado y una frecuencia máxima lo menor posible para maximizar ese tiempo en mantenimiento de hornos rotatorios:


                  Datos Técnicos

                  Es recomendable disponer de la mayor cantidad de documentación sobre la máquina para conocer las diferentes velocidades de giro en la reductora. En muchos de los hornos rotatorios existen reductores antiguos, antiguos pero es habitual que en los planos de los equipos figuren el número de dientes colados entre las referencias o IDs. De ese modo nos ahorraremos mucho tiempo en el análisis posterior de los datos.

                  Aquí los podéis ver en la siguiente ficha:

                  datos para mantenimiento de equipos rotatorios

                  Otras recomendaciones

                  De menor importancia, por eso se separan con otro encabezado.

                  Dado que esto es un blog de consulta y no pretende entrar en valoraciones sobre presupuestos en mantenimiento de hornos rotatorios.

                  Para los equipos de baja velocidad se han de usar sensores electrónicos de elevada sensibilidad en el sector cementero.

                  Los sensores transducen la señal mecánica a eléctrica en base a ese nivel de sensibilidad (para cada g de vibración a una determinada frecuencia se obtienen unos determinados niveles eléctricos).

                  ¿Cómo?

                  En las máquinas de baja velocidad, recordad la entrada parametros de vibracion, se obtienen niveles bajos de aceleración por lo que se precisa de una sonda que procese energía termodinámica.

                  sensores especiales

                  Usar la Forma de Onda

                  Para el diagnóstico de los apoyos de los hornos rotatorios se recomienda la medida de la forma de onda, pues permite visualizar eventos de vibración de carácter discontinuo y transitorio.

                  forma de onda

                  Aclararé a ese respecto un triple concepto:

                  Significa que el equipo de medida ajusta el rango del gráfico de pantalla a la amplitud de la señal de entrada.

                  Aparecen varias veces por vuelta; no debiera haber problemas en «verlos».

                  Modo Vivo de Recolección

                  Consiste en tomar la medida de forma de onda en modo vivo, es decir, que la pantalla se actualice con cada evento o medición efectuada.

                  De ese modo podréis ver cada incidencia en máquina o rodamiento y decidir cuál de las pantallas decidís capturar.

                  • Filtrar las Medidas de Aceleración

                  Se ha buscar sintonizar las frecuencias bien del rodamiento o del sensor para que se amplifiquen esos eventos de menor energía y establecer las recolecciones pertinentes en esa banda de análisis.

                  De ese modo siempre minimizaréis influencias externas o ajenas al propio rodamiento.

                  Al menos realizarlo así en ubicaciones alejadas de la transmisión principal en mantenimiento de hornos rotatorios. Recordando el croquis mostrado con anterioridad serían motor y reductor de potencia donde usar ubicaciones filtradas; no vaya a ser que esté desalineada la transmisión.

                  filtros

                  Armaros de Paciencia

                  No es propiamente una recomendación pero sí es real como la problemática misma de las máquinas de baja velocidad. P

                  ensad que los rodamientos de los hornos rotatorios pueden presentar velocidades de 12-13 rpm, lo que quiere decir que tardan cinco segundos en dar una vuelta y se deben cumplir los protocolos de PRL (prevención de riesgos laborales) muchas veces incómodos para el mantenimiento de hornos rotatorios.

                  «Si existen 10 rodamientos de baja velocidad pues no tenéis más que hacer las cuentas teniendo en cuenta que suele ser recomendable tomar 5 revoluciones de giro de máquina, ……»

                  Si eres un usuario del Sector Cementero te habrá resultado de utilidad la entrada pues optimizarás el

                  Mantenimiento de Hornos rotatorios

                  ¿Los mantienes?

                  Porque existe una relación cúbica entre vida y carga de un rodamiento de tal forma que al duplicar la carga en el apoyo la vida del rodamiento se disminuye en ocho veces.

                  «En cualquier caso siempre piensa que cualquier fallo imprevisto en un equipo crítico puede ser más costoso que lentas inspecciones cada 3 meses«

                  Bueno me despido hasta el próximo boletín (recuerda que en su día hubo lista de subscriptores y envíos por email) : ya sabéis será dentro de quince días.  

                  Server

                  El protocolo cliente servidor falla, con daños a servidores y facilitando obsolescencia programada.

                  Estimo este fenómeno con el curtosis de tiempos de carga sobre 7 servidores desde webempresa (Barcelona) donde se ubica este blog.

                  Lee los comentarios a pie de foto en ese sentido:

                  curtosis
                  Los tiempos de carga en diferentes servidores muestran variabilidad de el coeficiente de apuntamiento o Kurtosis. Ello indica que el servidor está reconociendo una arquitectura cliente – servidor, lo cual genera menor desgaste en ordenadores y evita la obsolescencia programada. Por contra esta entrada tendrá unos RATIOS SEO (posicionamiento orgánico en google muy bajos). Por el contrario se trata de una entrada que puedes compartir con amigos y redes sociales. Recuerda que es labor de todos no aumentar la distancia entre el primer y el tercer mundo.
                error: Content is protected !!